تصنيع OEM / حسب الرسم
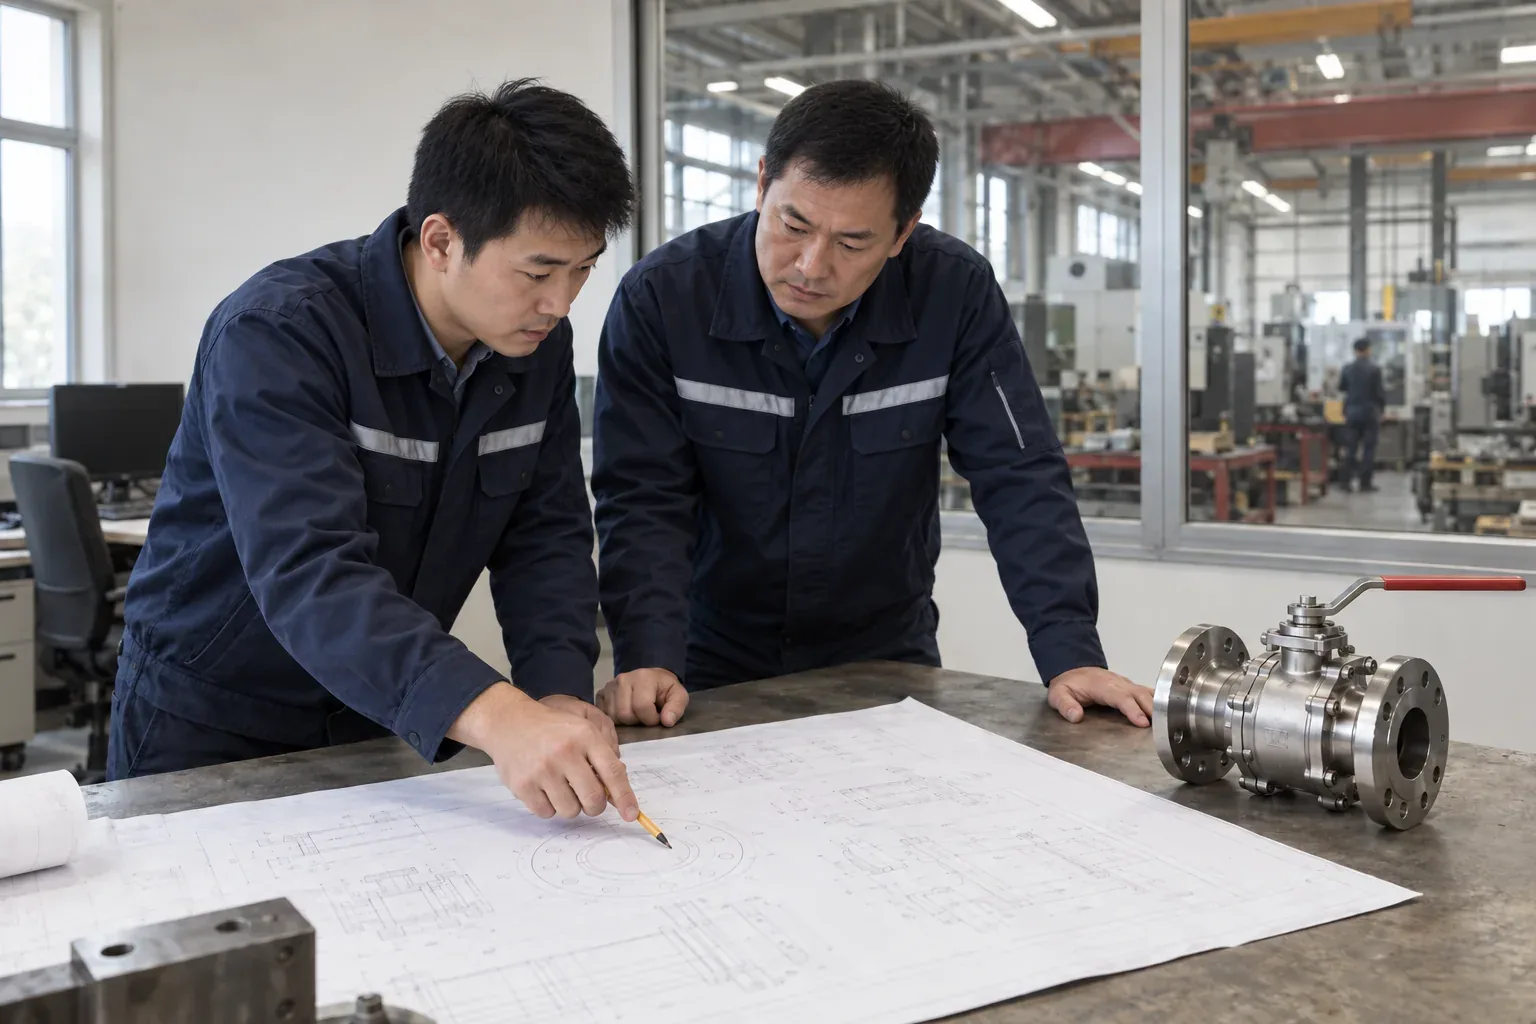
تزوّدون بالرسم أو datasheet — نصنع البناء والمواد والواجهات والاختبارات والمستندات المتفق عليها في PO.
Certificate names match our published scope—request current PDFs and check expiry and product coverage before award.
نموذج تسليم OEM / ODM
We start from your datasheet, GA, standards, ITP, and document index—then lock the workflow in writing.
تزوّدون بالرسم أو datasheet — نصنع البناء والمواد والواجهات والاختبارات والمستندات المتفق عليها في PO.
يمتلك المشتري العلامة السوقية. يضيف النطاق لوحة معتمدة وعلامات ولونًا وتعبئة وقوالب وثائق على المنتج أو المواصفات المتفق عليها.
يمكن للمشروع الواحد استخدام الوضعين: يحدد OEM الأساس الفني للتصنيع، وتحدد العلامة الخاصة كيفية تعريف وتعبئة الصمام النهائي لسوق المشتري.
نجمع نوع الصمام والوسط والحجم والفئة والمواد والمعايير والرسومات ونقاط الفحص وفهرس المستندات في مراجعة متطلبات واحدة.
تُؤكَّد الإنشاءات والتريم والختم والتشغيل والواجهات والوسم وقائمة الوثائق قبل الإفراج.
للتكوينات الجديدة أو خطوط العلامة الخاصة نتفق على الأدوات أو العينات أو first-article قبل الإنتاج الكمي — النطاق مكتوب في العرض.
المواد الواردة والتشغيل والتجميع وNDT ضمن النطاق واختبارات الضغط تتبع مجموعة المتطلبات المعتمدة عند engineering freeze.
يُستكمل الوسم النهائي والتعبئة وحزمة سجلات التصنيع المتفق عليها قبل الإفراج.
التعريف الهندسي
We begin with your project spec—FEA, CFD, and calc packages run only if you include them in the technical scope.
تأكيد إنشاء الصمام وتحديد التعارض بين الخدمة والمعايير وقابلية التصنيع.
مواءمة الجسم والتريم والمقعد ومواد الختم مع الضغط ودرجة الحرارة والوسط والتآكل.
تنسيق التشغيل اليدوي أو الهوائي أو الكهربائي أو الهيدروليكي مع الواجهات المتاحة.
فحص الأبعاد وإمكانية التشغيل واللحام والتجميع والفحص.
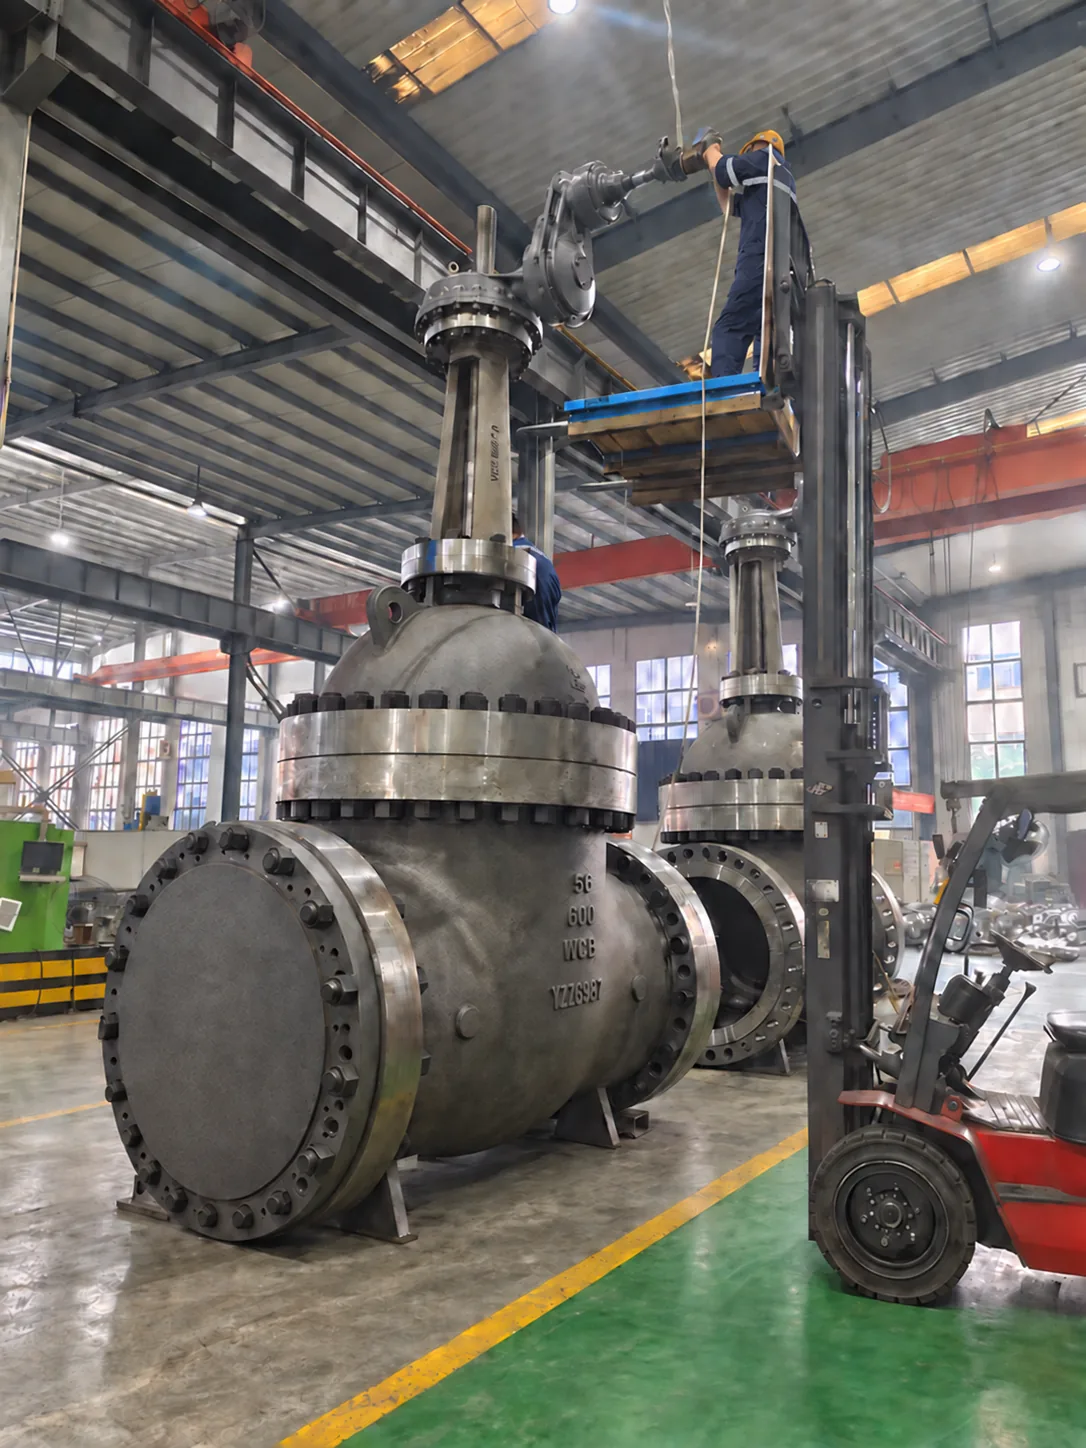
مسار التصنيع
From engineering freeze through API 598 and MDR, each step has a quality gate, calibrated gear, and a record you can file.
رسوماتكم المعتمدة وITP تحكم كل مرحلة — نجمع سجلات الهيدروليك وNDT والمواد في MDR قبل dispatch.
STEP 01
جمّد رسوم GA وأوراق البيانات وقائمة المواد ونقاط الإيقاف/الشهود في ITP (H/W/R) المعتمدة. ضع بروتوكولات تتبع المواد ومصفوفات فحص QA قبل إطلاق التصنيع.
STEP 02
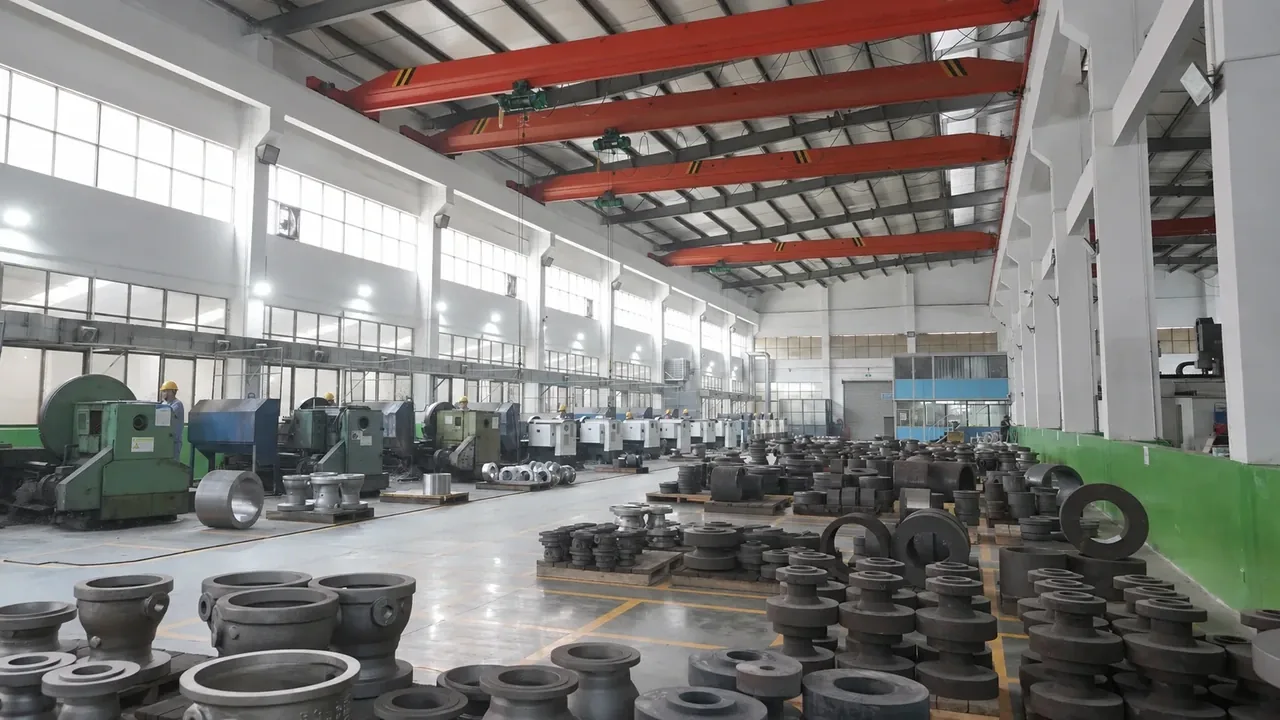
راقب كتل احتجاز الضغط من مسابك مدققة. تحقق من دورات المعالجة الحرارية (تطبيع، تبريد، تطبيع) وفق ASTM A216/A105/A182 وأرشف منحنيات الزمن-الحرارة الآلية.
STEP 03
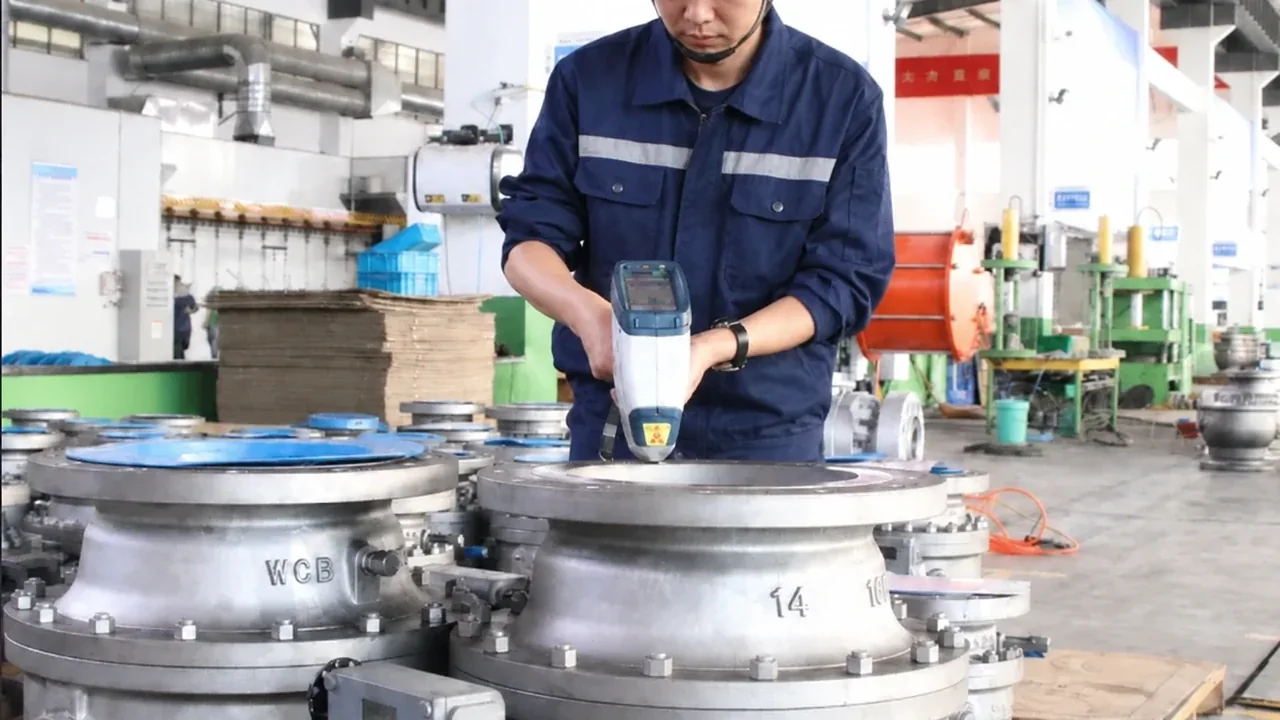
تحقق فيزيائي 100٪ من رقم الصبة وPMI محمول 100٪ على قطع السبيكة/الستانلس. طابق شهادات المطحنة مع EN 10204 3.1 مع حجر صحي صارم.
STEP 04
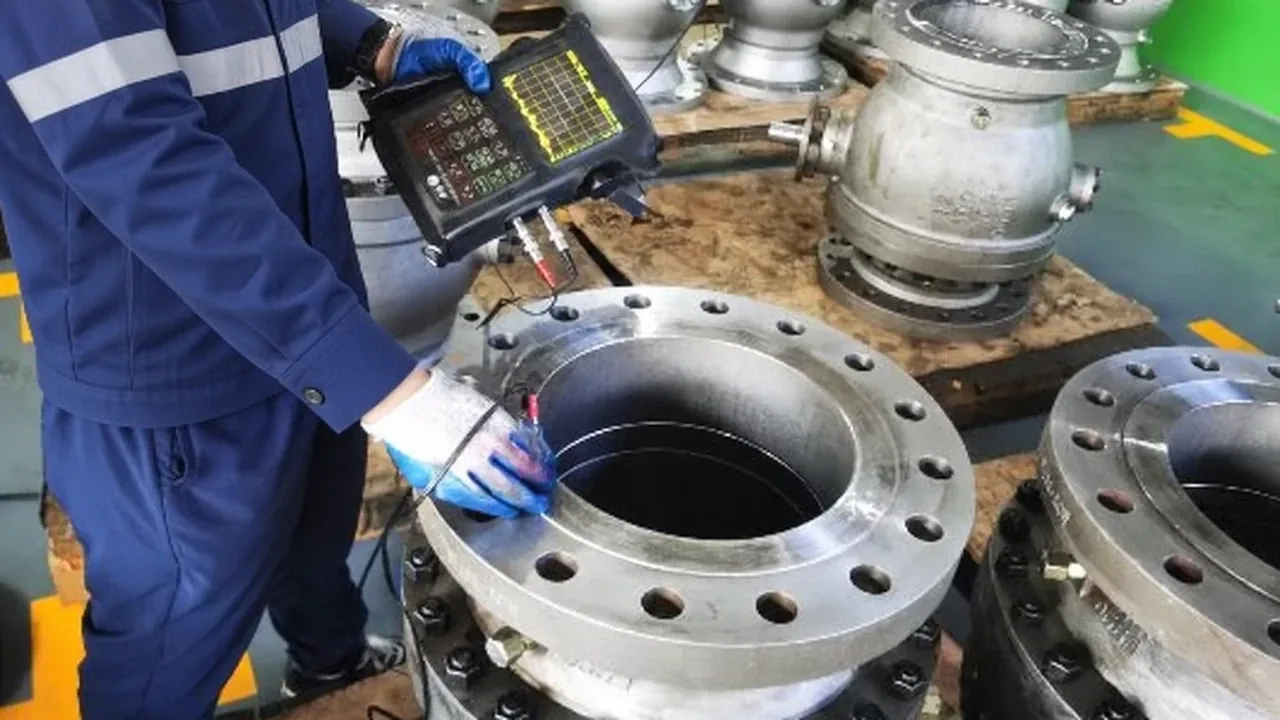
نفّذ الفحص غير الإتلافي (PT/MT لسطح السبك، UT/RT للأقسام الحرجة سميكة الجدار) وفق ASME V. يقيّم جميع الفحوص مفتشون معتمدون ASNT/ISO المستوى II/III.
STEP 05
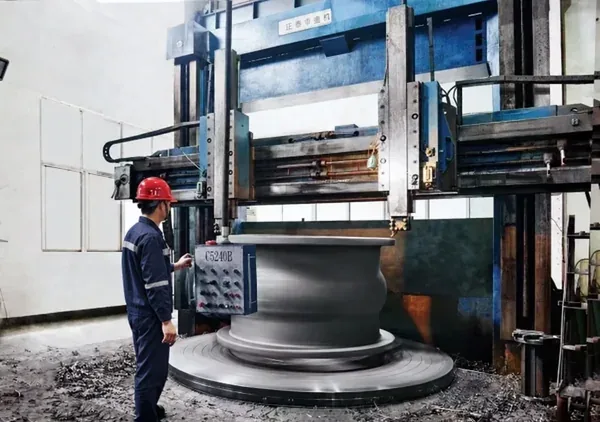
ثبّت وجوه المرجع والحد الأدنى لسماكة الجدار وفق ASME B16.34 وبدلات التشغيل. احتفظ بسجلات نقل رقم الصبة الدائمة في كل عملية.
STEP 06
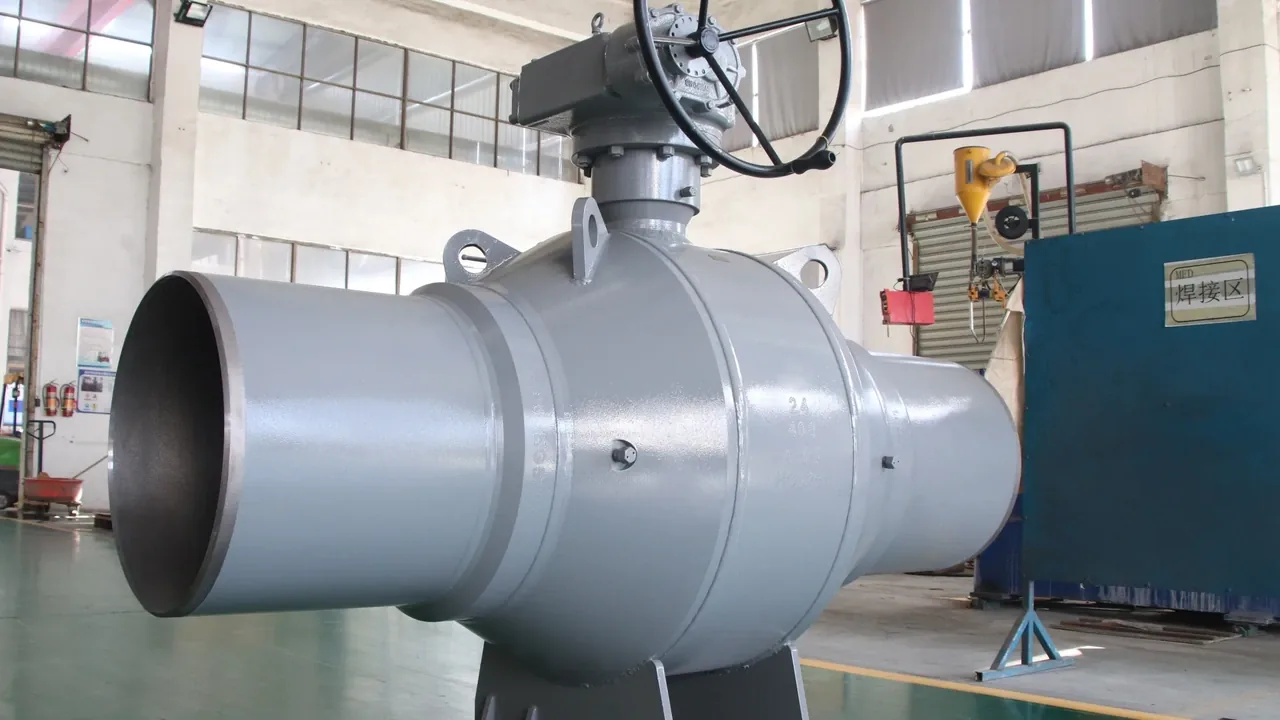
نفّذ تلحيم Stellite / Inconel 625 على مناطق الجلوس وفق WPS/PQR مؤهل (ASME IX). أجرِ PWHT إلزاميًا ومسح صلادة روكويل وفحص اختراق بعد اللحام.
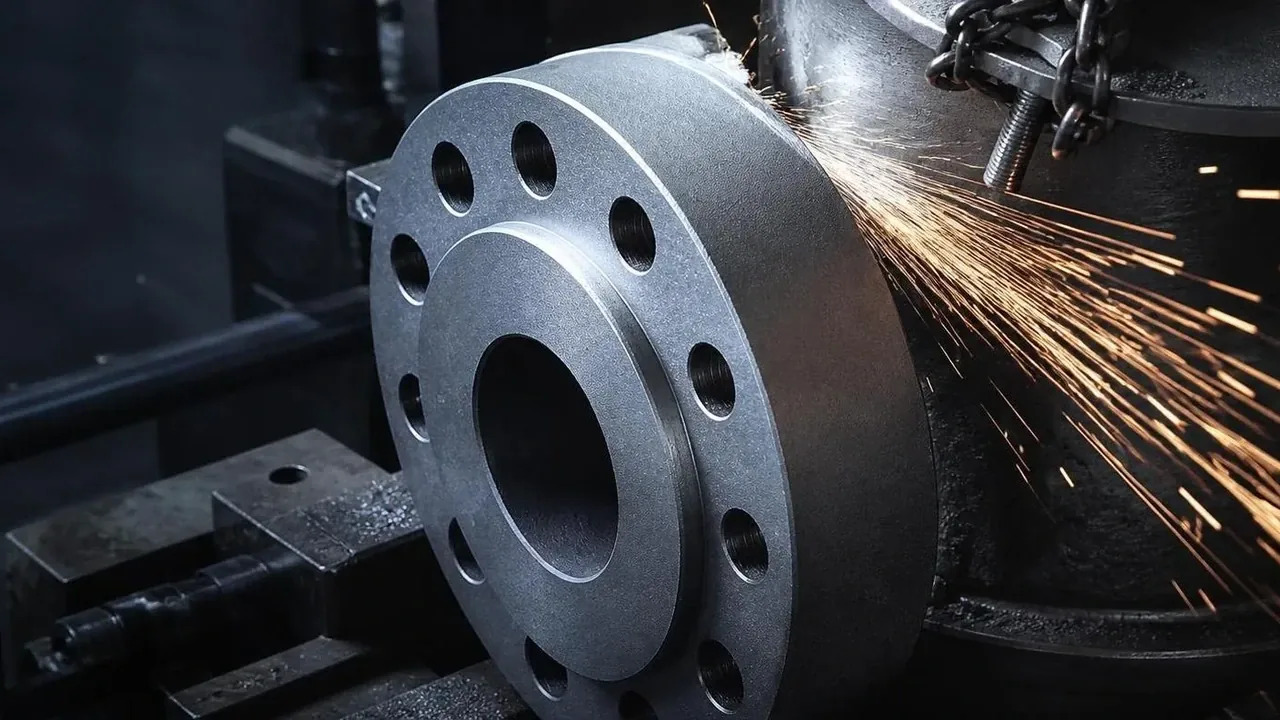
STEP 07
تشغيل CNC عالي الدقة للثقوب وأسنان الشفة (Ra 3.2–6.3µm وفق ASME B16.5 / MSS SP-6) وطحن مرآتي للكرات/الأوتاد. تحقق 100٪ من منطقة تلامس الإحكام.
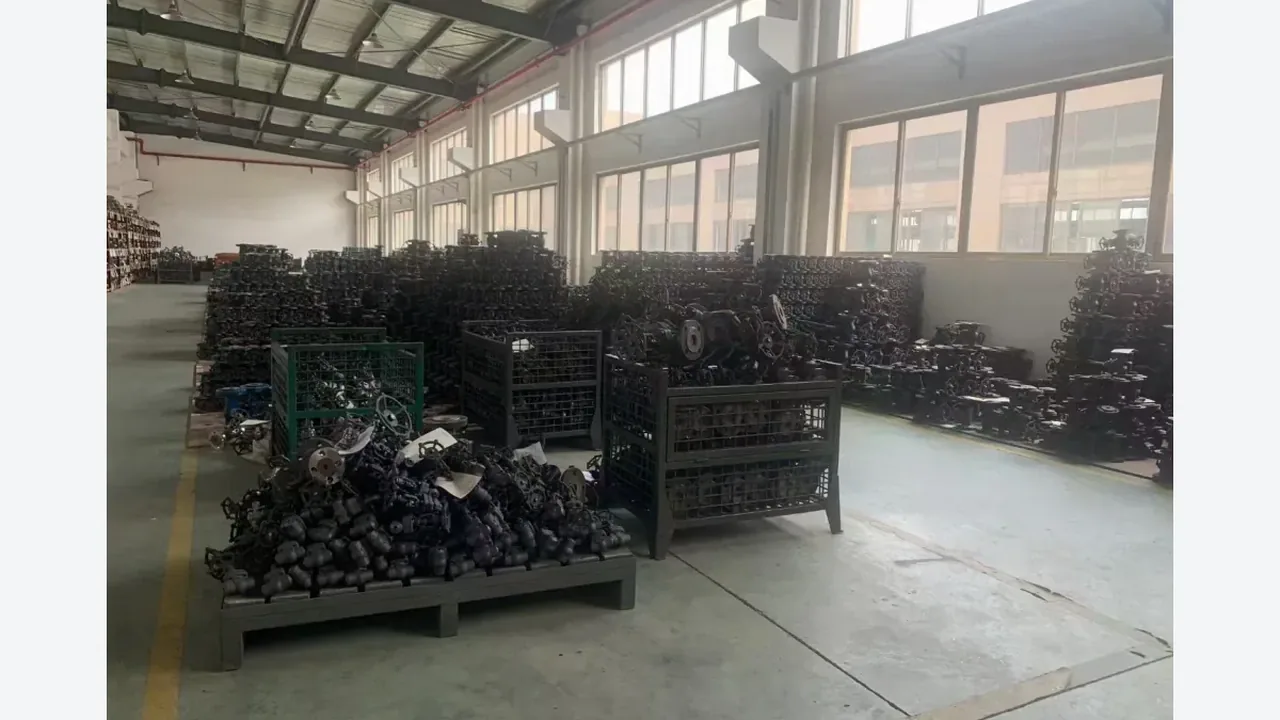
STEP 08
تحقق من الساق والمقاعد وحشوة الجرافيت وحشيات RTJ/الحلزون ومثبتات ASTM A193 B7/A194 2H مقابل قائمة المواد المعتمدة. تحقق من الصلادة والأبعاد للقطع الحرجة.
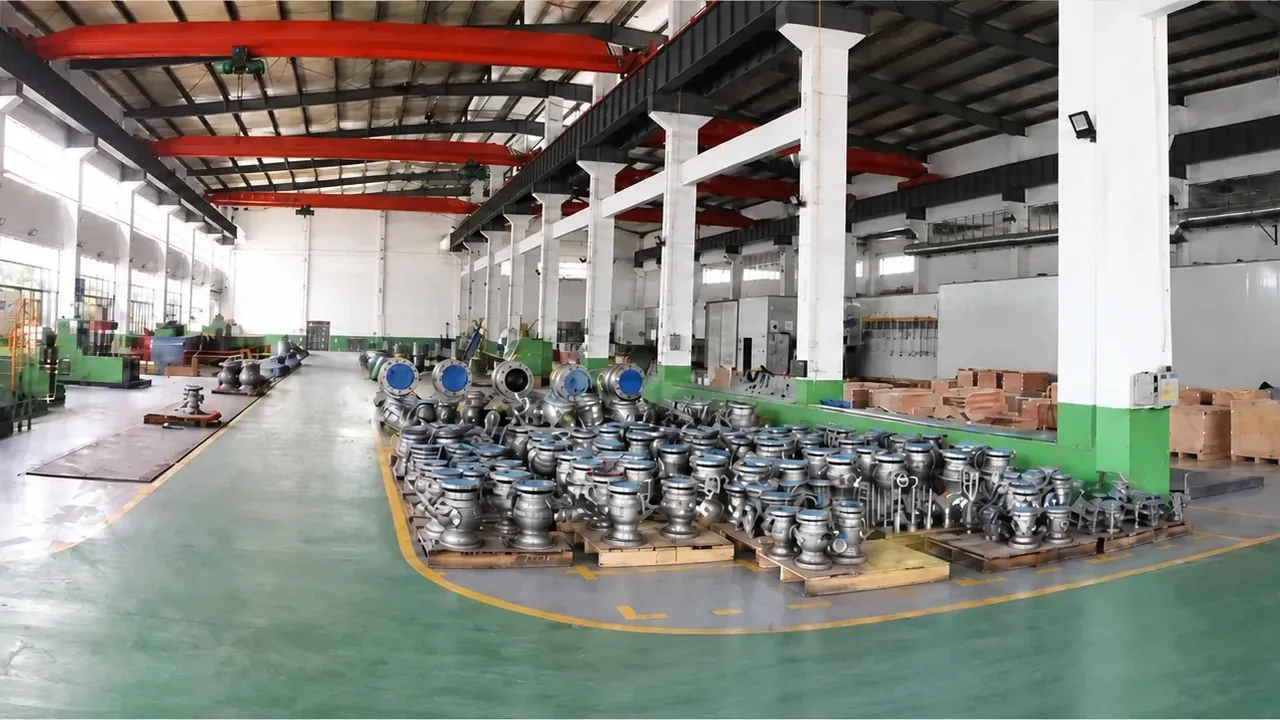
STEP 09
تجميع منزوع الشحم ومضبوط الجسيمات وفق الإجراءات المعتمدة. استخدم مفاتيح عزم هيدروليكية معايرة للربط المتقاطع ومعايرة الشوط/الحد.
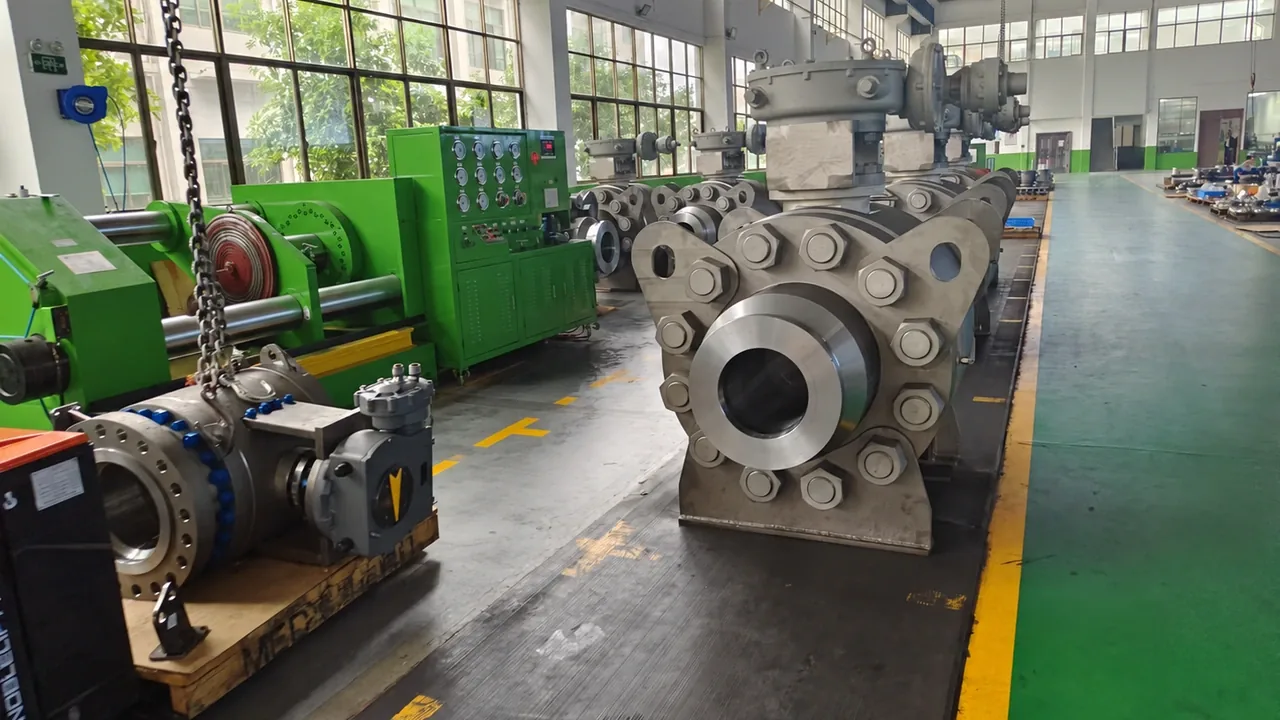
STEP 10
اختبار قبول مصنعي 100٪ وفق API 598 / ISO 5208: هيدروستاتيكي للجسم (1.5× CWP) وإغلاق ثنائي الاتجاه عالي/منخفض الضغط واختبار المقعد الخلفي. لا تسرب مسموح.
STEP 11
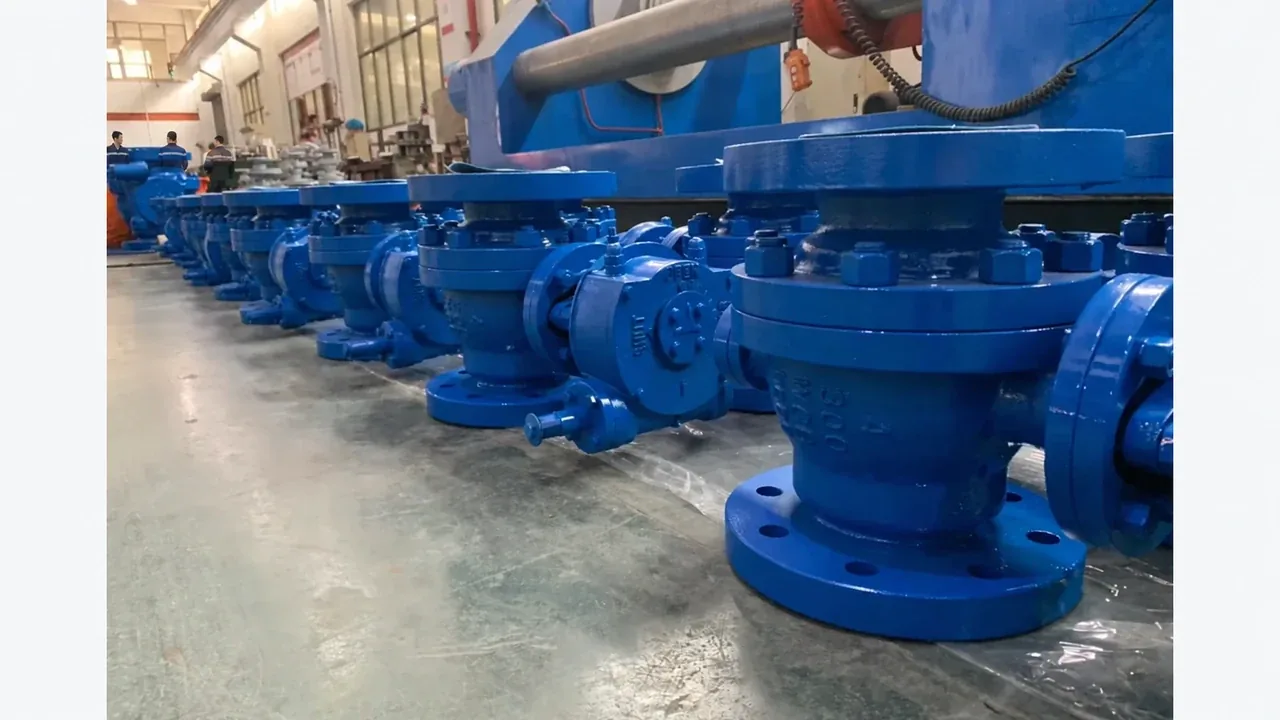
سفع إلى ملف ISO 8501-1 Sa 2.5. طبّق نظام C5-M بحري/صناعي ثلاثي الطبقات إيبوكسي-بولي يوريثان مع قياس DFT رقمي ولوحات SS316 مثبتة وفق MSS SP-25.
STEP 12
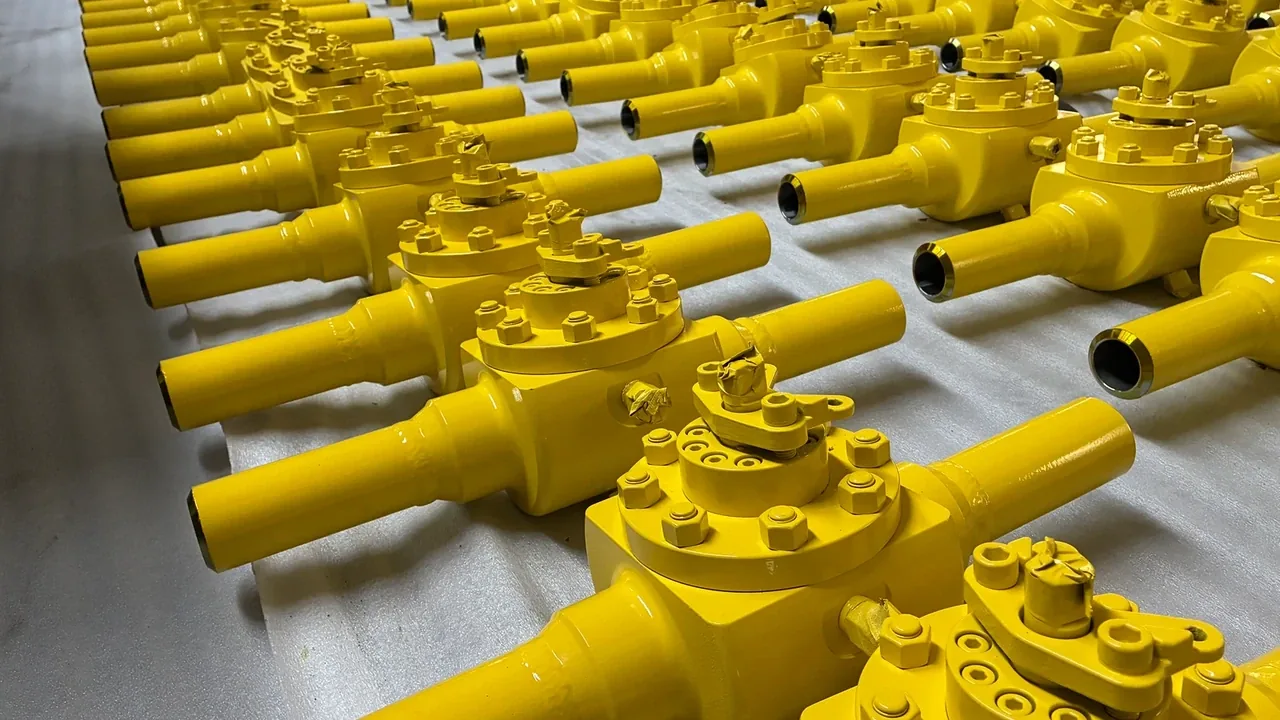
تدقيق أبعادي نهائي وحماية الأطراف وتعبئة تصدير مجففة. أصدر MDR من 30 صفحة بشهادات 3.1 كاملة ومنحنيات الاختبار.
مصفوفة الفحص
لكل hold point في ITP معيار pass/fail وسجل — ندمج الهيدروليك وpneumatic وNDT وملفات المواد في MDR الذي يسرده PO.
| المرحلة / بند الفحص | معيار / مواصفة الاختبار | معيار القبول | نوع نقطة التحكم | سجل التسليم |
|---|---|---|---|---|
| 01. المواد الخام والكتل | ASTM A216 / A105 / A182 | تحقق 100% من ختم الصهرة ومطابقة كيمياء PMI ومعاينة بلا عيوب | H / R | MTC EN 10204 3.1 + سجل فحص PMI |
| 02. فحص غير إتلافي حجمي وسطحي | ASME V / ASTM E165 / E709 | قبول ASME VIII Div. 1 الملحق 4 (PT) / الملحق 7 (UT/RT) | W / R | تقارير فحص NDT المستوى الثاني المعتمدة |
| 03. تشغيل آلي حرج وأبعاد | ASME B16.34 / ASME B16.5 | الالتزام بأدنى سُمك جدار، تسنين الشفة Ra 3.2–6.3µm | R | تقرير أبعاد التشغيل وخشونة السطح |
| 04. تلحيم Stellite / Inconel | ASME IX / NACE MR0175 | WPS/PQR مؤهل، سُمك التغطية ≥1.6 مم، 38–42 HRC | W / R | WPS/PQR + منحنى PWHT + تقرير الصلادة |
| 05. اختبار هيدروستاتيكي للجسم | API 598 / API 6D / ISO 5208 | 1.5× CWP للمدة المحددة؛ صفر تسريب أو تعرّق ظاهر | H / W | سجل ومنحنى اختبار هيدروستاتيكي معاير |
| 06. اختبار المقعد عالي/منخفض الضغط | API 598 / ISO 5208 | إغلاق هيدرو 1.1× CWP + هواء 80 psi تحت الماء؛ Rate A بلا تسريب | H / W | شهادة الضغط والتسريب |
| 07. السفع والطلاء | ISO 8501-1 / ISO 12944 | نظافة Sa 2.5؛ فحص DFT لنظام بحري C5-M ثلاثي الطبقات | R / W | سجل شكل السطح وDFT الطلاء |
| 08. الفحص النهائي وإفراج MDR | MSS SP-25 / EN 10204 3.1 | 100% لوحة SS316 مثبتة، أغطية أطراف، تعبئة تصدير مع مجفف | H | ملف MDR الرئيسي 30 صفحة + إذن الشحن (IRN) |
قدرة منتج OEM/ODM مميزة
انظروا أي عائلات منتجات مربوطة بضوابط التشغيل والاختبار والمستندات — ثم افتحوا السلسلة المطابقة لـ line list.
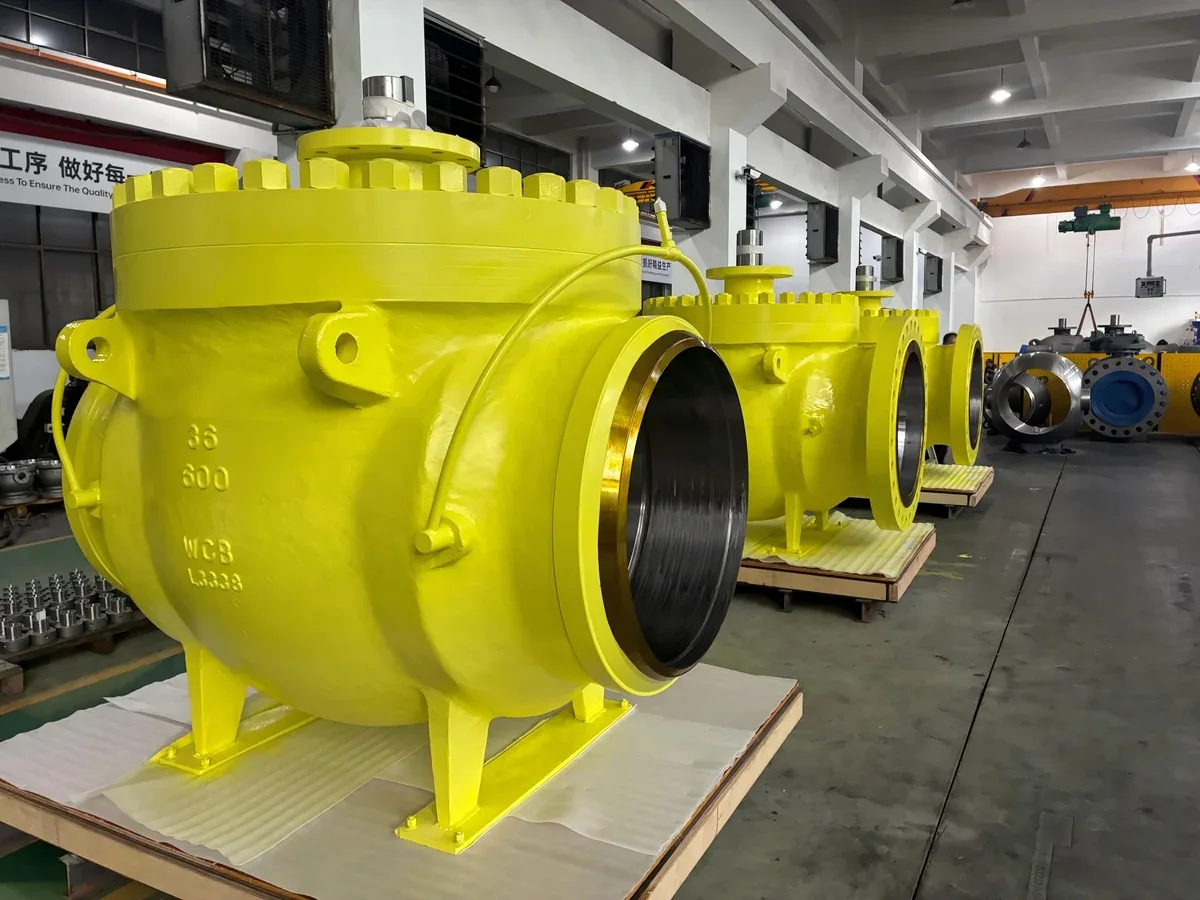
عزل خطوط الأنابيب وDBB والخدمة القاسية. مختبرة ضد الحريق مع سجلات مادة وضغط كاملة.
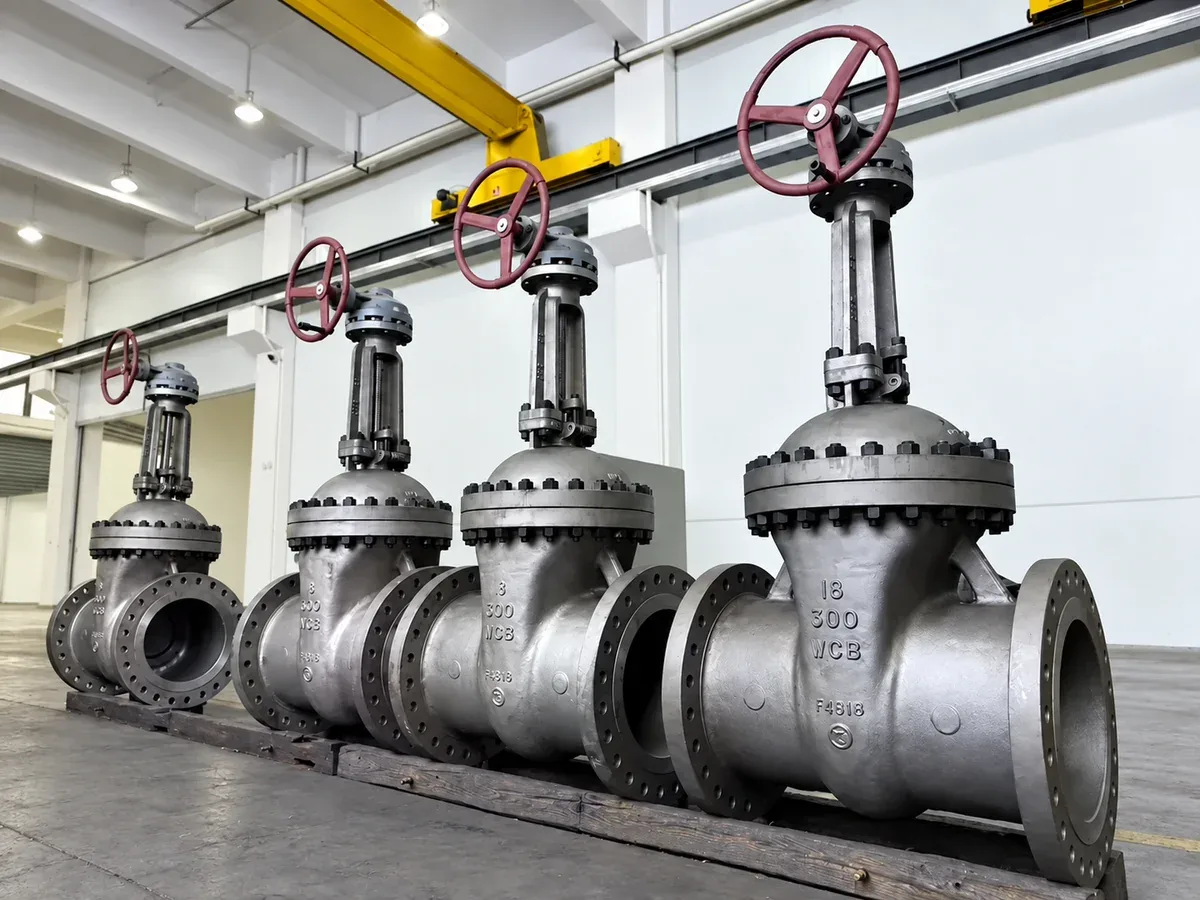
إسفين مرن وممر مستقيم لعزل عالي السلامة في أنظمة نقل EPC.
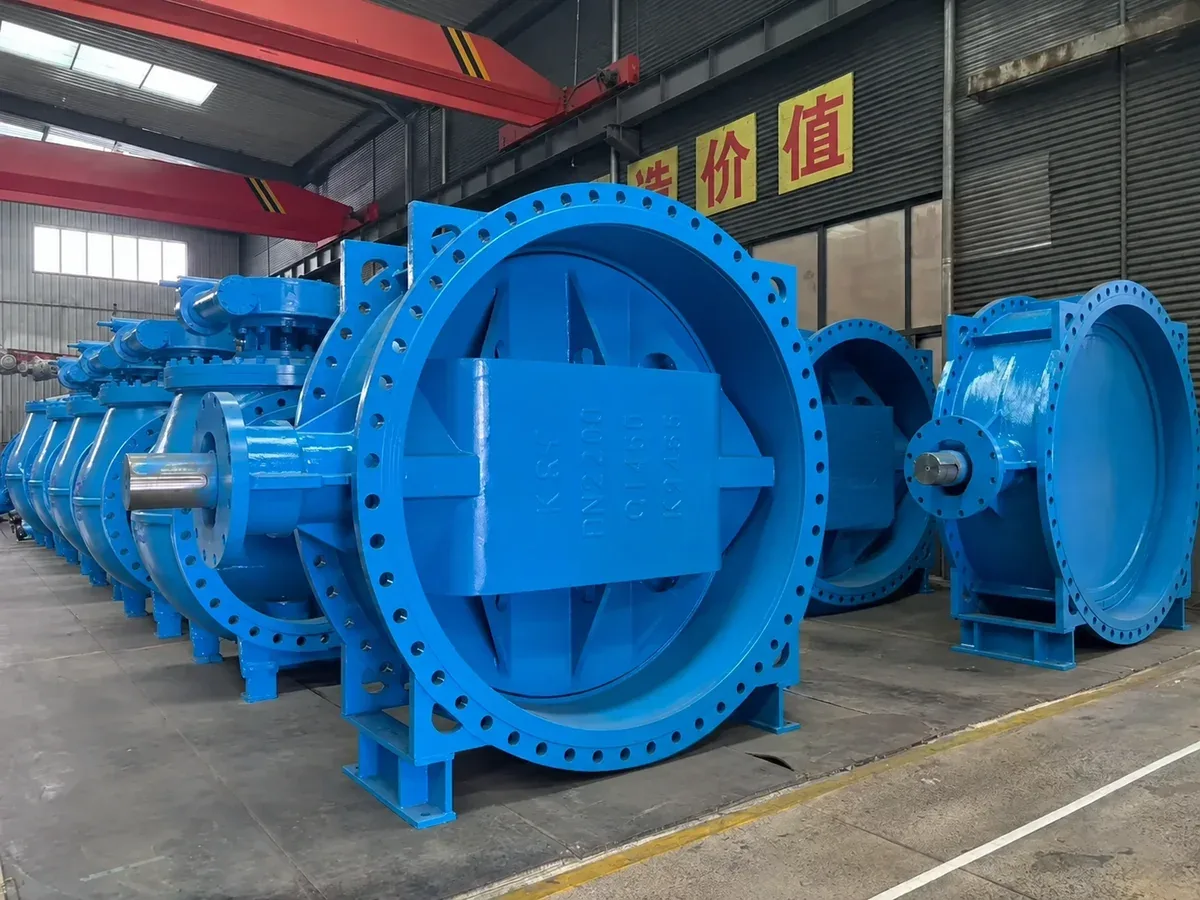
عزل ثنائي الاتجاه بلا تسريب وبعزم منخفض بمقعد معدني للخطوط كبيرة القطر.
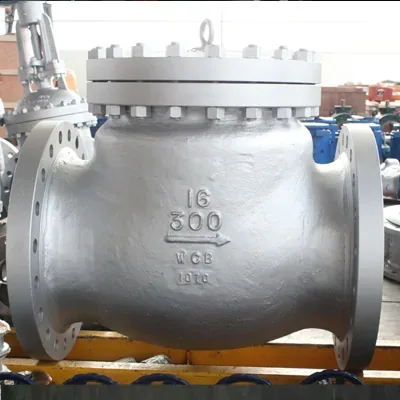
صمامات أرجوحة ولوح مزدوج ومكبس مع MTC 3.1 وتقارير NDT ومنحنيات اختبار الضغط.
دعم تسليم المشروع
We review your spec, assign the plant, track production, and match tests and records to your ITP.
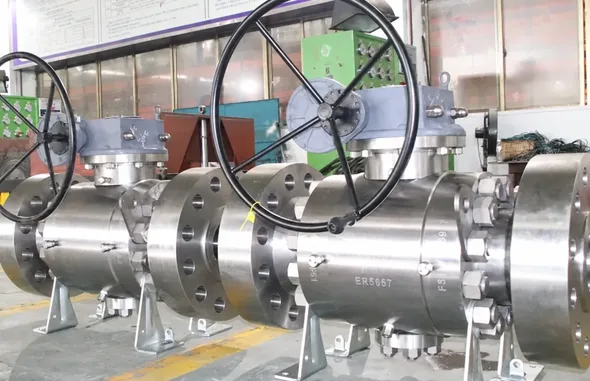
علامة خاصة وتوريد مهيأ
تُحدَّد العلامة والوسم والتشطيب والتعبئة وقوالب الوثائق أثناء مراجعة المتطلبات ولا تُحرَّر إلا بعد الاعتماد.
بدء المراجعة الهندسية
We'll review your spec and tell you exactly what's in scope for engineering, ITP, and documents—before we quote.
| Table description | |||
|---|---|---|---|
| Process capability by stage, with the inspection and standards applied at each step. Used by procurement teams to scope project-level QA requirements. | |||
| Parameter | Value | Unit | Standard |
| Casting capability | Sand casting, investment casting, lost-wax; size up to 5 t single piece | 3 processes | ASTM A216 / A351 |
| Forging capability | Open-die forging up to 800 kg; ring-rolled forging up to 1500 kg | 2 processes | ASTM A105 / A182 |
| Machining capability | CNC turning, 5-axis machining, boring; tolerance ±0.05 mm | 3 processes | ISO 2768-m |
| Welding capability | SMAW, GTAW, GMAW, FCAW, PAW; WPS/PQR per ASME IX | 5 processes | ASME IX |
| Assembly & test | Bench assembly, hydrostatic 1.5× / pneumatic 1.1×, torque verification, low-emission | 5 stages | API 598 / ISO 5208 / FCI 70-2 |
| Surface treatment | Pickling, passivation, phosphating, epoxy, zinc, PTFE lining, hard-facing | 7 finishes | ISO 8503 / NACE MR0175 |
| Marking & traceability | MSS-SP-25 marking, heat number, melt trace, MTC 3.1 | 4 lines | EN 10204 3.1 |
| Quality system | Document control, CAPA, calibration, management review, internal audit | 5 pillars | ISO 9001:2015 |