Fabricación OEM / a plano
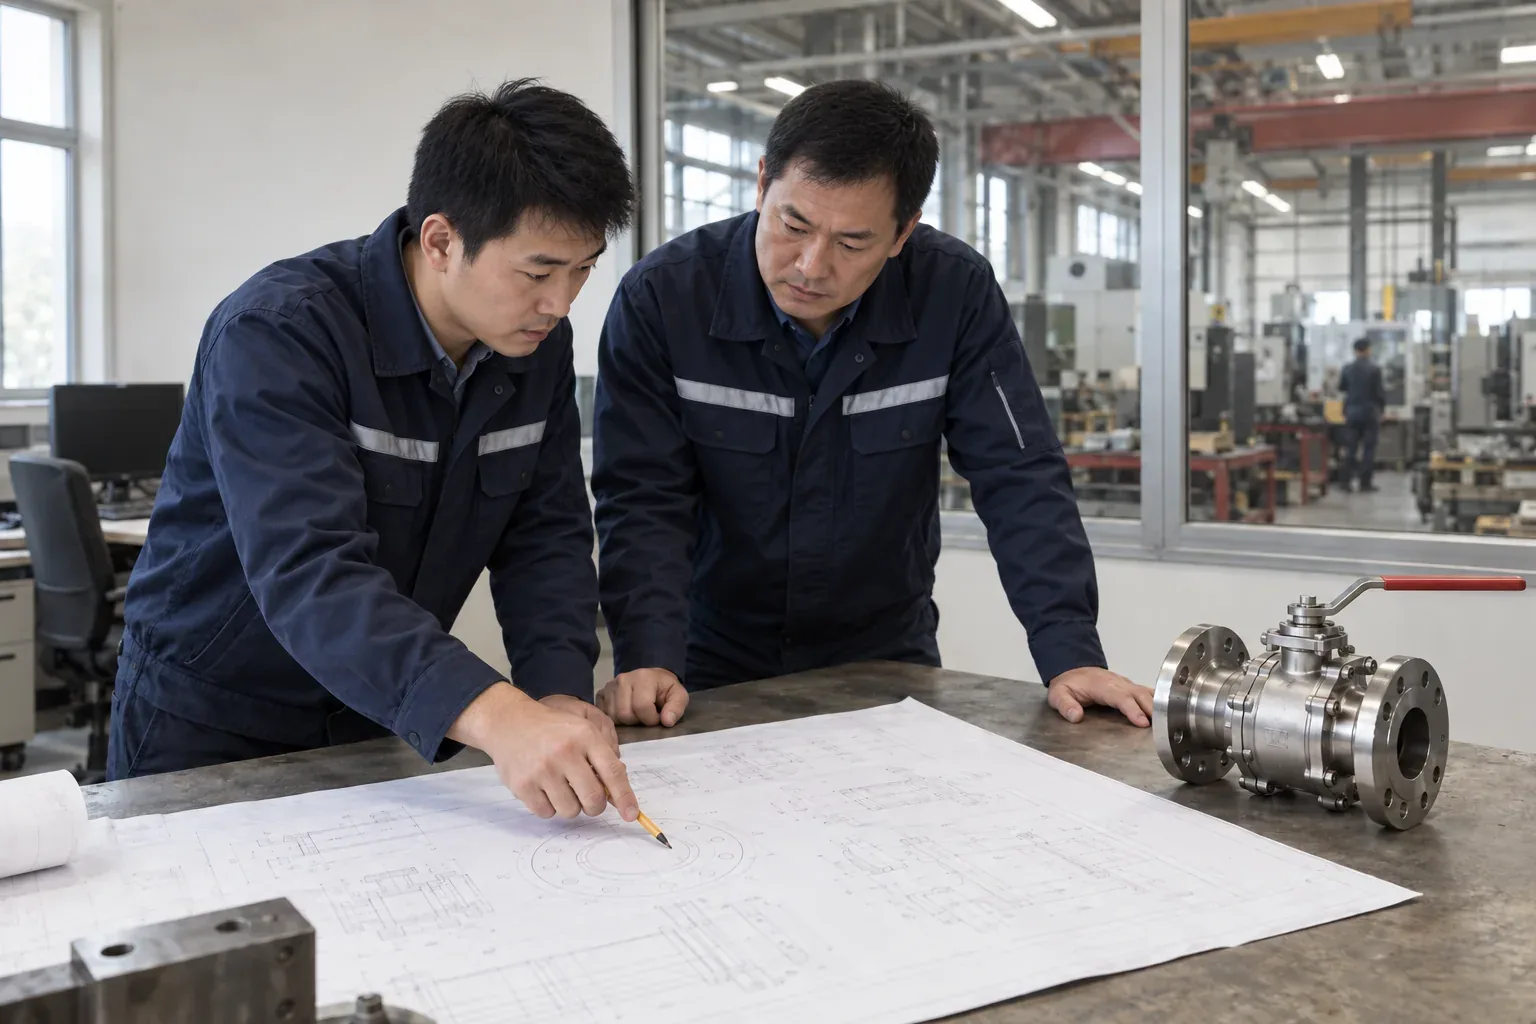
Usted aporta el plano o hoja de datos—fabricamos la construcción, materiales, interfaces, pruebas y documentos acordados en la PO.
Los nombres de certificados coinciden con nuestro alcance publicado—solicite PDFs vigentes y verifique vencimiento y cobertura de producto antes de adjudicar.
Modelo de entrega OEM / ODM
Partimos de su hoja de datos, GA, normas, ITP e índice documental—y fijamos el flujo por escrito.
Usted aporta el plano o hoja de datos—fabricamos la construcción, materiales, interfaces, pruebas y documentos acordados en la PO.
El comprador posee la marca de mercado. El alcance añade placa, marcas, color, embalaje y plantillas documentales aprobadas sobre el producto o especificación acordada.
Un mismo proyecto puede usar ambos modos: OEM define la base técnica de fabricación; la marca privada define cómo se identifica y embala la válvula acabada para el mercado del comprador.
Consolidamos tipo de válvula, medio, tamaño, clase, materiales, normas, planos, puntos de inspección e índice documental en una revisión de requisitos.
Se confirman construcción, trim, sellado, actuación, interfaces, marcado y la lista de documentos antes de la liberación.
Para configs nuevas o líneas de marca privada acordamos utillaje, muestras o first-article antes de producción en serie—el alcance queda escrito en la cotización.
Material entrante, mecanizado, montaje, NDT en alcance y pruebas de presión siguen el conjunto de requisitos aprobado en el freeze de ingeniería.
El marcado final, el embalaje y el paquete de registros de fabricación acordado se completan antes de la liberación.
Definición de ingeniería
Comenzamos con la especificación de su proyecto—FEA, CFD y paquetes de cálculo solo si los incluye en el alcance técnico.
Confirmar la construcción de la válvula e identificar conflictos entre servicio, normas y fabricabilidad.
Alinear cuerpo, trim, asiento y materiales de sellado con presión, temperatura, medio y corrosión.
Coordinar actuación manual, neumática, eléctrica o hidráulica con las interfaces disponibles.
Comprobar dimensiones, acceso de mecanizado, soldadura, montaje e inspección.
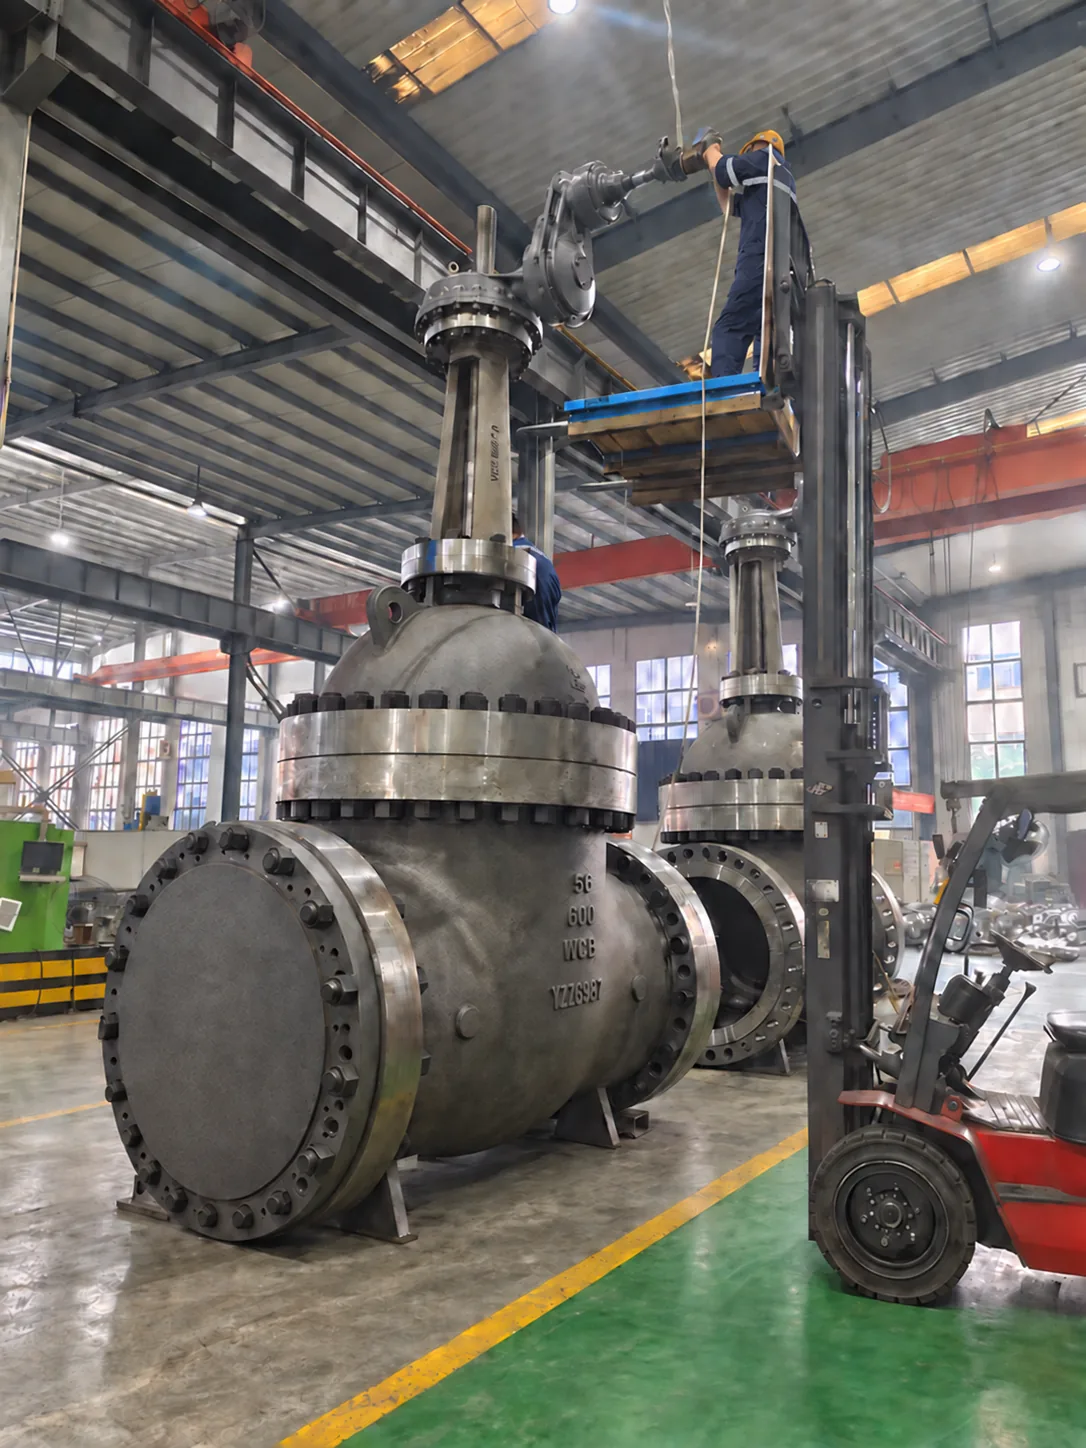
Ruta de fabricación
Desde congelación de ingeniería hasta API 598 y MDR, cada paso tiene un control de calidad, equipos calibrados y un registro archivable.
Sus planos aprobados e ITP rigen cada etapa—compilamos registros hidro, NDT y de material en el MDR antes del despacho.
STEP 01
Congelar planos GA, fichas, BOM y puntos de retención/testigo ITP (H/W/R) aprobados. Establecer protocolos de trazabilidad y matrices QA antes de la liberación de fabricación.
STEP 02
Supervisar tochos de retención de presión de fundiciones auditadas. Verificar ciclos de tratamiento térmico (normalizado, temple, revenido) según ASTM A216/A105/A182 y archivar curvas tiempo-temperatura.
STEP 03
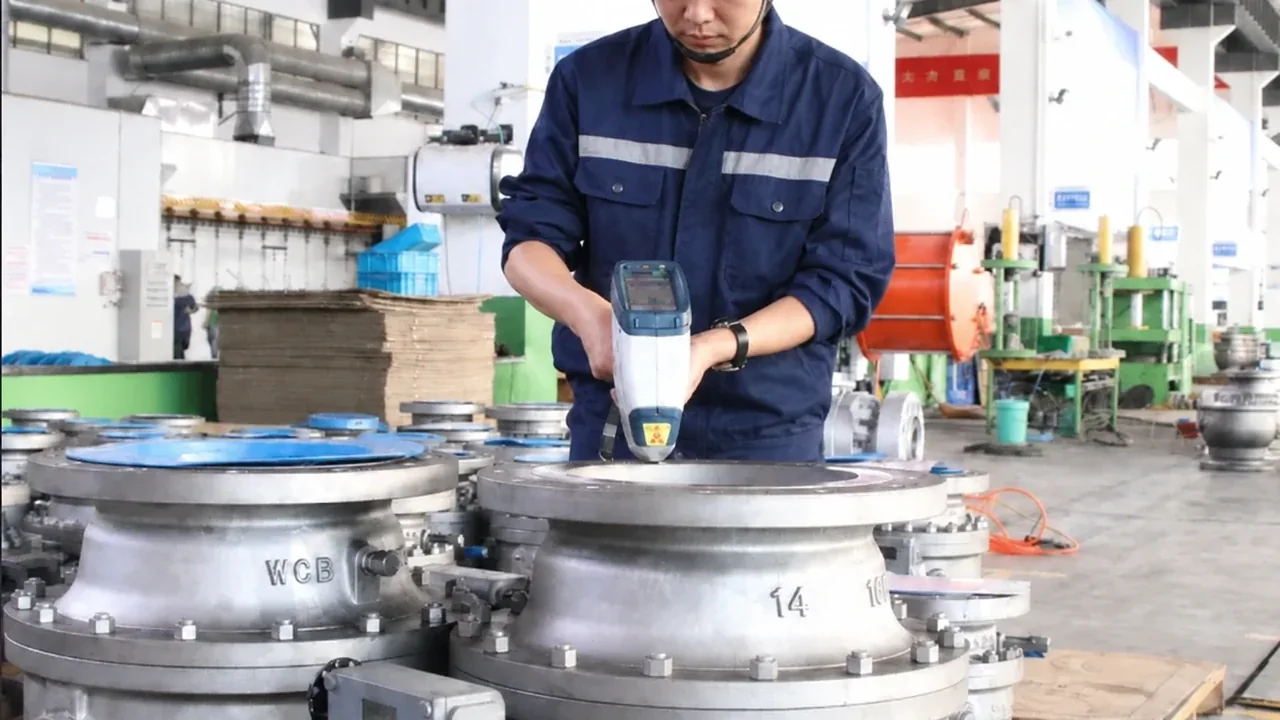
Verificación física 100 % del número de colada y espectroscopia PMI portátil 100 % en trim de aleación/inoxidable. Conciliar certificados de molino con EN 10204 3.1 y cuarentena estricta.
STEP 04
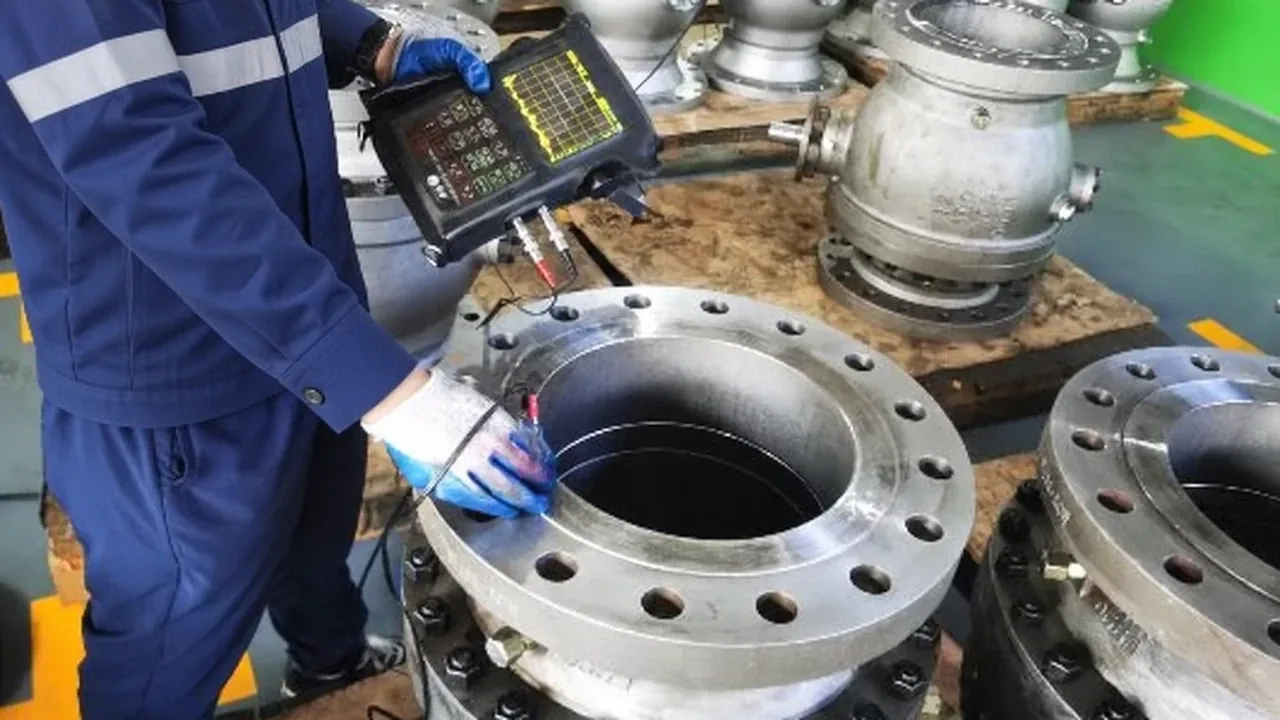
Ejecutar END (PT/MT en superficie de fundición, UT/RT en secciones críticas de pared gruesa) según ASME V. Todas las inspecciones las evalúan inspectores ASNT/ISO Nivel II/III certificados.
STEP 05
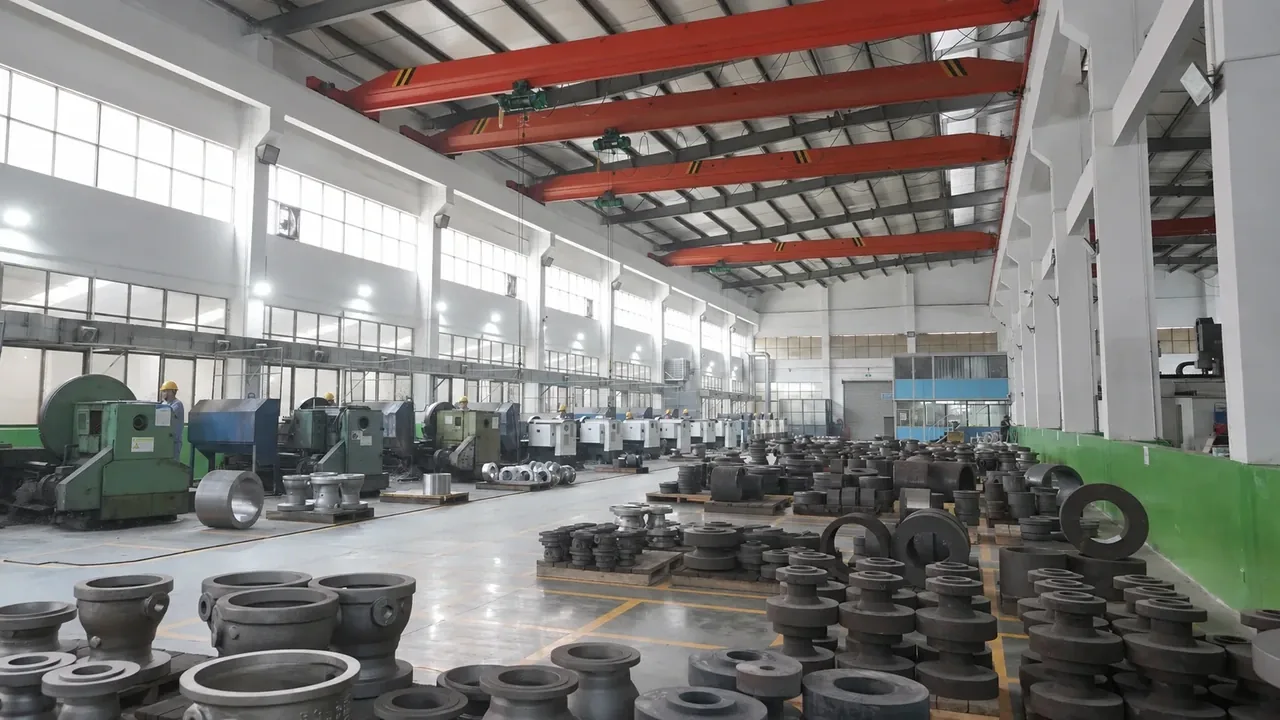
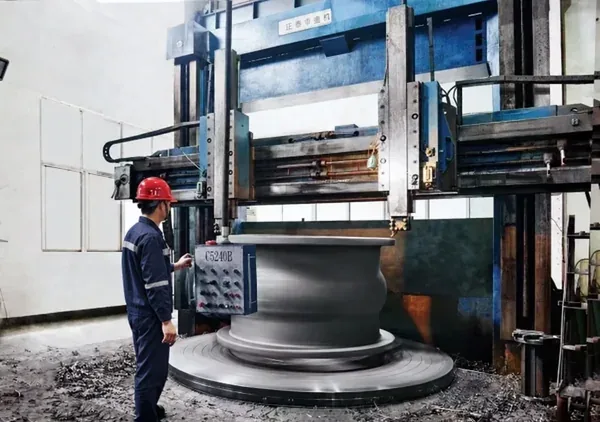
Establecer caras de referencia, espesor mínimo de pared según ASME B16.34 y holguras de mecanizado. Mantener registros permanentes de transferencia de número de colada en cada operación.
STEP 06
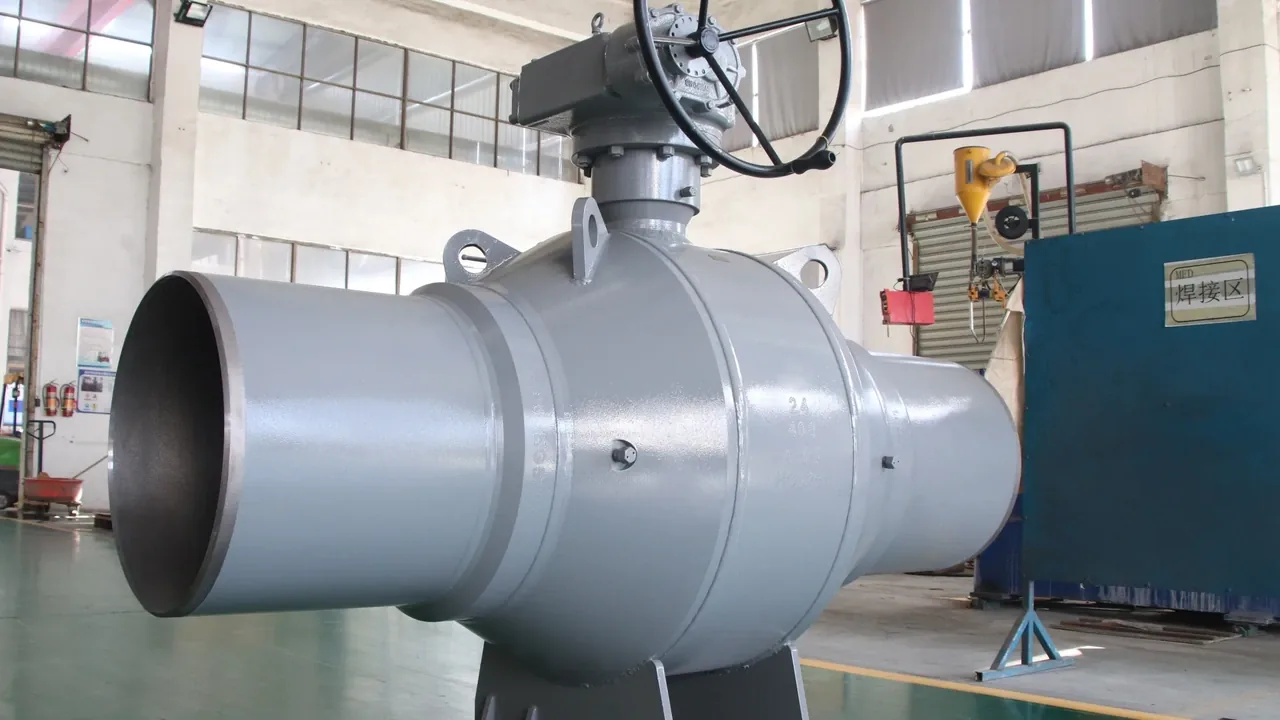
Ejecutar recargue Stellite / Inconel 625 en zonas de asiento según WPS/PQR cualificado (ASME IX). Realizar PWHT obligatorio, encuesta de dureza Rockwell e inspección por líquidos penetrantes post-soldadura.
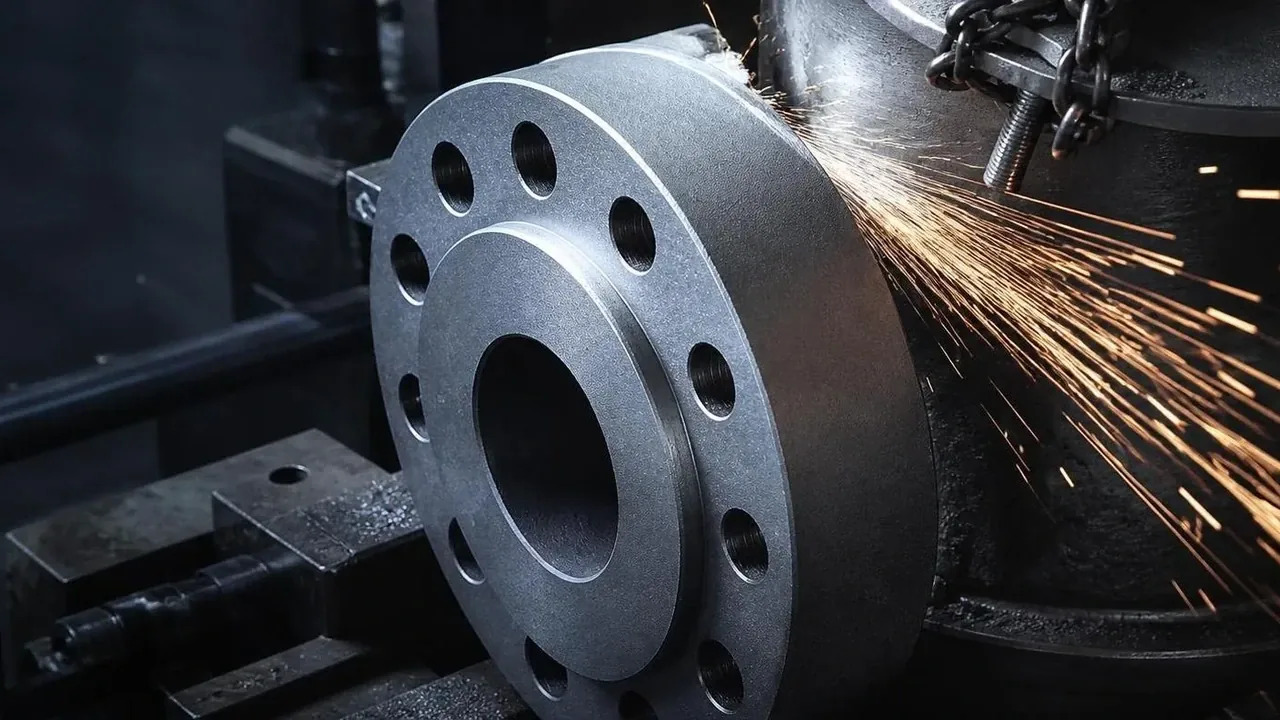
STEP 07
Mecanizado CNC de alta precisión de orificios, dentado de brida (Ra 3.2–6.3 µm según ASME B16.5 / MSS SP-6) y rectificado espejo de bolas/cuñas. Verificación 100 % del área de contacto de sellado.
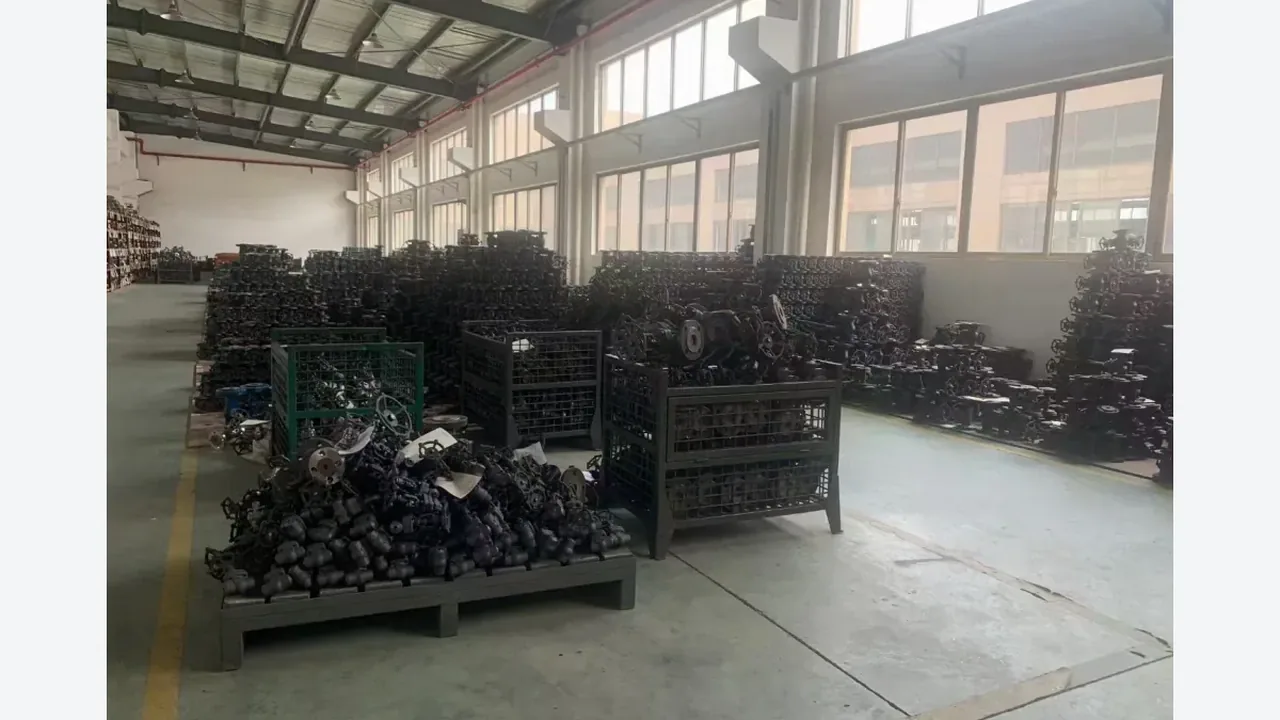
STEP 08
Verificar vástago, asientos, empaquetadura de grafito, juntas RTJ/espiral y tornillería ASTM A193 B7/A194 2H frente al BOM aprobado. Verificar dureza y dimensiones en trim crítico.
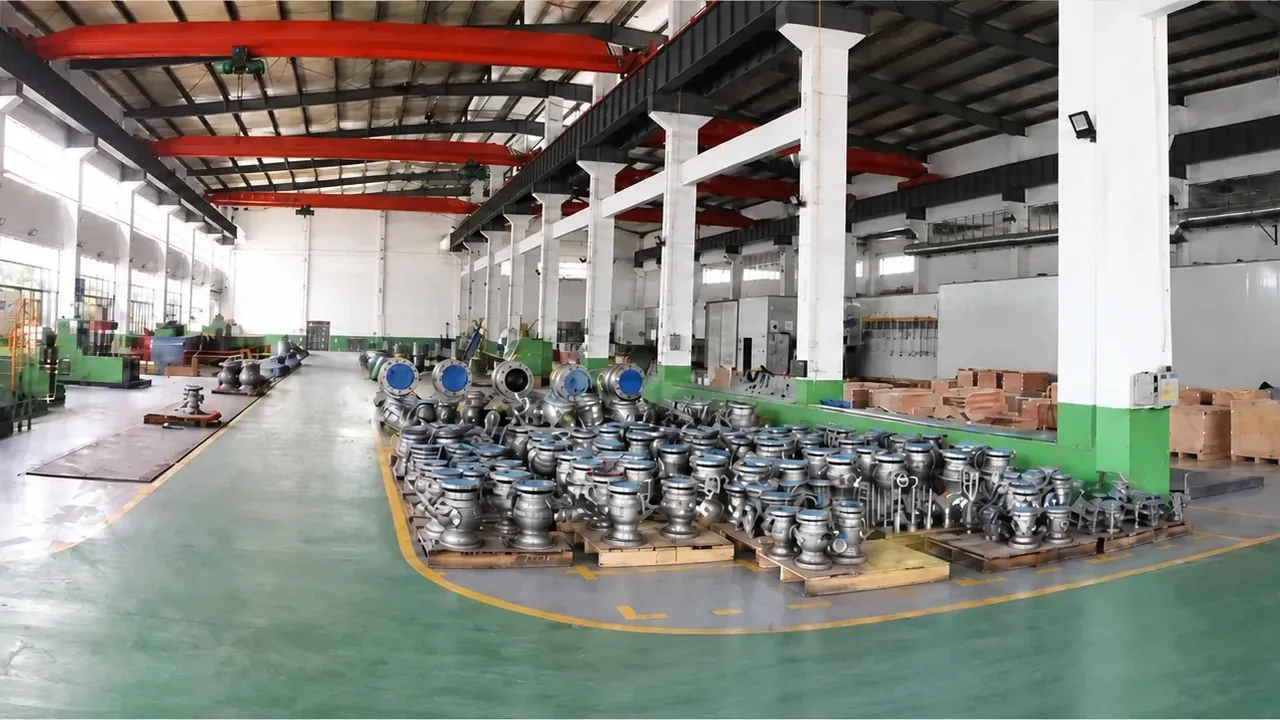
STEP 09
Montaje desengrasado y controlado de partículas según procedimientos aprobados. Aplicar llaves de par hidráulicas calibradas para atornillado cruzado y calibración de carrera/límite.
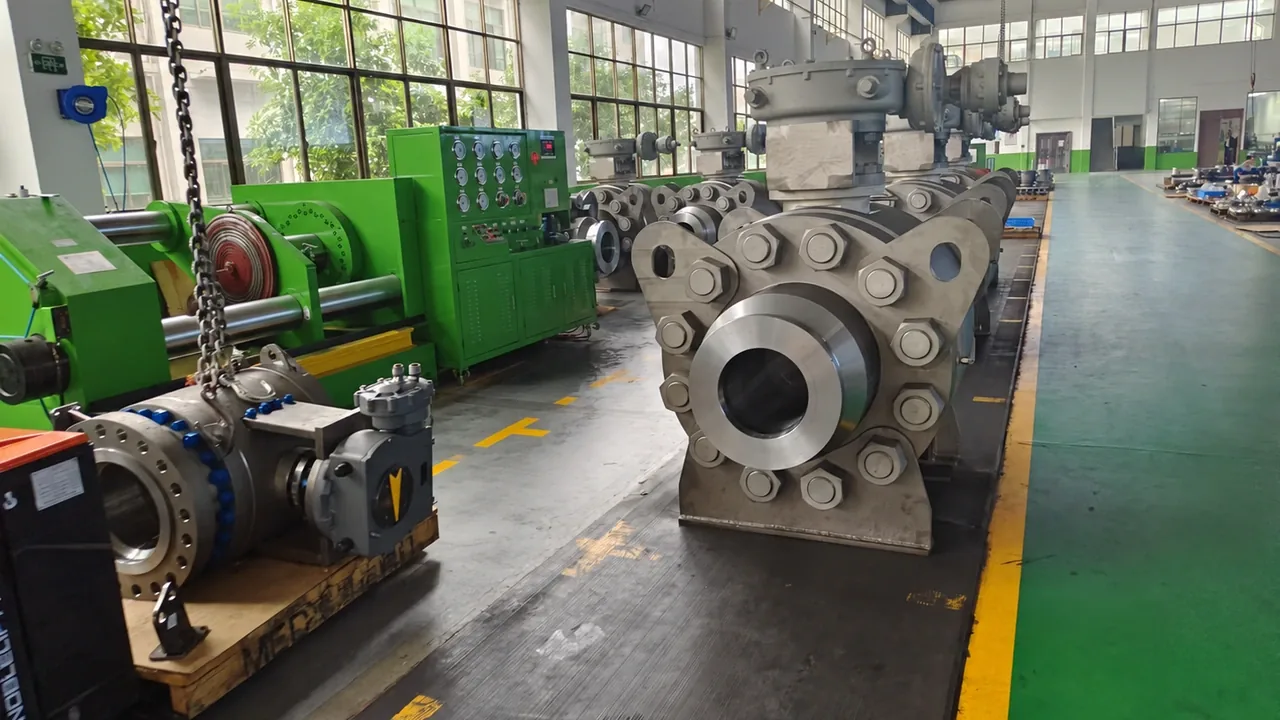
STEP 10
Ensayo de aceptación 100 % según API 598 / ISO 5208: hidrostático de cuerpo (1,5× CWP), cierre bidireccional alta/baja presión y backseat. Fuga no admisible.
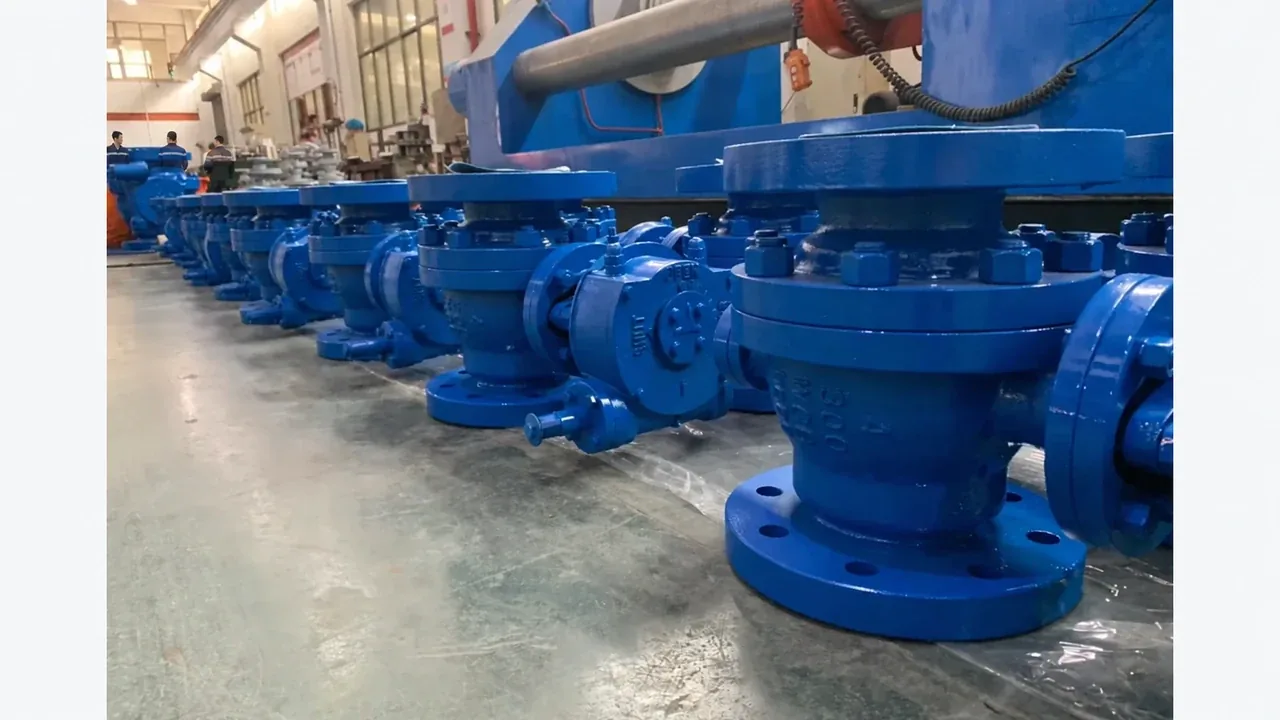
STEP 11
Granallado a perfil ISO 8501-1 Sa 2.5. Aplicar sistema C5-M marino/industrial de 3 capas epoxi-poliuretano con DFT digital y placas SS316 remachadas conformes a MSS SP-25.
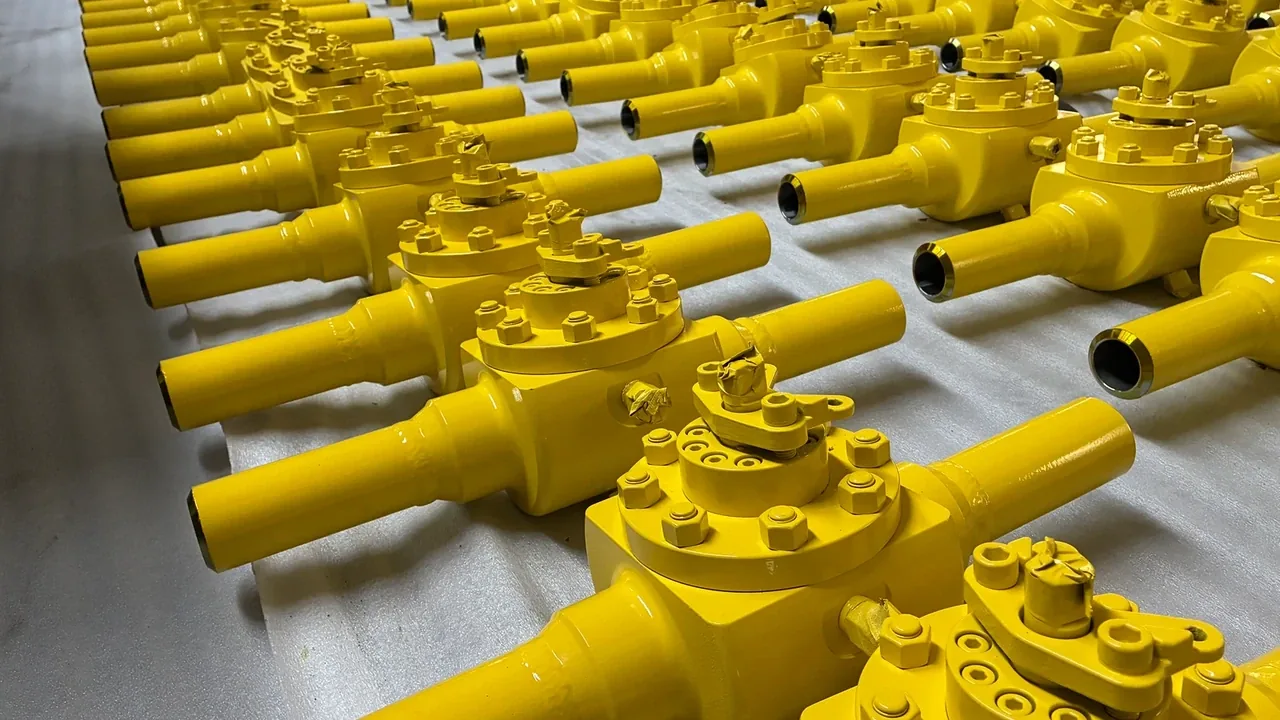
STEP 12
Auditoría dimensional final, protección de extremos y embalaje de exportación desecado. Liberar el MDR de 30 páginas con CMT 3.1 completos y curvas de ensayo.
Matriz de inspección
Cada hold point de su ITP tiene criterio pass/fail y registro—integramos hidro, neumático, NDT y archivos de material en el MDR que lista su PO.
| Etapa / ítem de inspección | Norma / especificación de ensayo | Criterio de aceptación | Tipo de punto de control | Registro entregable |
|---|---|---|---|---|
| 01. Materia prima y tochos | ASTM A216 / A105 / A182 | Verificación 100% del sello de colada, coincidencia química PMI, visual sin defectos | H / R | MTC EN 10204 3.1 + registro de inspección PMI |
| 02. END volumétrico y superficial | ASME V / ASTM E165 / E709 | Aceptación ASME VIII Div. 1 Ap. 4 (PT) / Ap. 7 (UT/RT) | W / R | Informes de examen NDT Nivel II certificados |
| 03. Mecanizado crítico y dimensional | ASME B16.34 / ASME B16.5 | Cumplimiento de espesor mínimo de pared, dentado de brida Ra 3.2–6.3µm | R | Informe dimensional de mecanizado y rugosidad |
| 04. Recargue Stellite / Inconel | ASME IX / NACE MR0175 | WPS/PQR cualificado, espesor de recargue ≥1.6 mm, 38–42 HRC | W / R | WPS/PQR + curva PWHT + informe de dureza |
| 05. Prueba hidrostática de cuerpo | API 598 / API 6D / ISO 5208 | 1.5× CWP durante el tiempo especificado; 0 fuga o sudoración visible | H / W | Registro y gráfico hidrostático calibrado |
| 06. Prueba de asiento alta/baja presión | API 598 / ISO 5208 | Cierre hidrostático 1.1× CWP + aire 80 psi bajo agua; Rate A fuga cero | H / W | Certificado de presión y fuga |
| 07. Granallado y pintura | ISO 8501-1 / ISO 12944 | Limpieza Sa 2.5; control DFT de sistema marino C5-M de 3 capas | R / W | Registro de perfil superficial y DFT de recubrimiento |
| 08. Inspección final y liberación MDR | MSS SP-25 / EN 10204 3.1 | 100% placa remachada SS316, tapas de extremo, embalaje de exportación con desecante | H | Dossier MDR maestro de 30 páginas + liberación de envío (IRN) |
Capacidad destacada de producto OEM/ODM
Vea qué familias de producto se vinculan a nuestros controles de mecanizado, prueba y documentación—luego abra la serie que coincida con su line list.
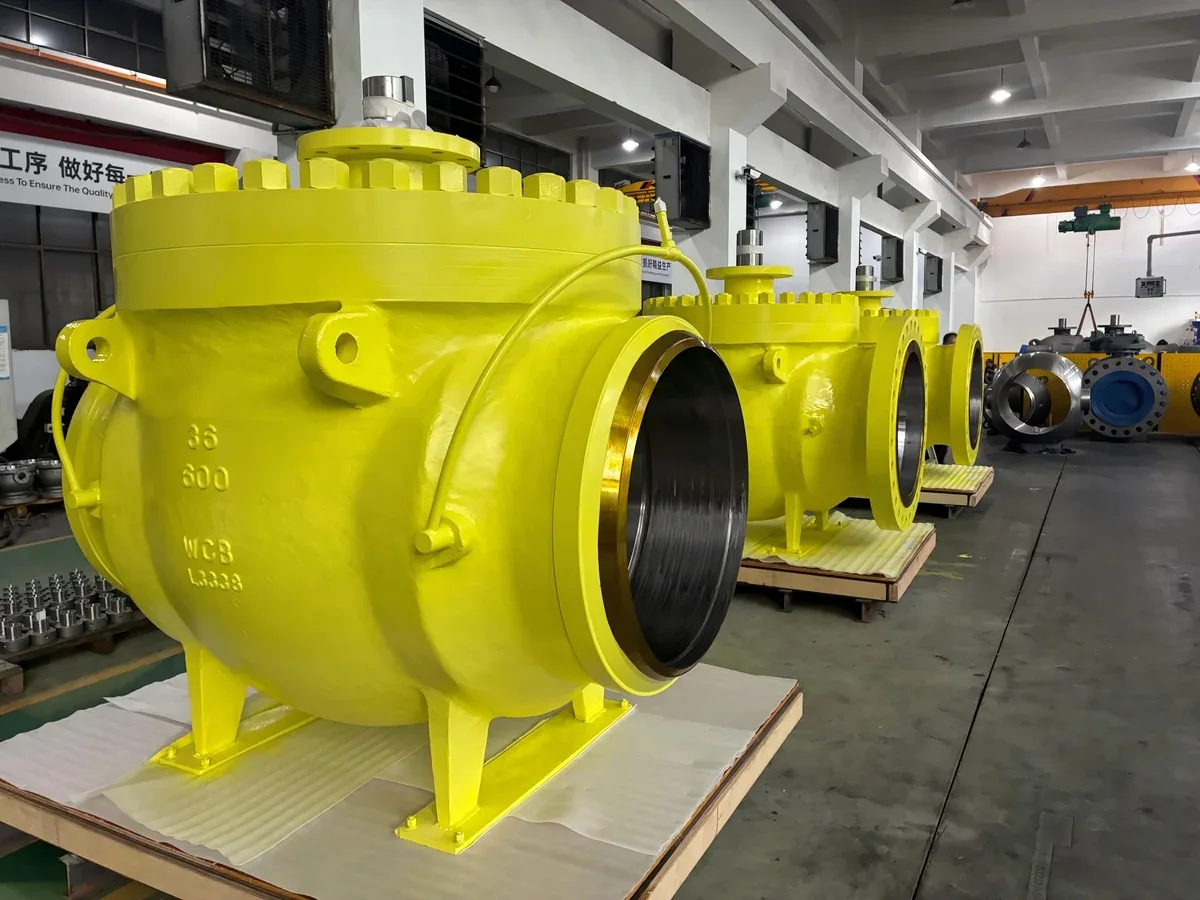
Aislamiento de tuberías, DBB y servicio severo. Ensayo contra incendio con registros completos de material y presión.
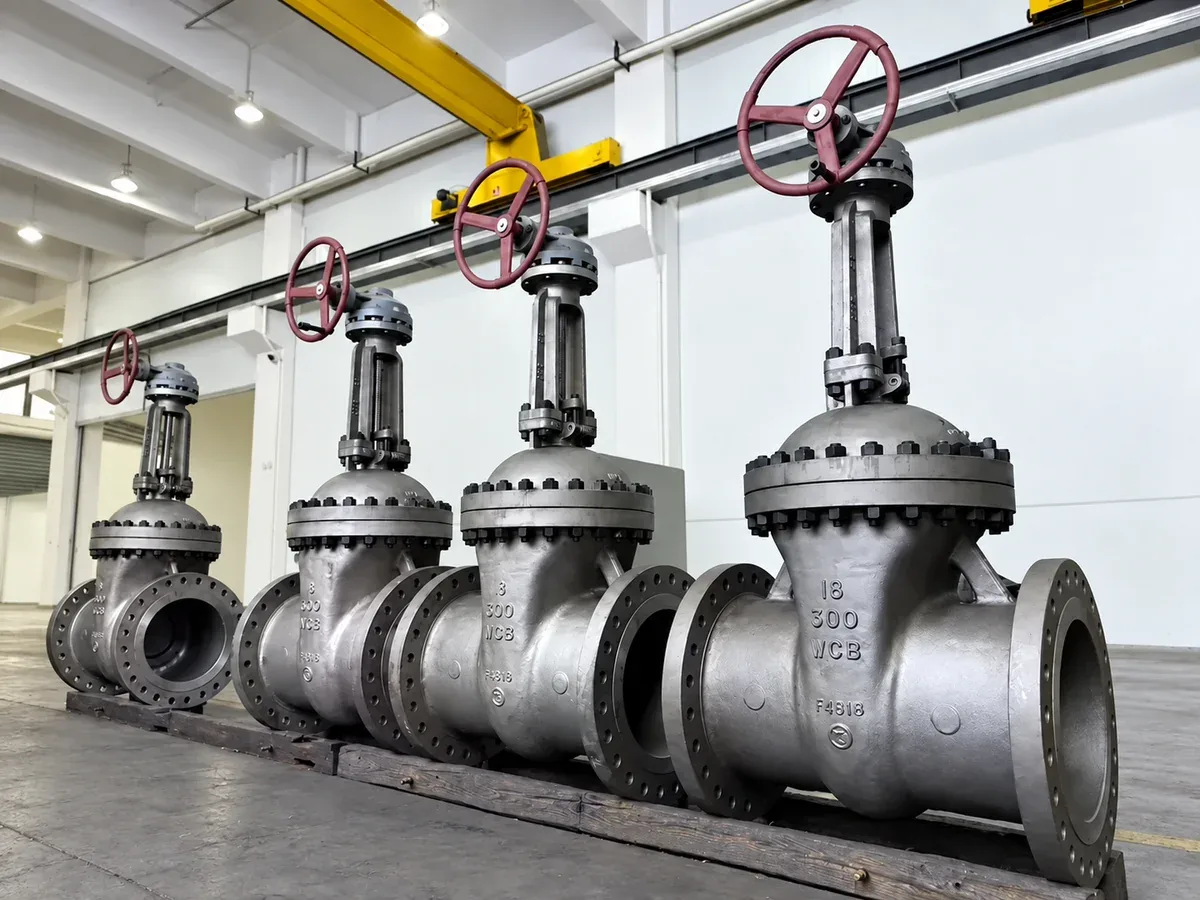
Cuña flexible y paso recto para aislamiento de alta integridad en sistemas de transmisión EPC.
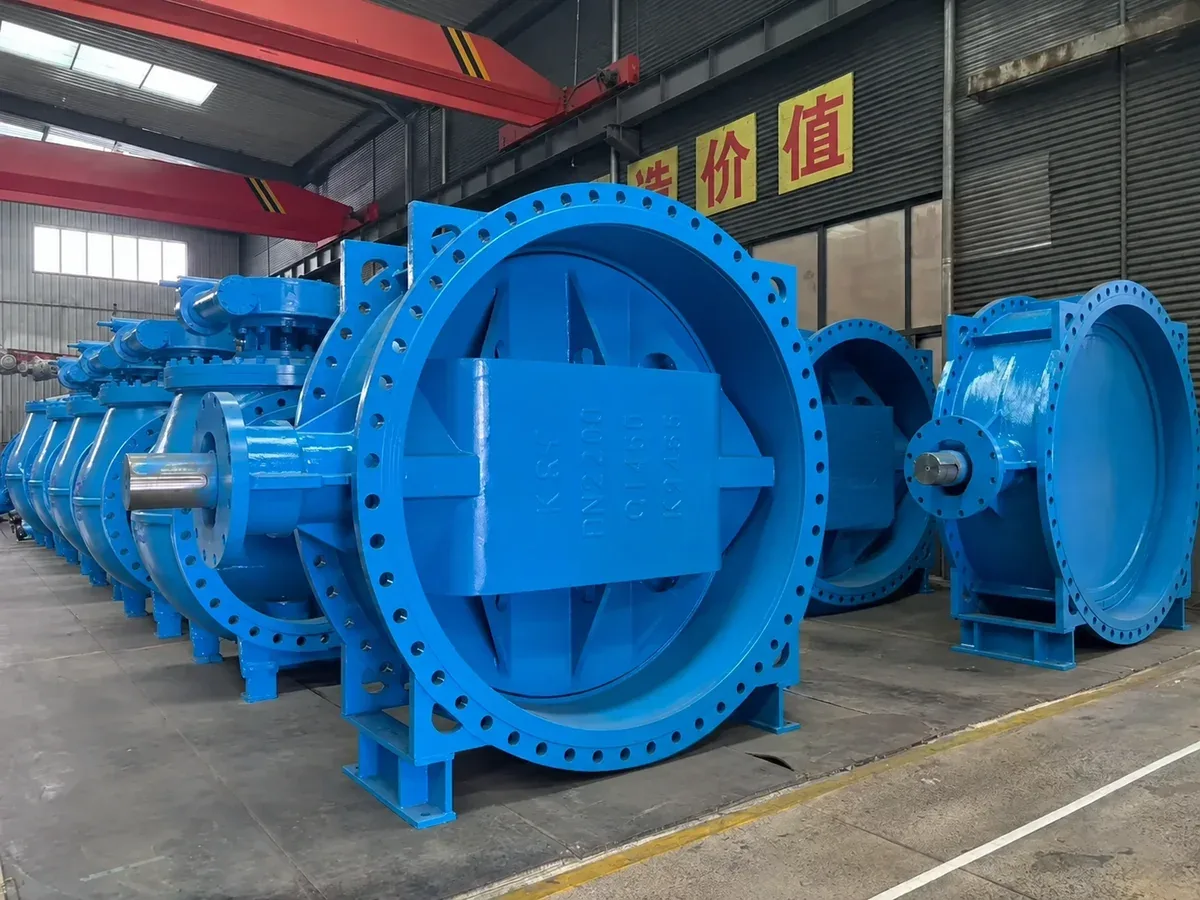
Aislamiento bidireccional de fuga cero y bajo par, asiento metálico, para líneas de proceso y utilidad de gran diámetro.
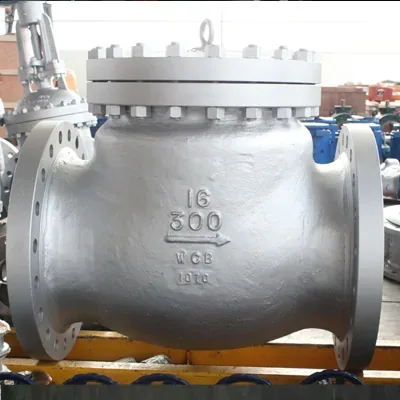
Retención swing, doble placa y pistón con MTC 3.1, informes NDT y gráficos de prueba de presión.
Soporte de entrega de proyecto
Revisamos su spec, asignamos la planta, seguimos la producción y alineamos pruebas y registros con su ITP.
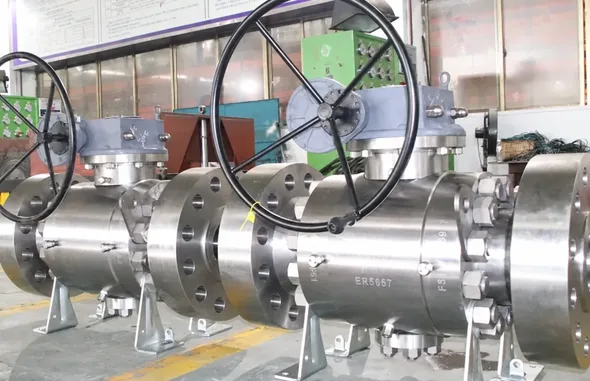
Marca privada y suministro configurado
Marca, marcado, acabado, embalaje y plantillas documentales se definen en la revisión de requisitos y se liberan solo tras la aprobación.
Iniciar la revisión de ingeniería
Revisamos su especificación y le decimos exactamente qué entra en ingeniería, ITP y documentos—antes de cotizar.
| Table description | |||
|---|---|---|---|
| Process capability by stage, with the inspection and standards applied at each step. Used by procurement teams to scope project-level QA requirements. | |||
| Parameter | Value | Unit | Standard |
| Casting capability | Sand casting, investment casting, lost-wax; size up to 5 t single piece | 3 processes | ASTM A216 / A351 |
| Forging capability | Open-die forging up to 800 kg; ring-rolled forging up to 1500 kg | 2 processes | ASTM A105 / A182 |
| Machining capability | CNC turning, 5-axis machining, boring; tolerance ±0.05 mm | 3 processes | ISO 2768-m |
| Welding capability | SMAW, GTAW, GMAW, FCAW, PAW; WPS/PQR per ASME IX | 5 processes | ASME IX |
| Assembly & test | Bench assembly, hydrostatic 1.5× / pneumatic 1.1×, torque verification, low-emission | 5 stages | API 598 / ISO 5208 / FCI 70-2 |
| Surface treatment | Pickling, passivation, phosphating, epoxy, zinc, PTFE lining, hard-facing | 7 finishes | ISO 8503 / NACE MR0175 |
| Marking & traceability | MSS-SP-25 marking, heat number, melt trace, MTC 3.1 | 4 lines | EN 10204 3.1 |
| Quality system | Document control, CAPA, calibration, management review, internal audit | 5 pillars | ISO 9001:2015 |