OEM / 按图定制制造
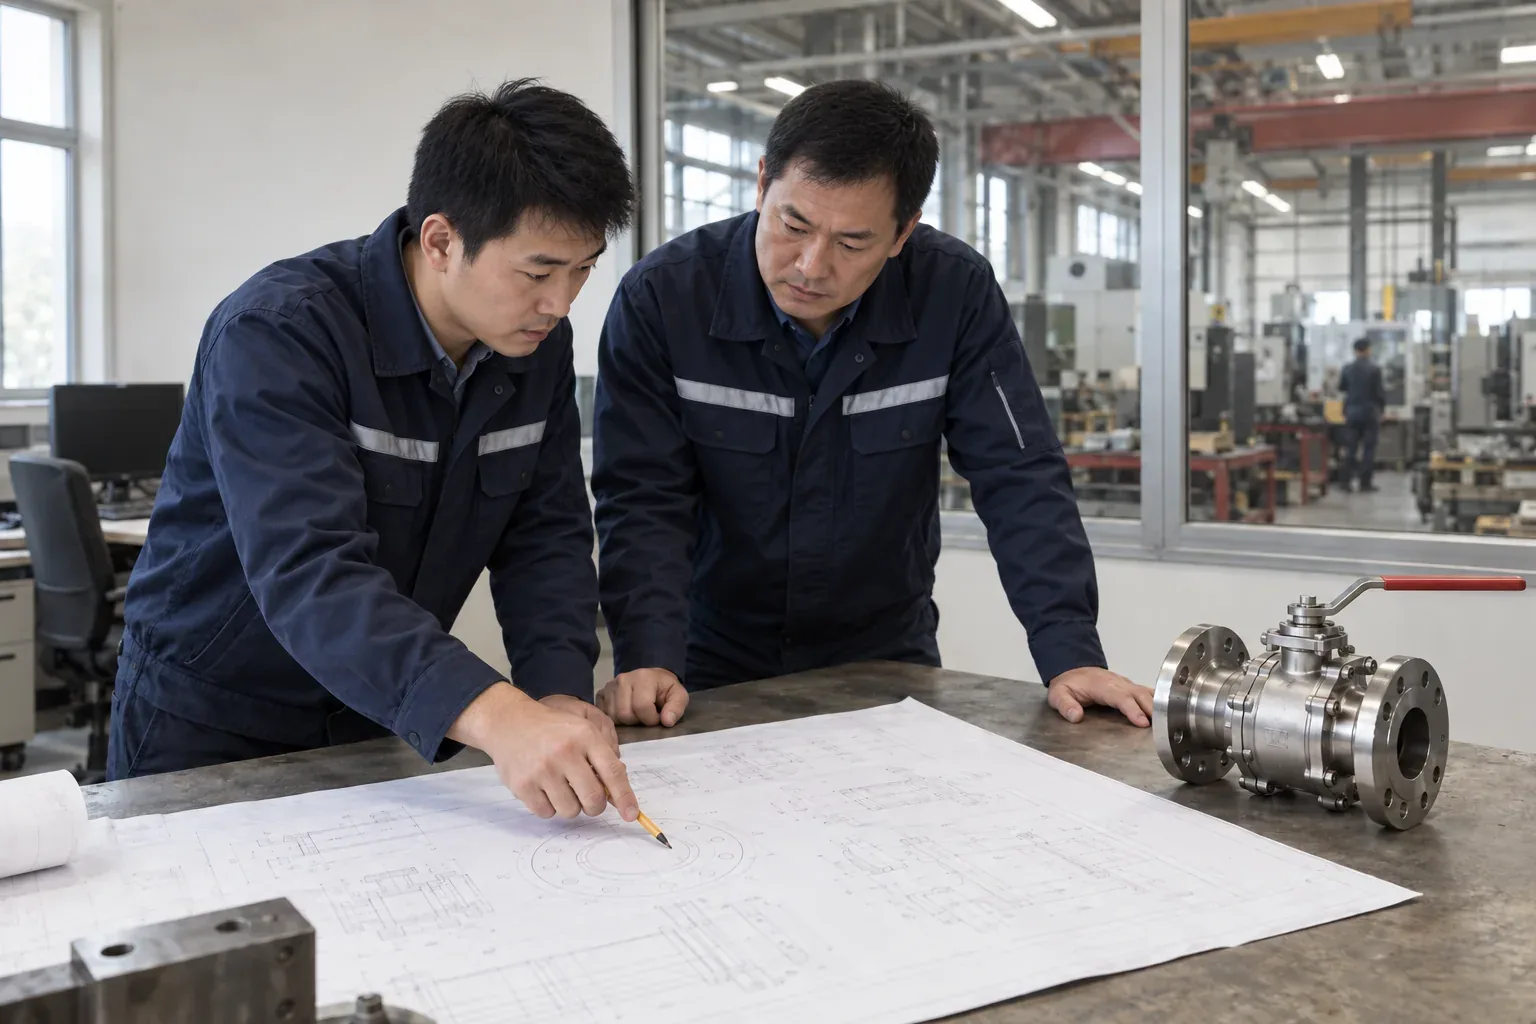
你提供图纸或数据表——我们制造 PO 约定的结构、材料、接口、试验与文件。
证书名称对应我们公示范围——授标前请索取最新 PDF,核对有效期与产品覆盖。
OEM / ODM 交付模式
从你的数据表、总图、标准、ITP 与文件目录开始——再书面锁定流程。
你提供图纸或数据表——我们制造 PO 约定的结构、材料、接口、试验与文件。
买方拥有面向市场的品牌。范围在约定产品或定制规格上增加批准铭牌、标识、颜色、包装和文件模板。
同一项目可同时使用两种模式:OEM 定义技术制造基础,贴牌定义成品阀门如何标识和包装进入买方市场。
我们在一次需求评审中汇总阀门类型、介质、通径、等级、材料、标准、图纸、检验点与你的文件目录。
在放行前确认结构、内件、密封、执行机构、接口、标识与文件清单。
新配置或贴牌产线,量产前我们约定工装、样件或首件检验——范围写在报价上。
来料、机加、装配、范围内 NDT 与压力试验遵循工程冻结时你批准的需求集。
最终标识、包装与约定的制造记录包在放行前完成。
工程定义
从你的项目规格起步——FEA、CFD 与计算包仅在技术范围内包含时才做。
确认阀门结构,识别工况、标准与可制造性之间的冲突。
按压力、温度、介质与腐蚀条件对齐阀体、内件、阀座与密封材料。
协调手动、气动、电动或液动执行机构与可用接口。
核对尺寸、加工可达性、焊接、装配与检验可行性。
制造路线
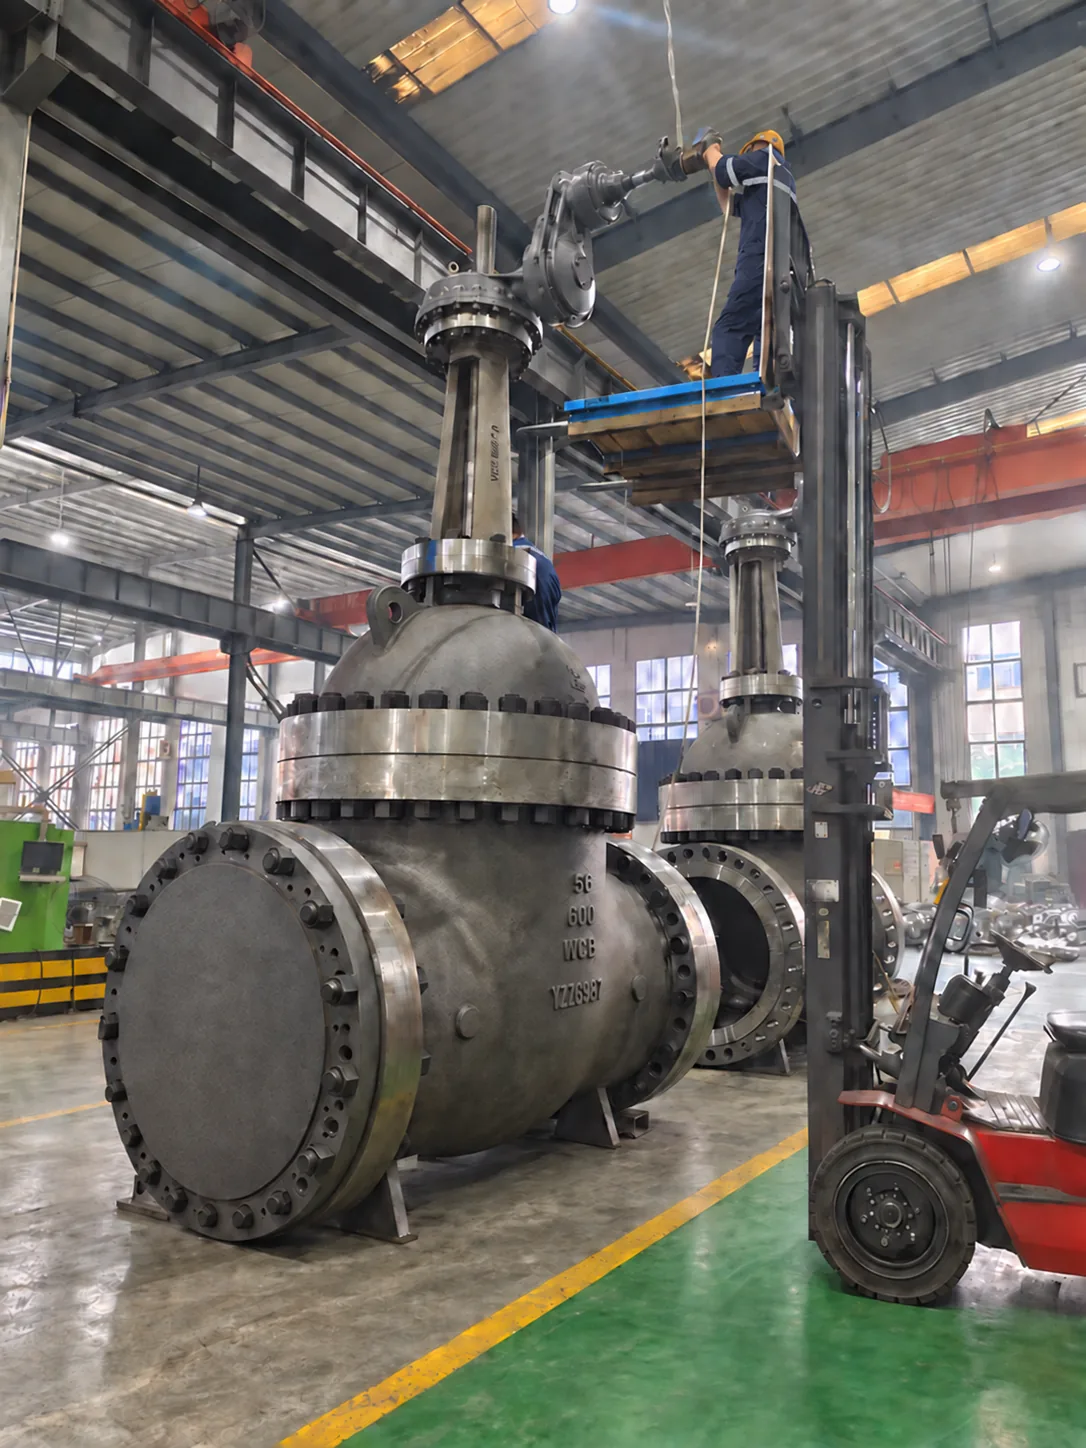
从工程冻结到 API 598 与 MDR,每一步有质量门、校准设备与可归档记录。
批准总图与 ITP 管控每一阶段——发运前我们将水压、NDT 与材料记录编入 MDR。
步骤 01
冻结已批准的 GA 图、数据表、BOM 及 ITP 停检/见证点(H/W/R)。在制造放行前建立完整材料追溯协议与 QA 检验矩阵。
步骤 02
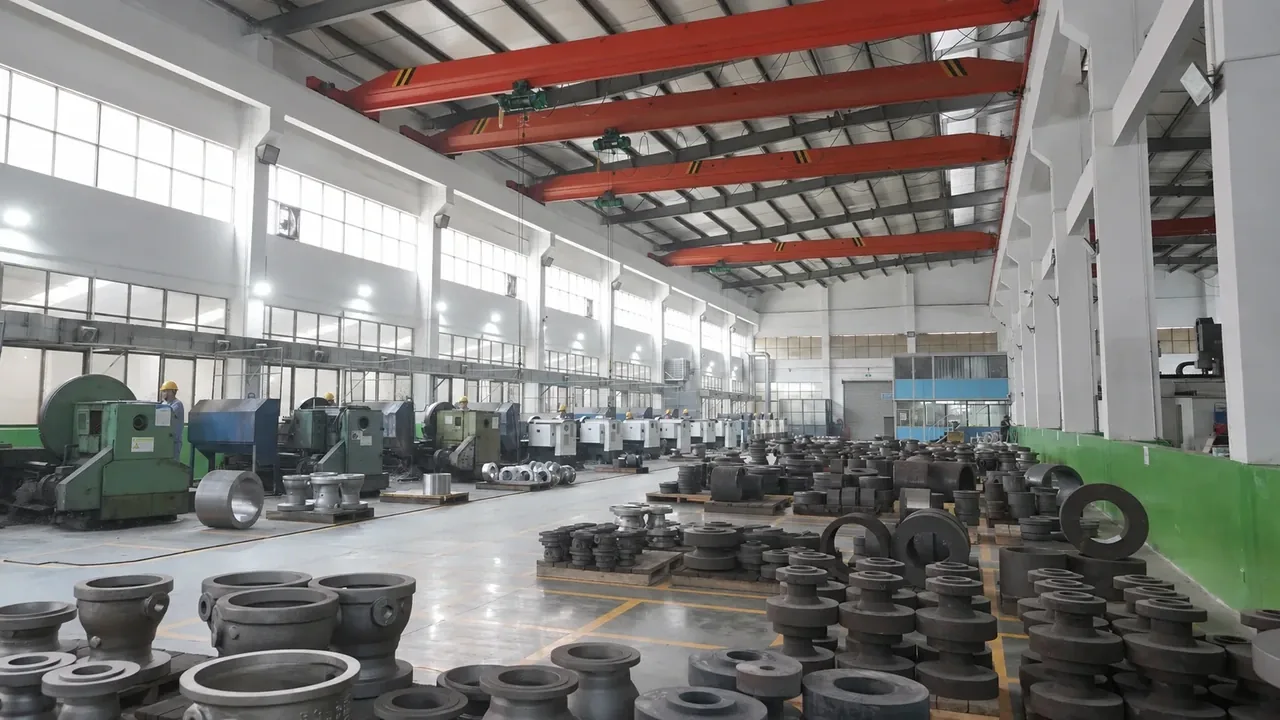
监控来自审核铸造厂的承压坯料。按 ASTM A216/A105/A182 核对热处理周期(正火、淬火、回火),并归档自动温时曲线。
步骤 03
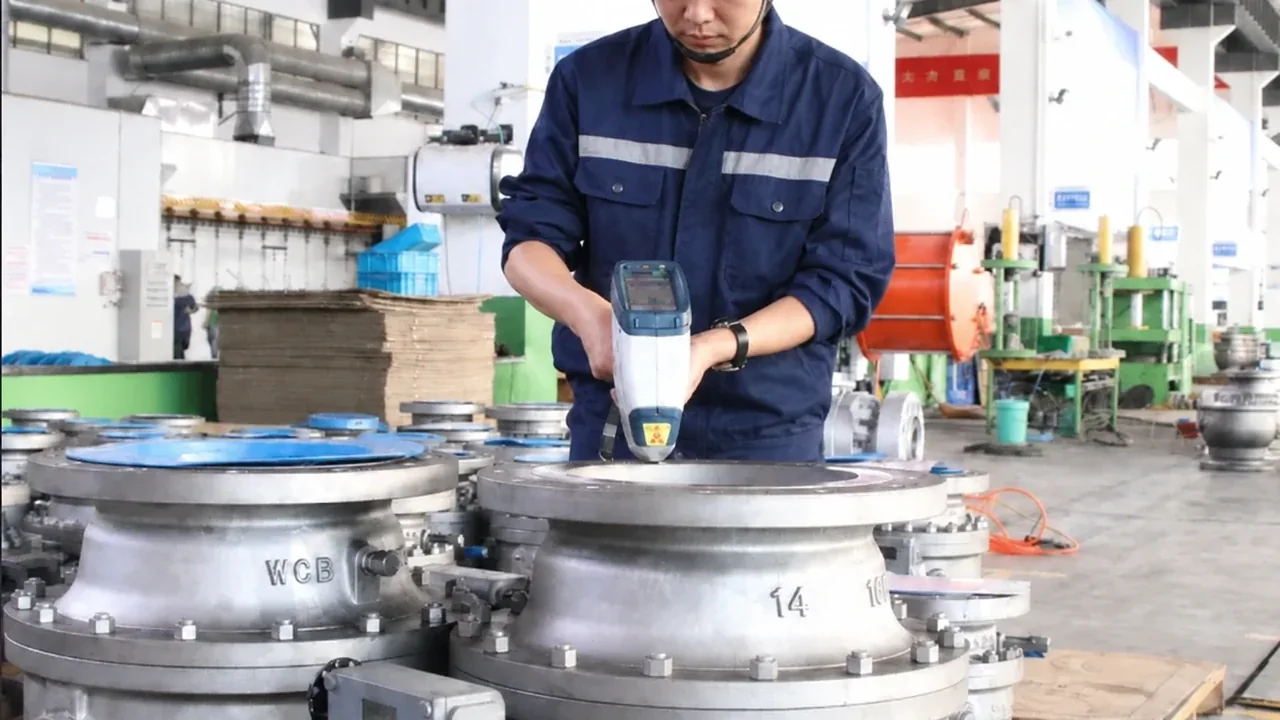
对合金/不锈钢内件进行 100% 炉号实物核验与 100% 便携 PMI 光谱。按 EN 10204 3.1 核对出厂材质证书,并严格执行隔离。
步骤 04
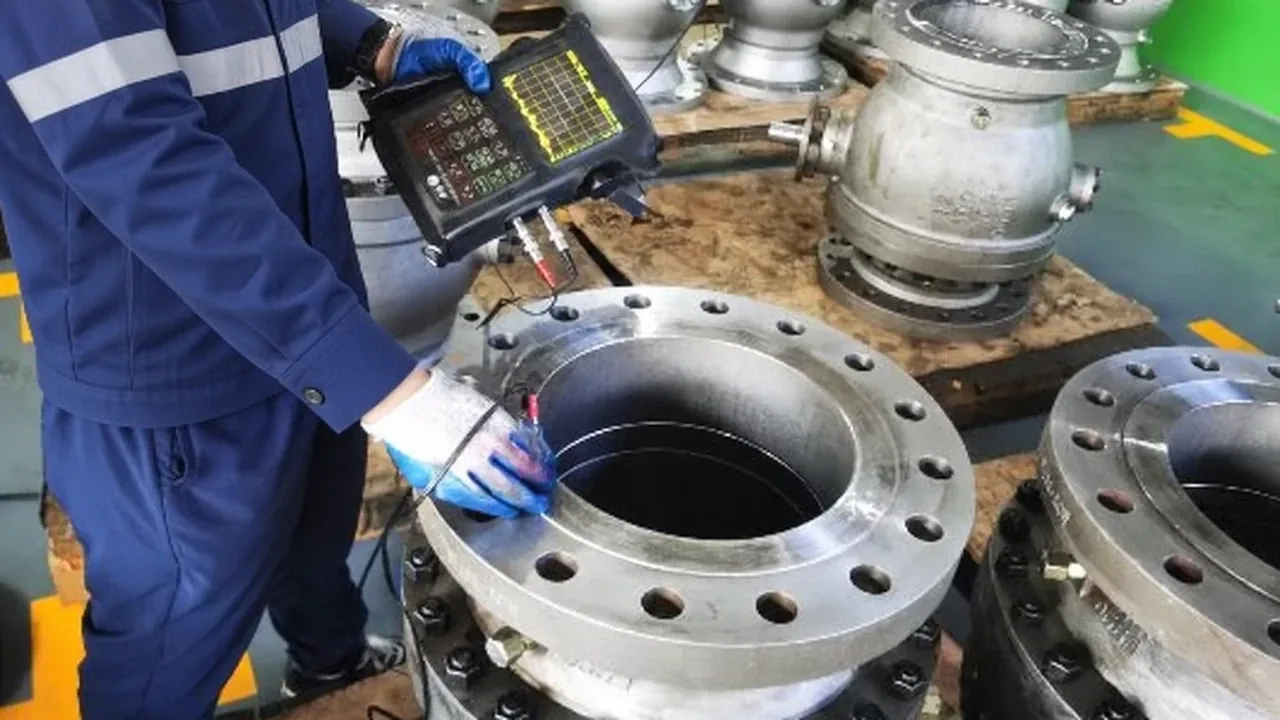
按 ASME V 执行无损检测(铸件表面 PT/MT,厚壁关键部位 UT/RT)。全部检验由持证 ASNT/ISO II/III 级人员评定。
步骤 05
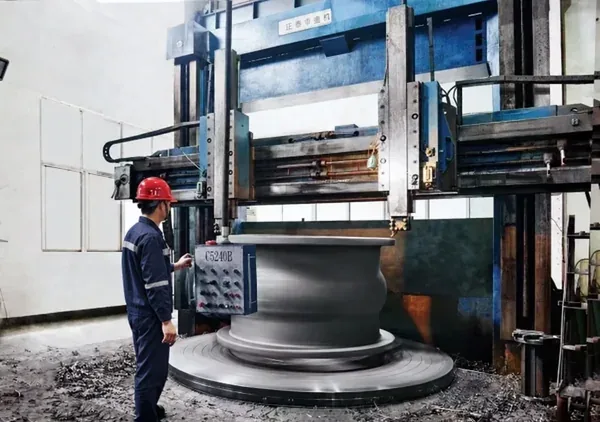
建立基准面、按 ASME B16.34 的最小壁厚及加工余量。每道机加工均保持永久炉号转移记录。
步骤 06
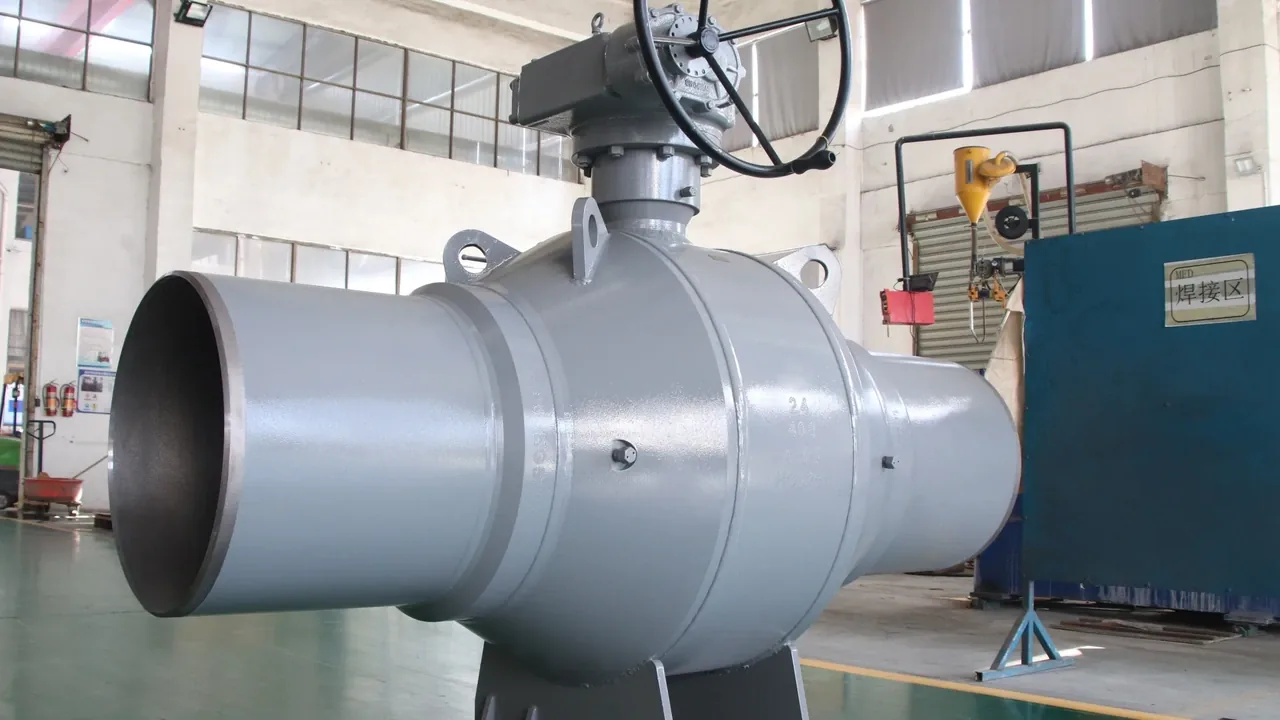
按合格 WPS/PQR(ASME IX)在密封面执行 Stellite / Inconel 625 堆焊。强制 PWHT 去应力、洛氏硬度普查及焊后渗透检测。
步骤 07
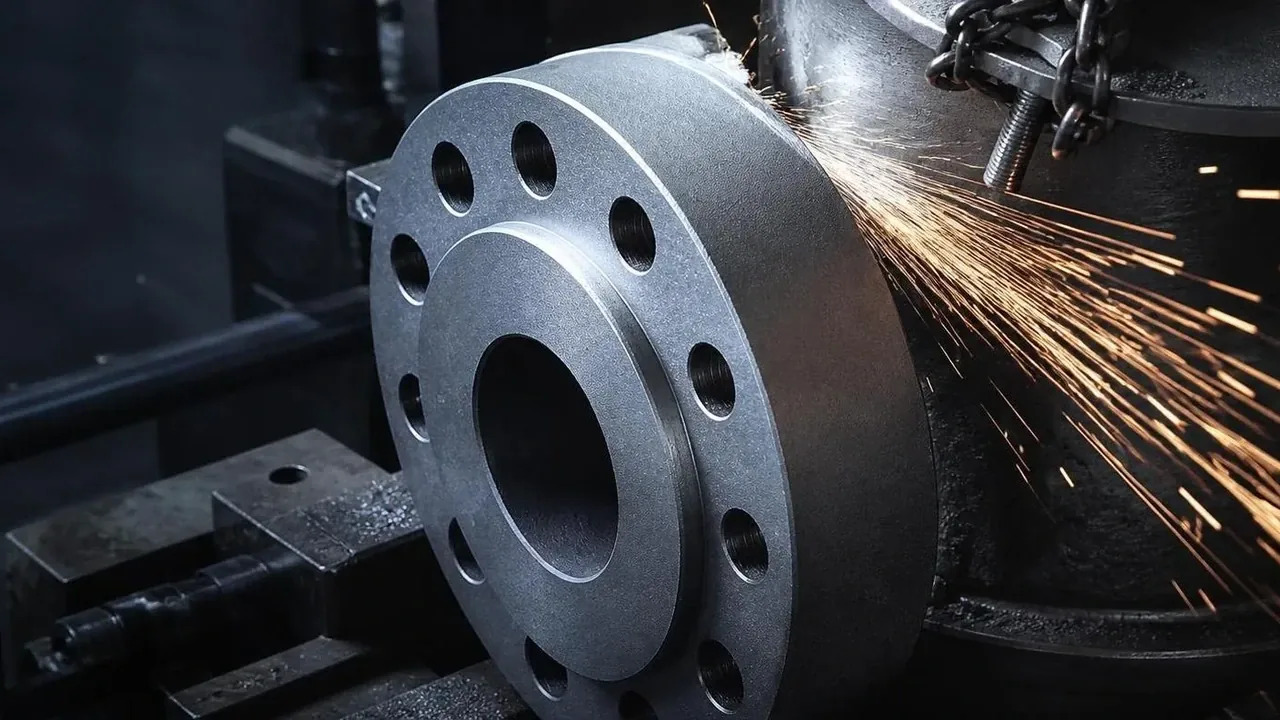
高精度 CNC 加工孔、法兰齿纹(按 ASME B16.5 / MSS SP-6,Ra 3.2–6.3µm)及球体/阀瓣镜面磨削。100% 密封接触面核验。
步骤 08
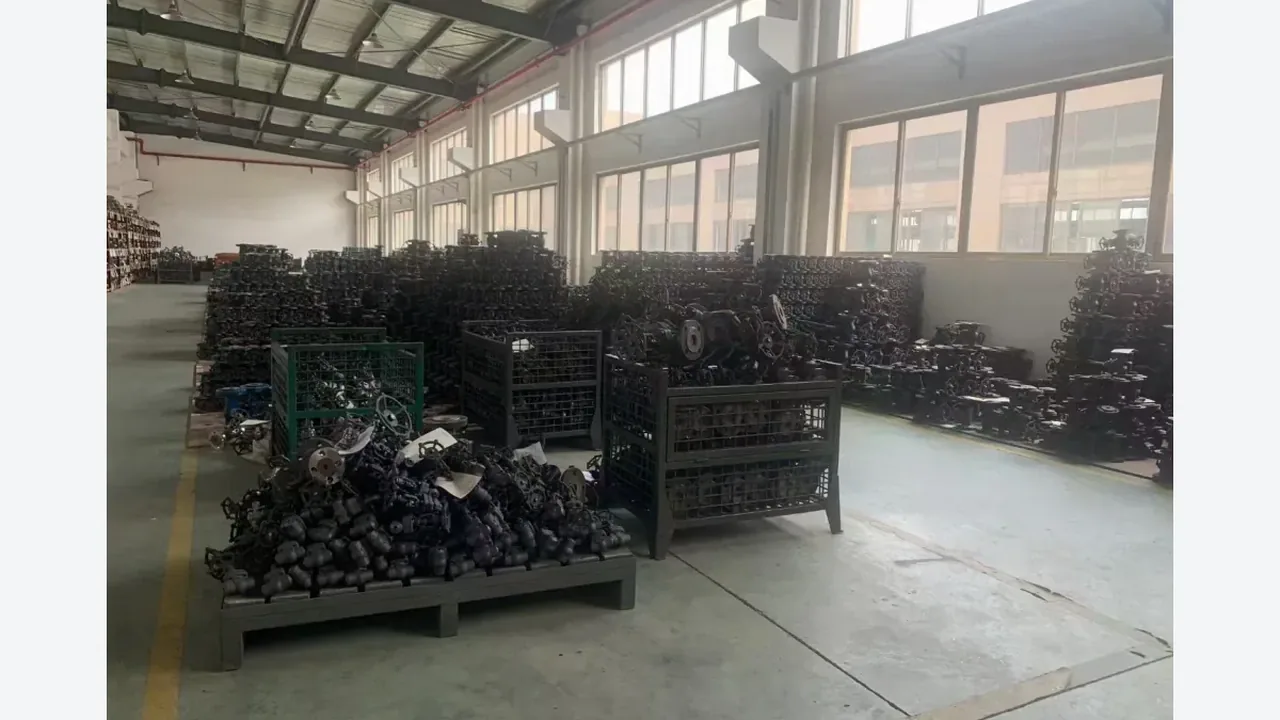
按批准 BOM 核验阀杆、阀座、石墨填料、RTJ/缠绕垫片及 ASTM A193 B7/A194 2H 紧固件。对关键内件做硬度和尺寸核验。
步骤 09
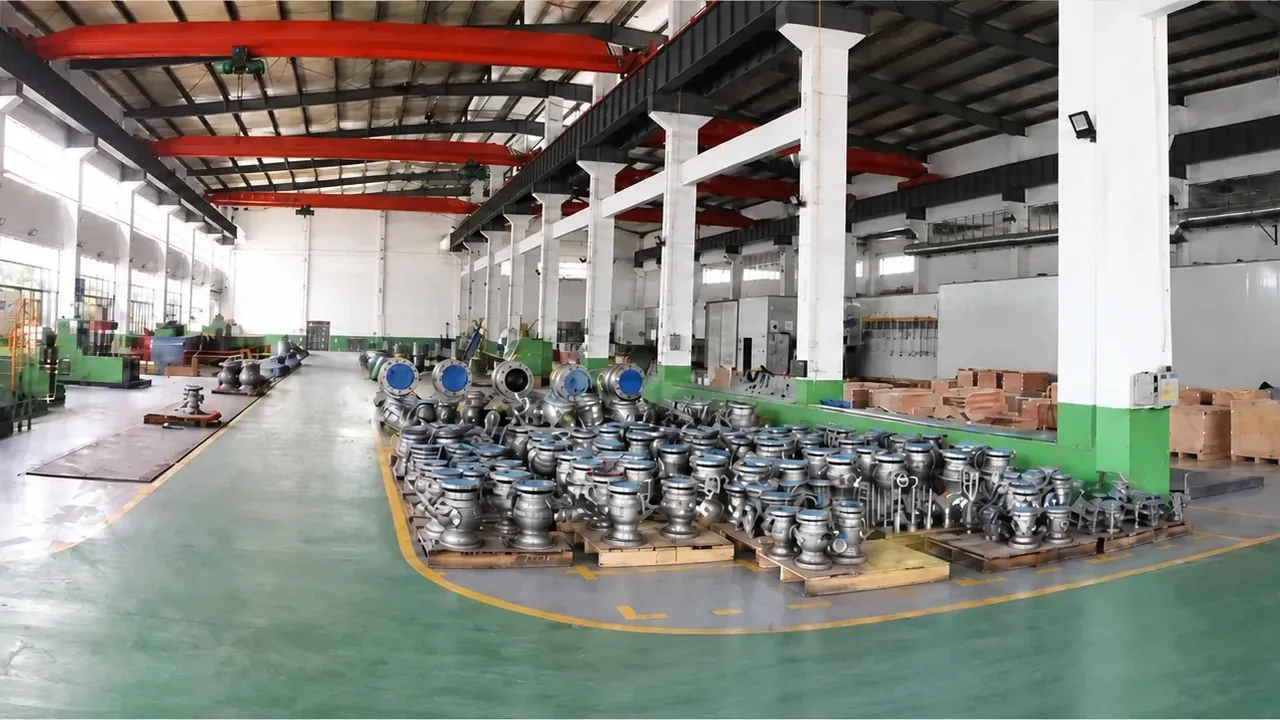
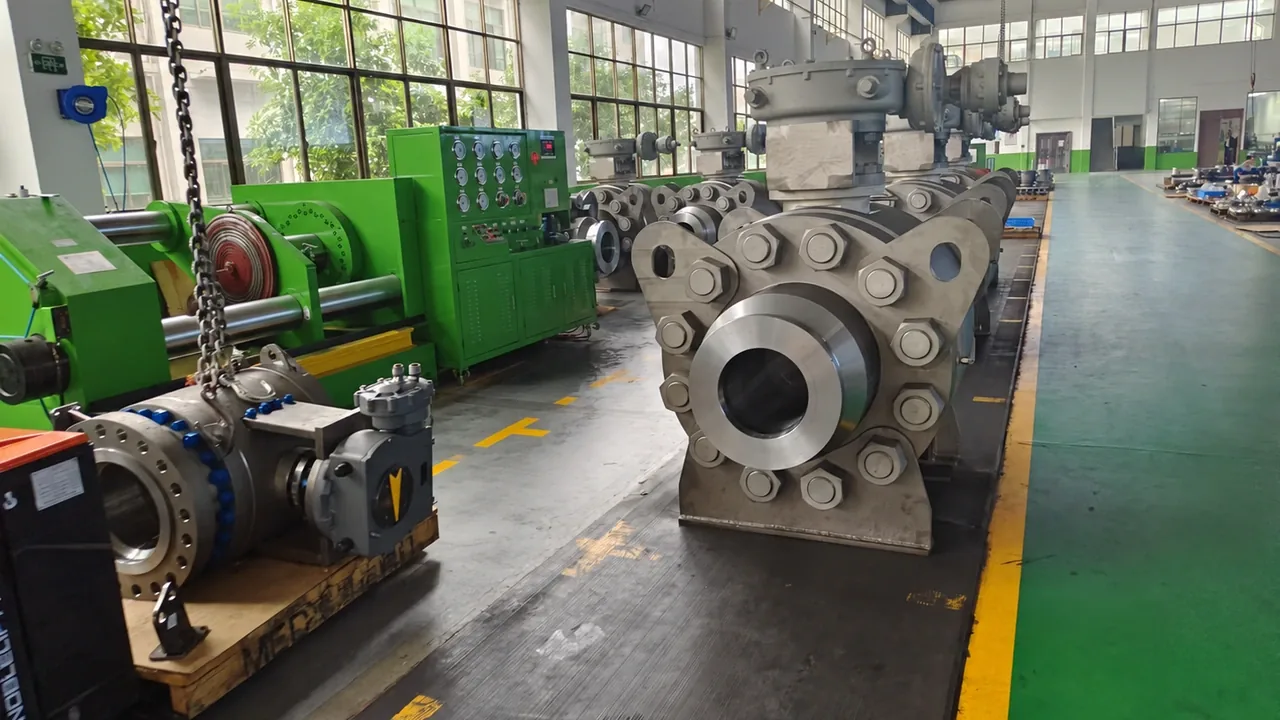
按批准程序进行脱脂、控尘装配。用校准液压扭矩扳手交叉拧紧螺栓,并做行程/限位校准。
步骤 10
按 API 598 / ISO 5208 进行 100% 出厂验收:壳体水压(1.5 倍 CWP)、高低压双向密封及背座试验。不允许泄漏。
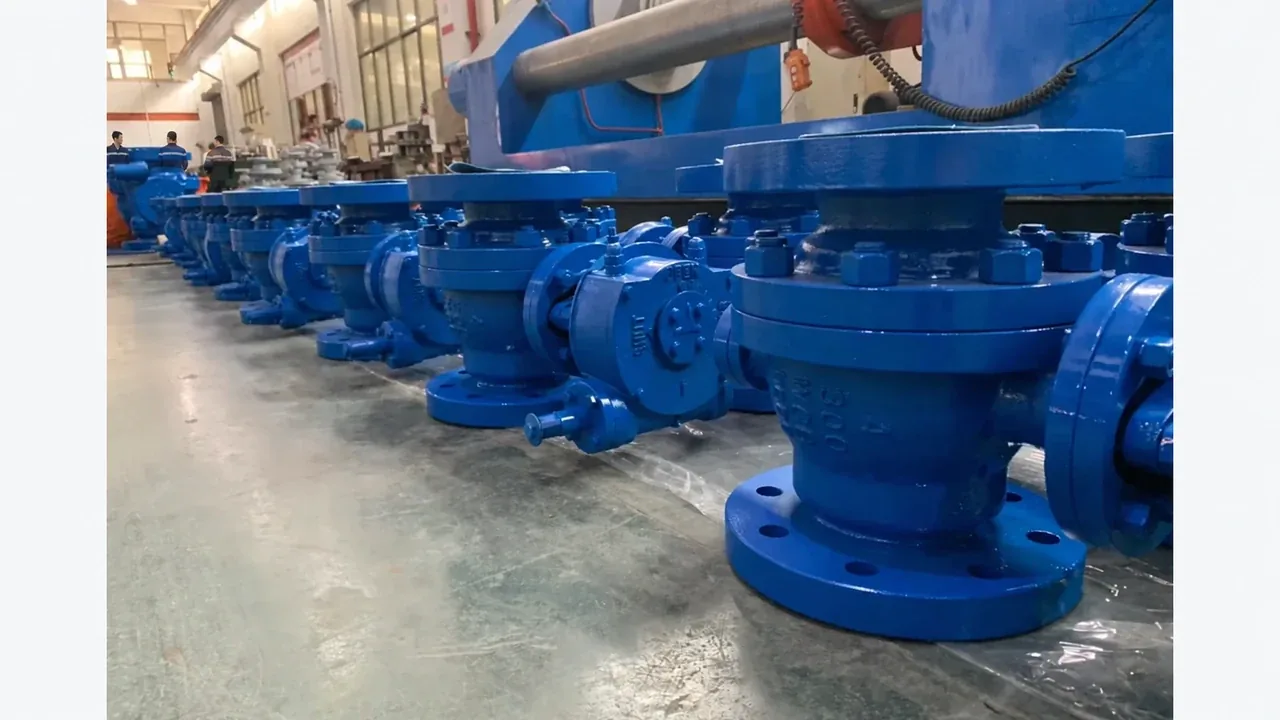
步骤 11
喷砂至 ISO 8501-1 Sa 2.5。涂装 C5-M 海工/工业三涂层环氧聚氨酯体系,数字 DFT 测量,并按 MSS SP-25 打钢印/铆接 SS316 铭牌。
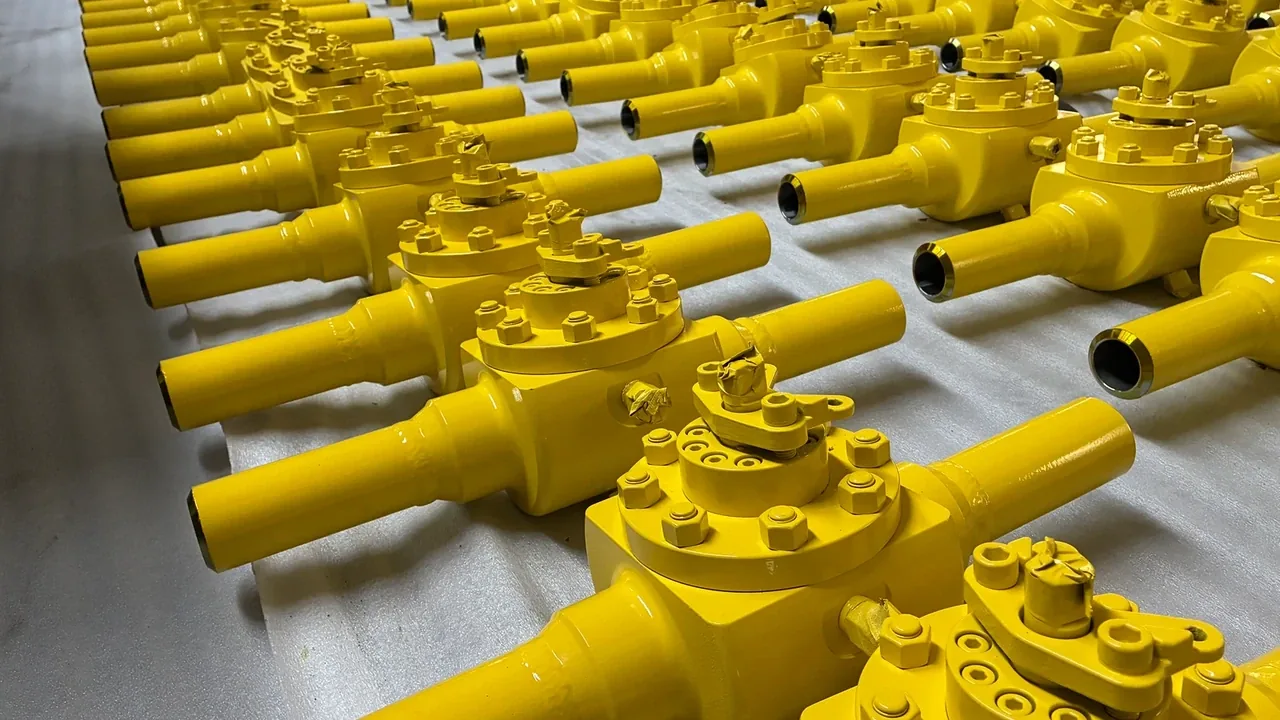
步骤 12
最终尺寸审核、端部防护、干燥防腐蚀出口包装。签发 30 页制造商数据报告(MDR),含完整 3.1 材质证书与试验曲线。
检验矩阵
ITP 上每个 hold 点有合格/不合格判据与记录——我们将水压、气密、NDT 与材料文件汇总进 PO 列明的 MDR。
| 阶段 / 检验项目 | 试验标准 / 规范 | 验收准则 | 控制点类型 | 交付记录 |
|---|---|---|---|---|
| 01. 原材料与坯料 | ASTM A216 / A105 / A182 | 100% 炉号钢印核对,PMI 成分对应,外观无缺陷 | H / R | EN 10204 3.1 MTC + PMI 检验记录 |
| 02. 体积与表面无损检测 | ASME V / ASTM E165 / E709 | ASME VIII Div.1 附录 4(PT)/ 附录 7(UT/RT)验收 | W / R | II 级认证 NDT 检验报告 |
| 03. 关键机加工与尺寸 | ASME B16.34 / ASME B16.5 | 最小壁厚符合,法兰齿面 Ra 3.2–6.3µm | R | 机加工尺寸与表面粗糙度报告 |
| 04. Stellite / Inconel 堆焊 | ASME IX / NACE MR0175 | 合格 WPS/PQR,堆焊厚度 ≥1.6mm,38–42 HRC | W / R | WPS/PQR + 热处理曲线 + 硬度检测报告 |
| 05. 壳体水压试验 | API 598 / API 6D / ISO 5208 | 1.5 倍 CWP 保压规定时间;无可见泄漏或渗汗 | H / W | 校准水压试验记录与曲线 |
| 06. 高/低压密封试验 | API 598 / ISO 5208 | 1.1 倍 CWP 水压 + 80 psi 水下气密;Rate A 零泄漏 | H / W | 压力与泄漏试验证书 |
| 07. 表面喷砂与涂装 | ISO 8501-1 / ISO 12944 | Sa 2.5 清洁度;三涂层海洋 C5-M DFT 抽检 | R / W | 表面轮廓与涂层 DFT 测量记录 |
| 08. 最终检验与 MDR 放行 | MSS SP-25 / EN 10204 3.1 | 100% SS316 铆接铭牌、端盖、干燥出口包装 | H | 30 页主 MDR 卷宗 + 发运放行(IRN) |
重点 OEM/ODM 产品能力
看清哪些产品系列对应我们的机加、试验与文件控制——再打开与你管线清单匹配的系列。
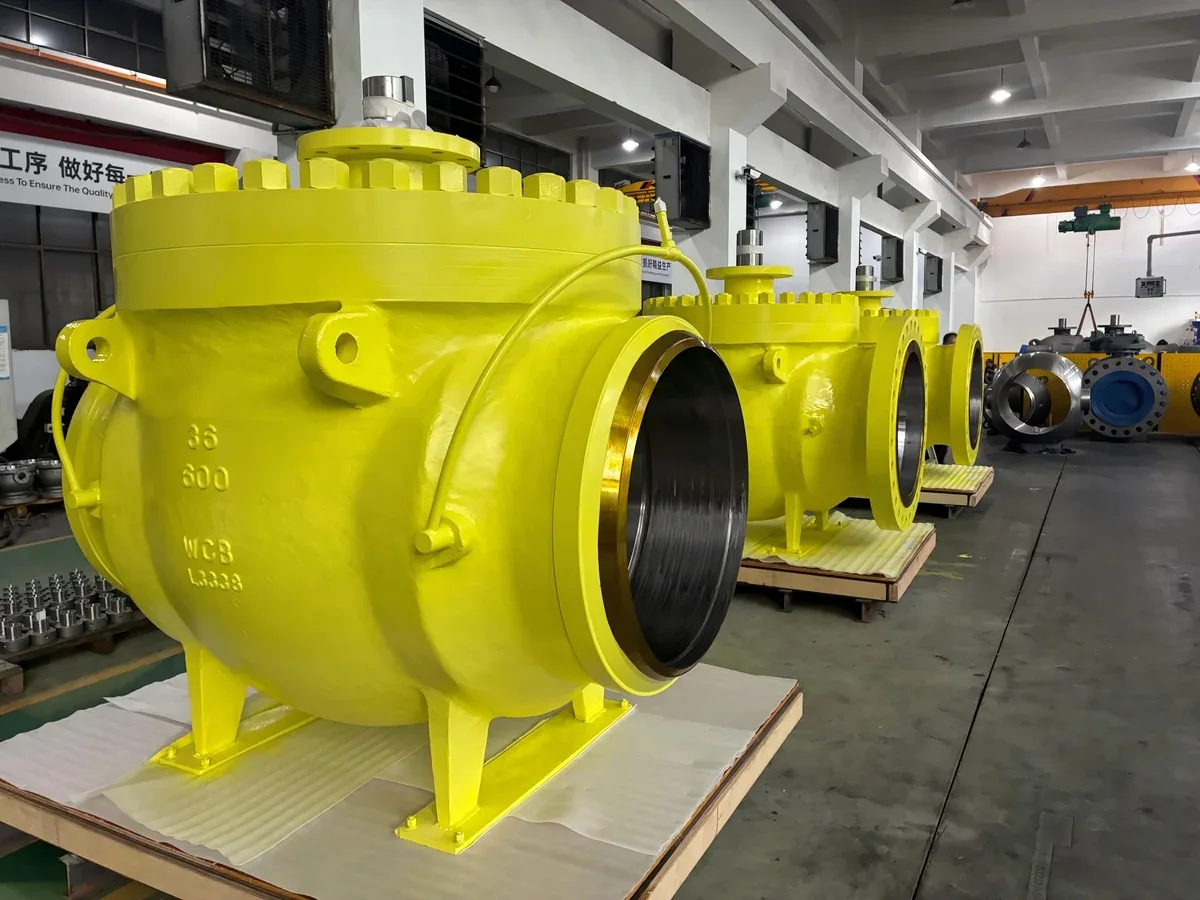
用于管线隔离、DBB 与苛刻工况。经防火试验,材料与压力记录完整。
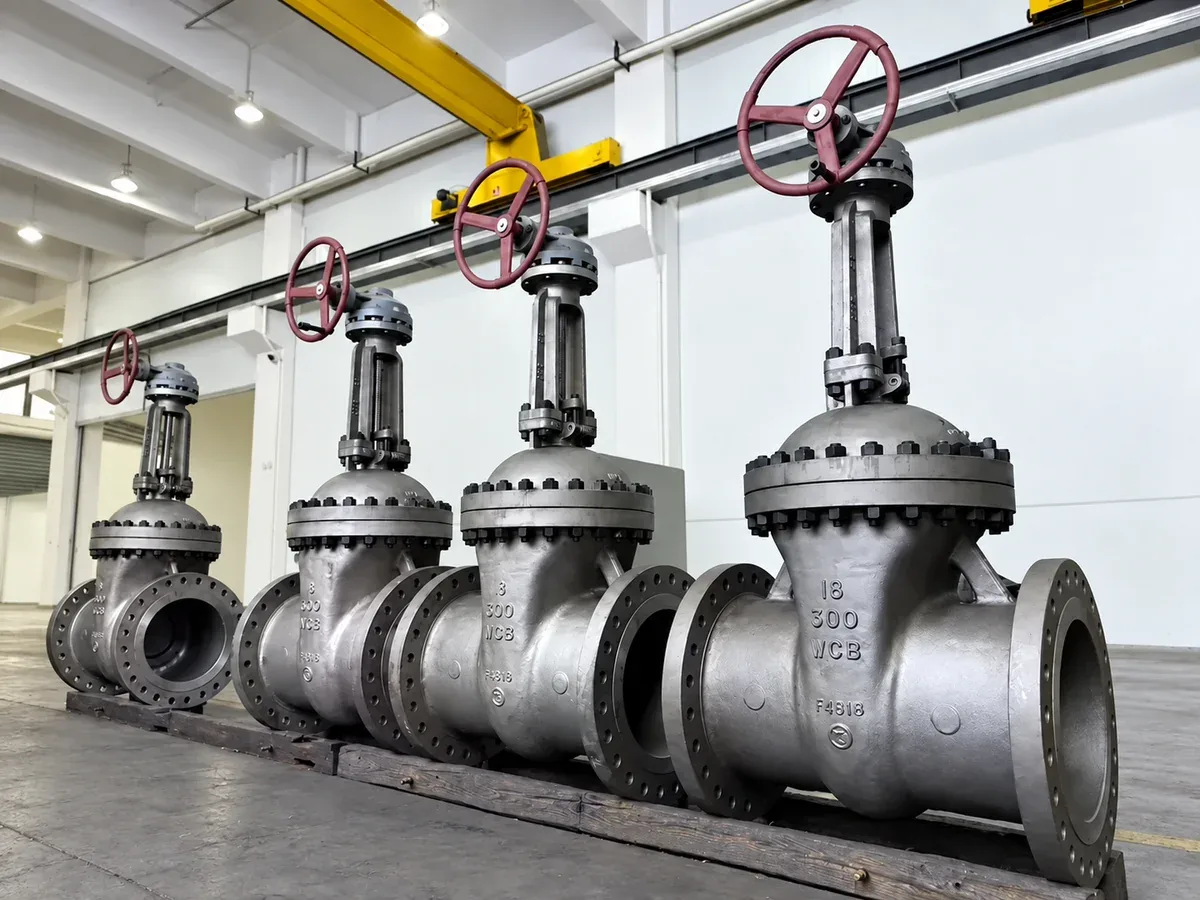
弹性楔板与直通结构,用于 EPC 输送系统的高完整性隔离。
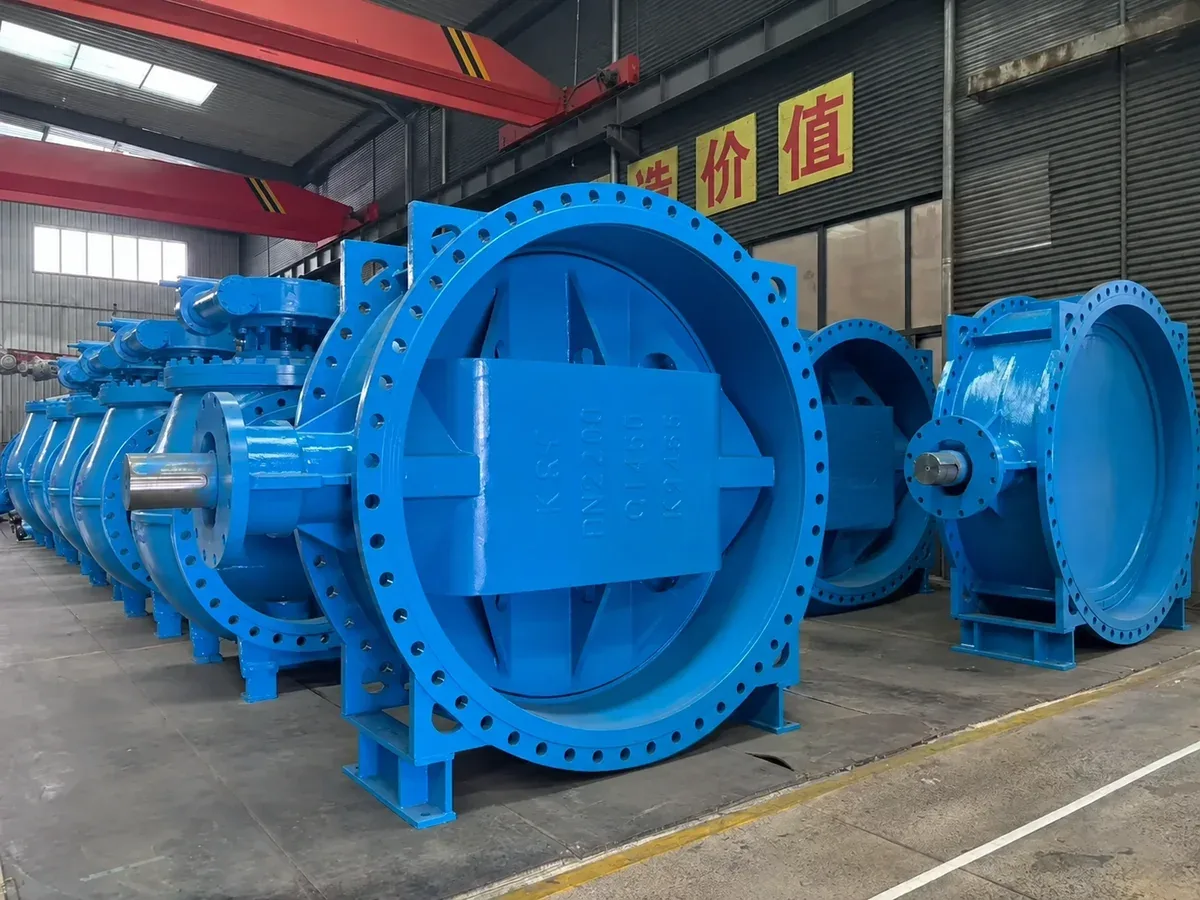
双向零泄漏、低扭矩金属密封,适用于大口径工艺与公用管线。
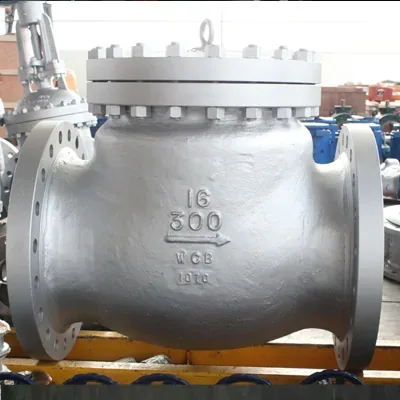
旋启式、双瓣与活塞止回阀,配齐 MTC 3.1、NDT 报告与压力试验曲线。
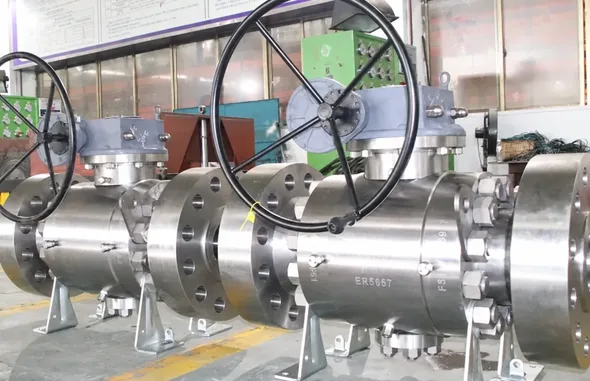
贴牌与配置型供货
品牌、标识、表面、包装与文件模板在需求评审阶段定义,并仅在批准后发放。
启动工程评审
报价前,我们先评审规格,并说清工程、ITP 与文件哪些在范围内。
| Table description | |||
|---|---|---|---|
| Process capability by stage, with the inspection and standards applied at each step. Used by procurement teams to scope project-level QA requirements. | |||
| Parameter | Value | Unit | Standard |
| Casting capability | Sand casting, investment casting, lost-wax; size up to 5 t single piece | 3 processes | ASTM A216 / A351 |
| Forging capability | Open-die forging up to 800 kg; ring-rolled forging up to 1500 kg | 2 processes | ASTM A105 / A182 |
| Machining capability | CNC turning, 5-axis machining, boring; tolerance ±0.05 mm | 3 processes | ISO 2768-m |
| Welding capability | SMAW, GTAW, GMAW, FCAW, PAW; WPS/PQR per ASME IX | 5 processes | ASME IX |
| Assembly & test | Bench assembly, hydrostatic 1.5× / pneumatic 1.1×, torque verification, low-emission | 5 stages | API 598 / ISO 5208 / FCI 70-2 |
| Surface treatment | Pickling, passivation, phosphating, epoxy, zinc, PTFE lining, hard-facing | 7 finishes | ISO 8503 / NACE MR0175 |
| Marking & traceability | MSS-SP-25 marking, heat number, melt trace, MTC 3.1 | 4 lines | EN 10204 3.1 |
| Quality system | Document control, CAPA, calibration, management review, internal audit | 5 pillars | ISO 9001:2015 |