Fabrication OEM / sur plan
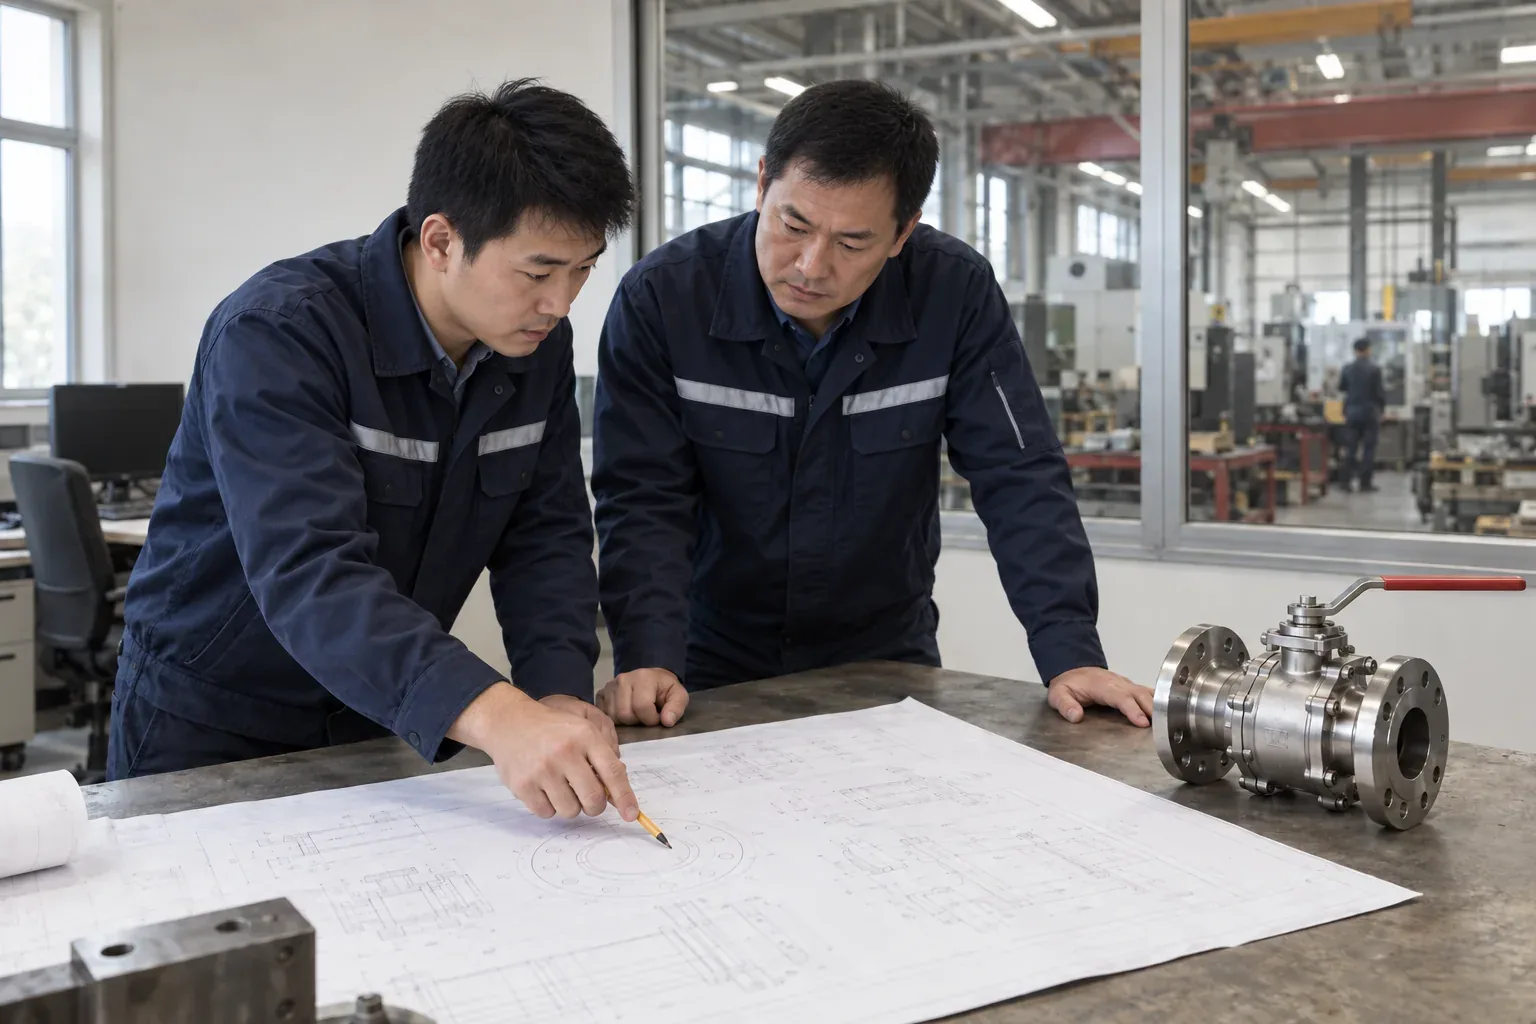
Vous fournissez le plan ou datasheet—nous fabriquons construction, matériaux, interfaces, essais et documents convenus sur la PO.
Certificate names match our published scope—request current PDFs and check expiry and product coverage before award.
Modèle de livraison OEM / ODM
We start from your datasheet, GA, standards, ITP, and document index—then lock the workflow in writing.
Vous fournissez le plan ou datasheet—nous fabriquons construction, matériaux, interfaces, essais et documents convenus sur la PO.
L'acheteur possède la marque de marché. Le périmètre ajoute plaque, marquages, couleur, emballage et modèles documentaires approuvés sur le produit ou la spécification convenus.
Un même projet peut utiliser les deux modes : l'OEM définit la base technique de fabrication ; la marque privée définit comment la vanne finie est identifiée et emballée pour le marché de l'acheteur.
Nous consolidons type vanne, fluide, taille, classe, matériaux, normes, plans, points d'inspection et index documentaire dans une revue exigences.
Construction, garniture, étanchéité, actuation, interfaces, marquage et liste documentaire sont confirmés avant libération.
Pour configs neuves ou lignes marque blanche nous convenons outillage, échantillons ou first-article avant production série—périmètre écrit sur le devis.
Matière entrante, usinage, montage, NDT scopé et essais pression suivent le jeu d'exigences validé au gel ingénierie.
Marquage final, emballage et dossier de fabrication convenu sont achevés avant libération.
Définition d'ingénierie
We begin with your project spec—FEA, CFD, and calc packages run only if you include them in the technical scope.
Confirmer la construction et identifier les conflits entre service, normes et fabricabilité.
Aligner corps, garniture, siège et étanchéité avec pression, température, fluide et corrosion.
Coordonner l’actuation manuelle, pneumatique, électrique ou hydraulique avec les interfaces disponibles.
Vérifier cotes, accès d’usinage, soudage, assemblage et inspection.
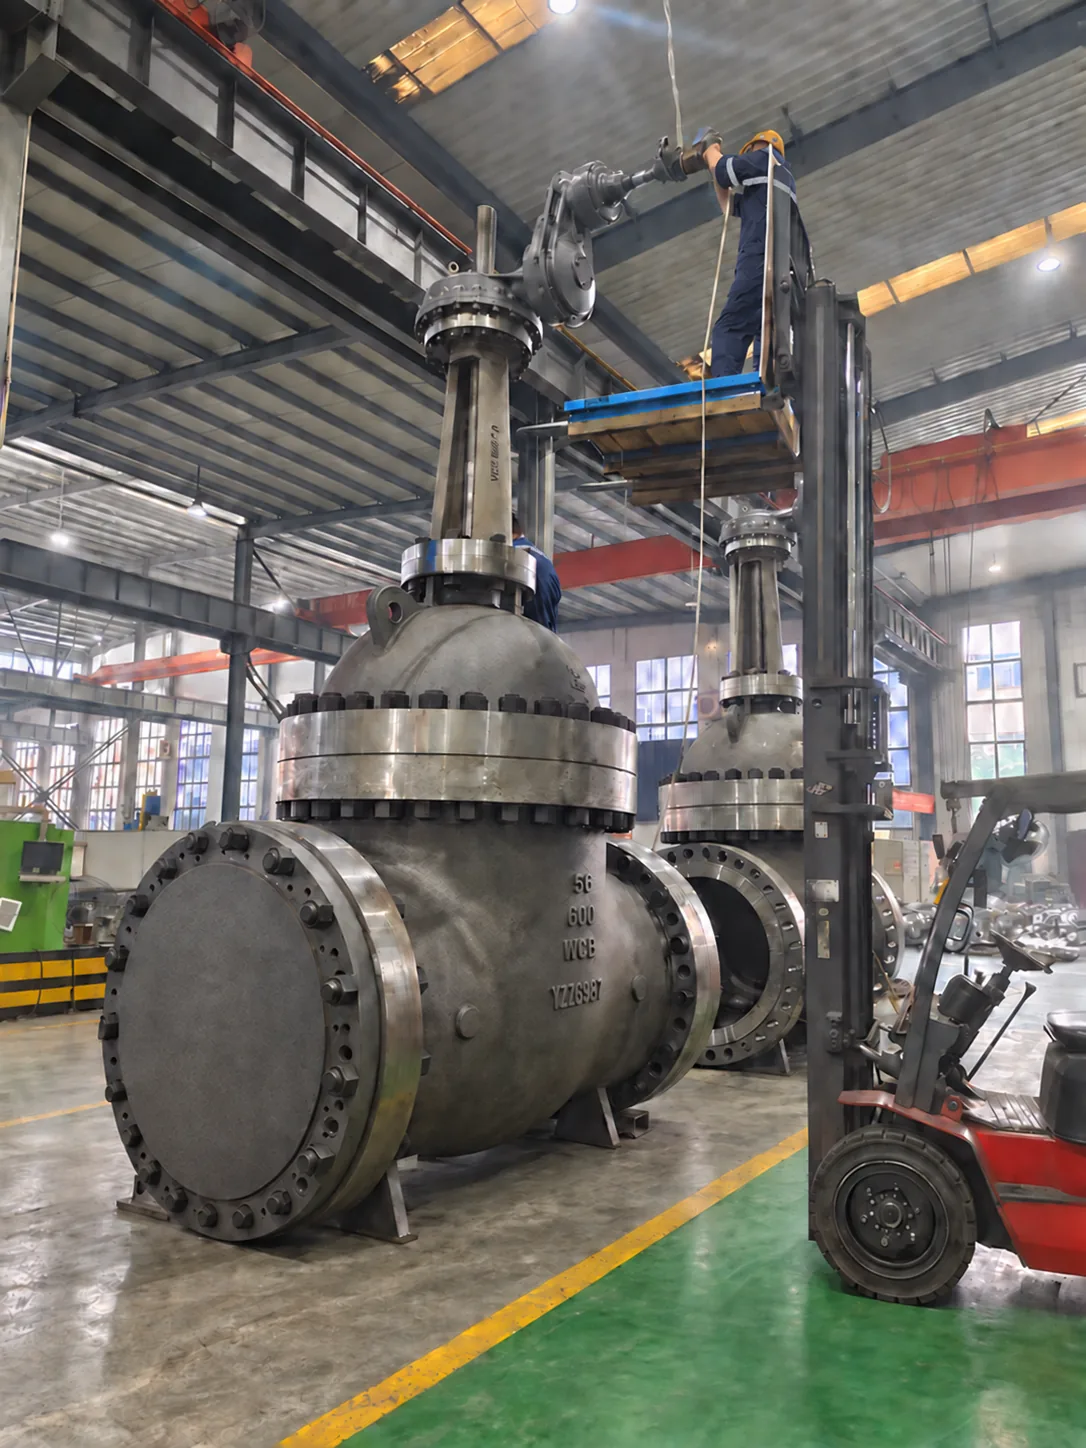
Route de fabrication
From engineering freeze through API 598 and MDR, each step has a quality gate, calibrated gear, and a record you can file.
Vos plans approuvés et ITP gouvernent chaque étape—nous compilons dossiers hydro, NDT et matière dans le MDR avant expédition.
STEP 01
Geler les plans GA, fiches, nomenclatures et points d'arrêt/témoin ITP (H/W/R) approuvés. Établir les protocoles de traçabilité et matrices QA avant libération en fabrication.
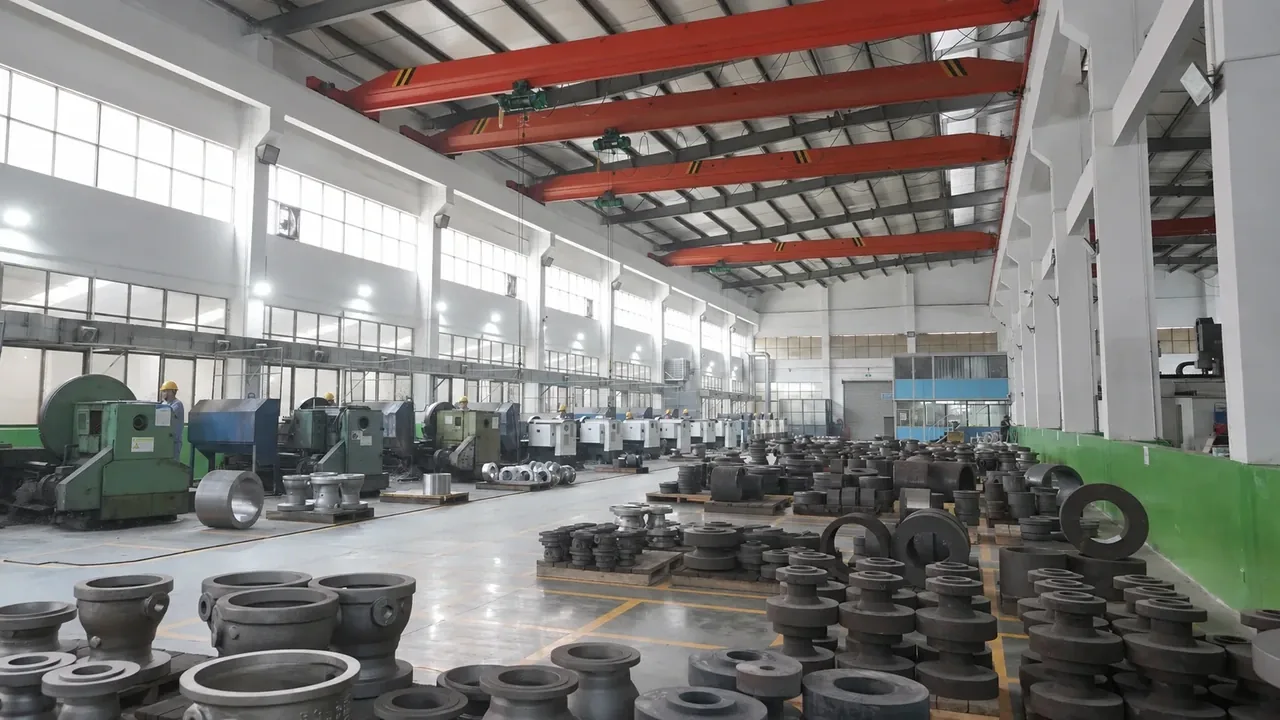
STEP 02
Surveiller les lopins de tenue en pression issus de fonderies auditées. Vérifier les cycles de traitement thermique (normalisation, trempe, revenu) selon ASTM A216/A105/A182 et archiver les courbes temps-température.
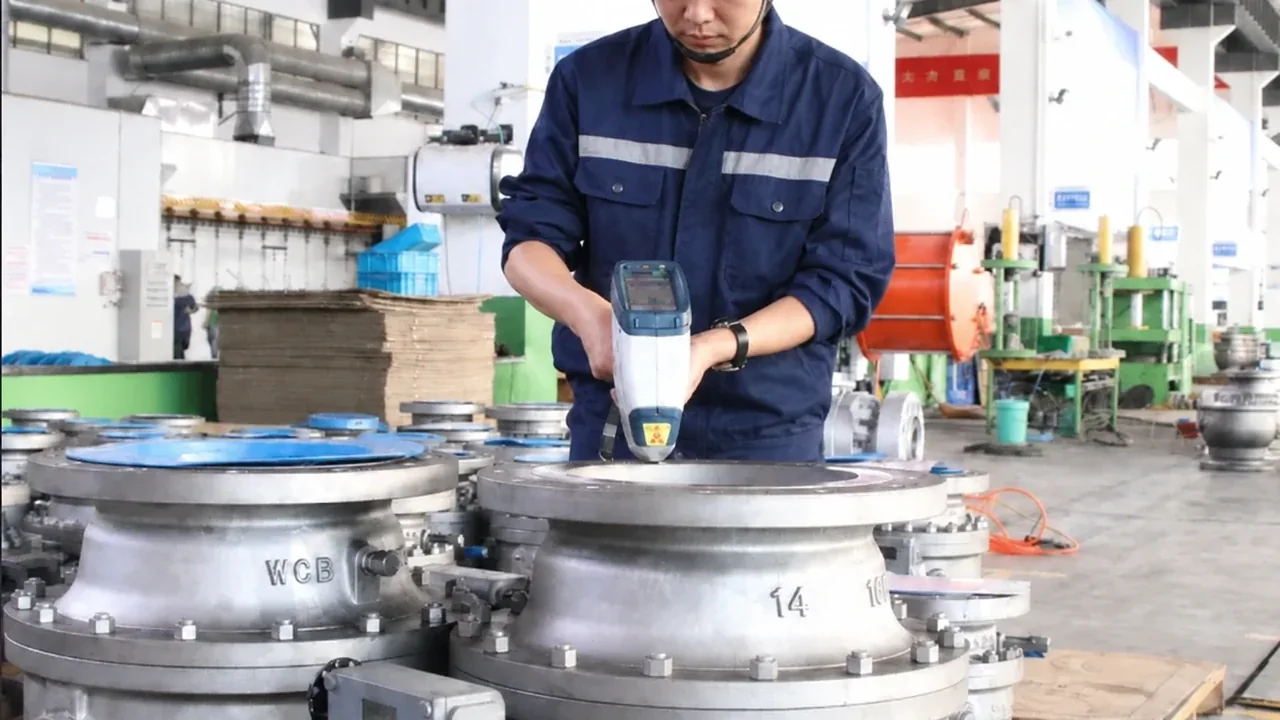
STEP 03
Vérification physique 100 % du numéro de coulée et spectrométrie PMI portable 100 % sur trim alliage/inoxydable. Réconcilier les certificats usine avec EN 10204 3.1 et quarantaine stricte.
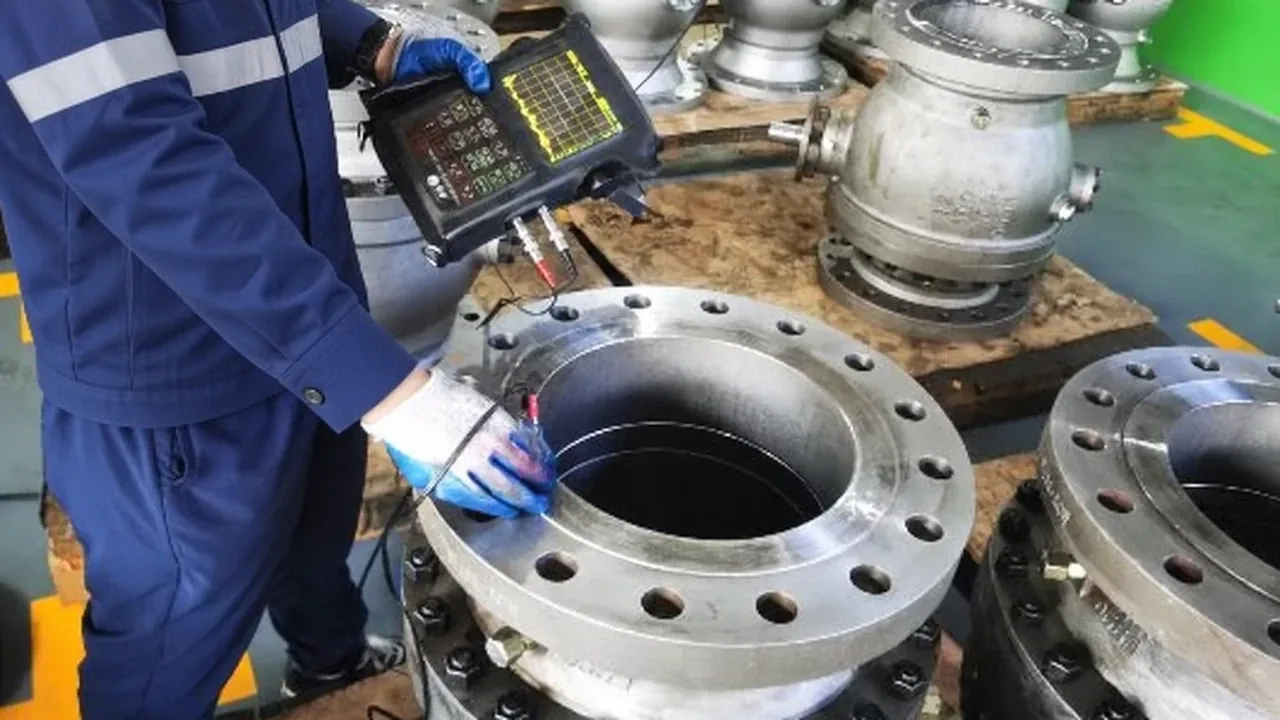
STEP 04
Exécuter le CND (PT/MT surface de moulage, UT/RT sections critiques à paroi épaisse) selon ASME V. Toutes les inspections sont évaluées par des inspecteurs ASNT/ISO niveau II/III certifiés.
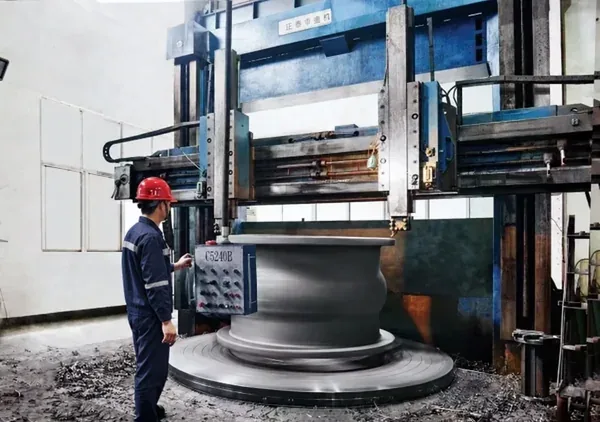
STEP 05
Établir les faces de référence, l'épaisseur minimale selon ASME B16.34 et les surépaisseurs d'usinage. Conserver les journaux de transfert de numéro de coulée à chaque opération.
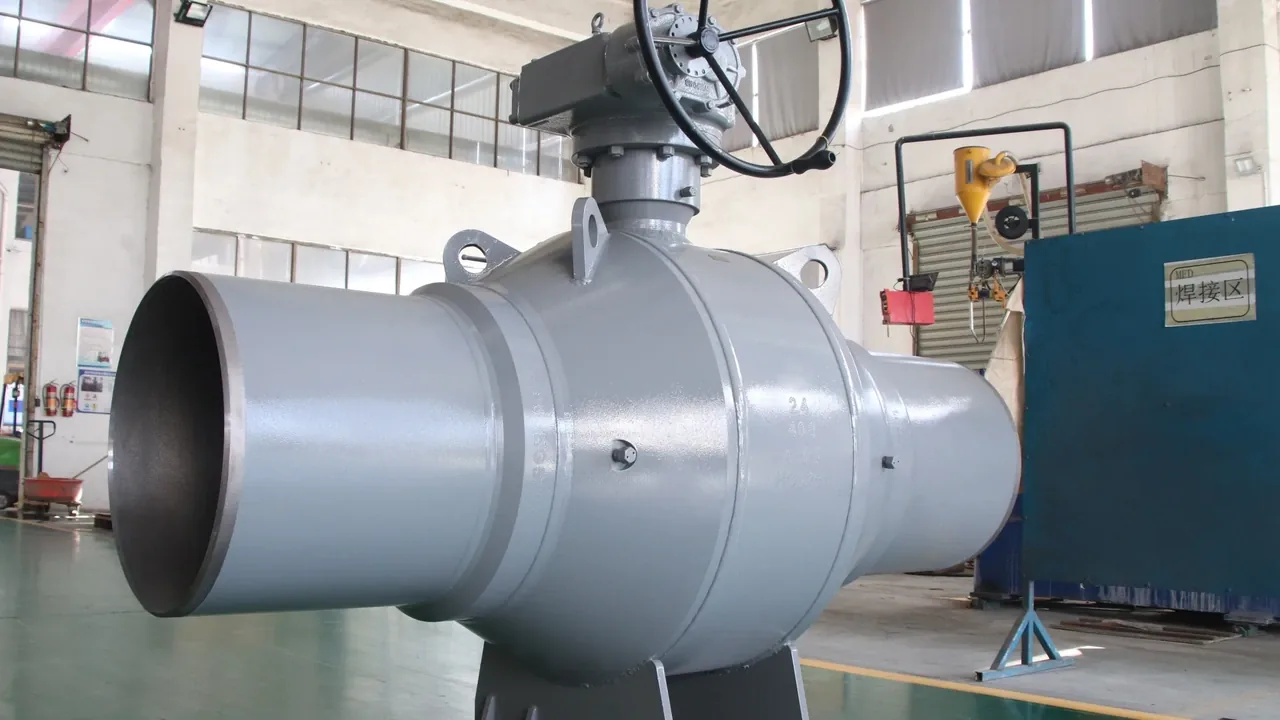
STEP 06
Exécuter le rechargement Stellite / Inconel 625 sur les portées selon WPS/PQR qualifié (ASME IX). Effectuer le PWHT obligatoire, le relevé de dureté Rockwell et le ressuage après soudage.
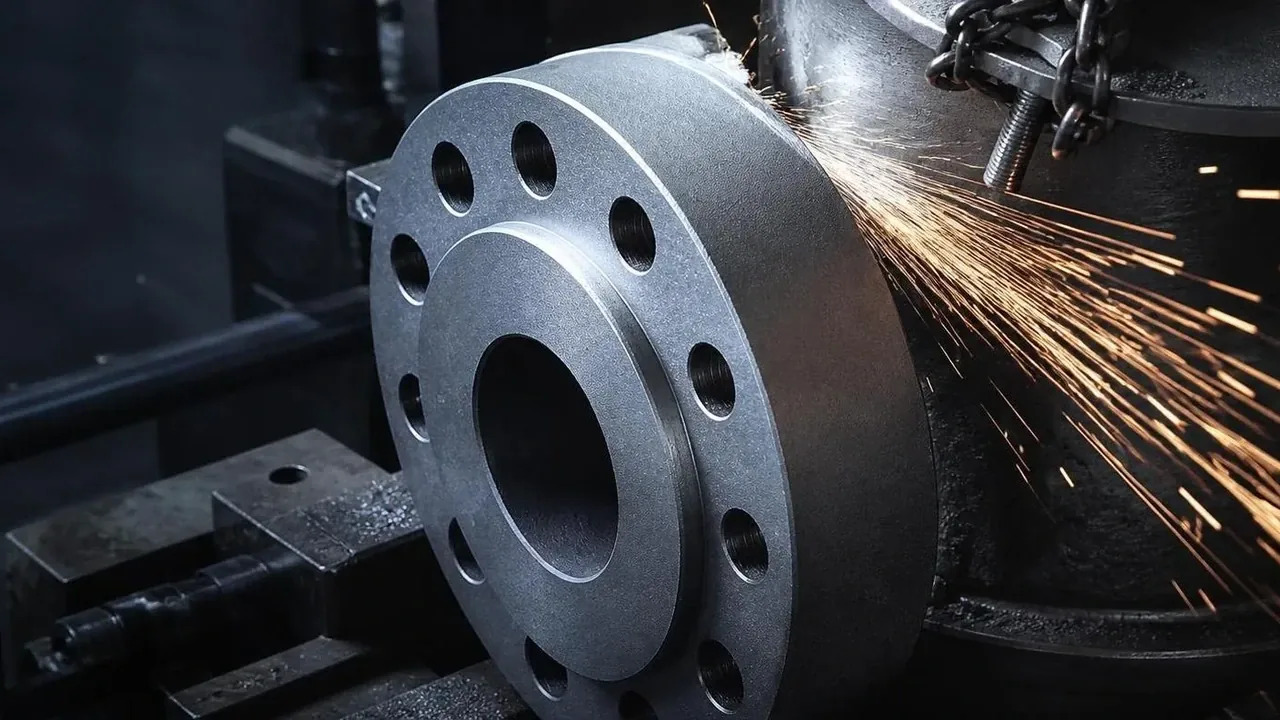
STEP 07
Usinage CNC de haute précision des alésages, dentelures de bride (Ra 3,2–6,3 µm selon ASME B16.5 / MSS SP-6) et rectification miroir des sphères/coins. Vérification 100 % de la portée d'étanchéité.
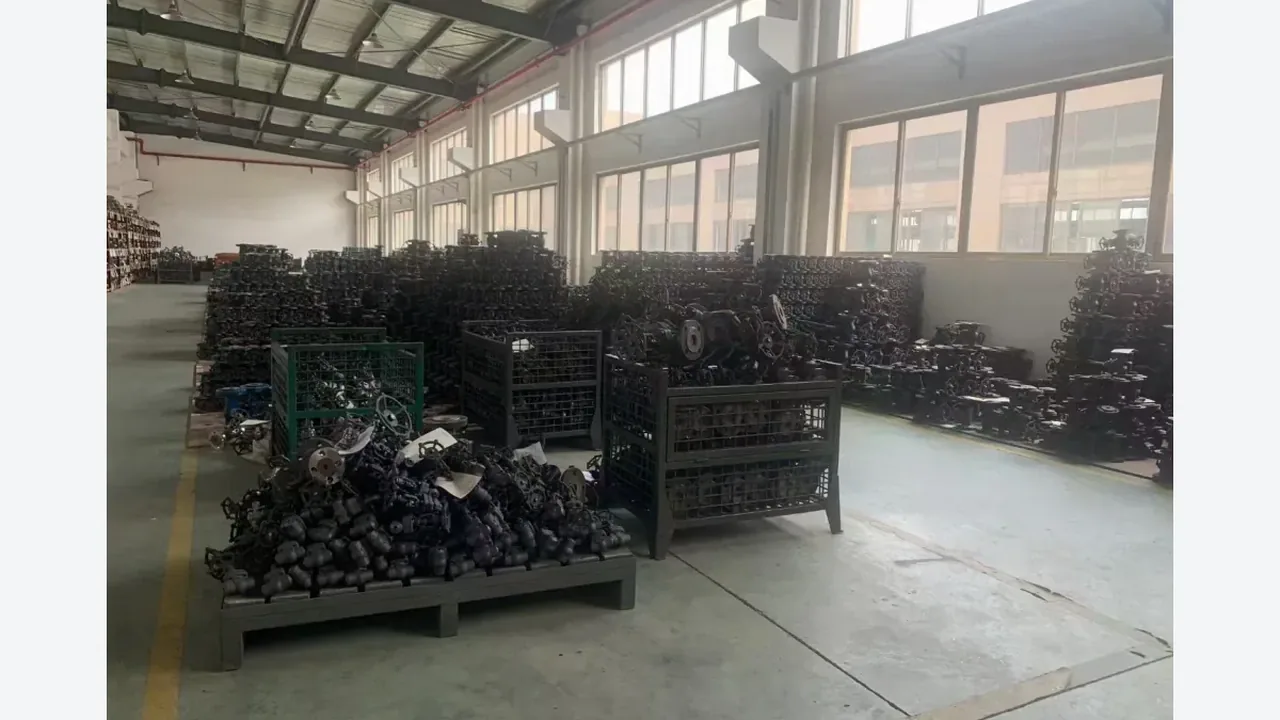
STEP 08
Vérifier tige, sièges, garniture graphite, joints RTJ/spirale et boulonnerie ASTM A193 B7/A194 2H par rapport à la nomenclature approuvée. Vérifier dureté et cotes du trim critique.
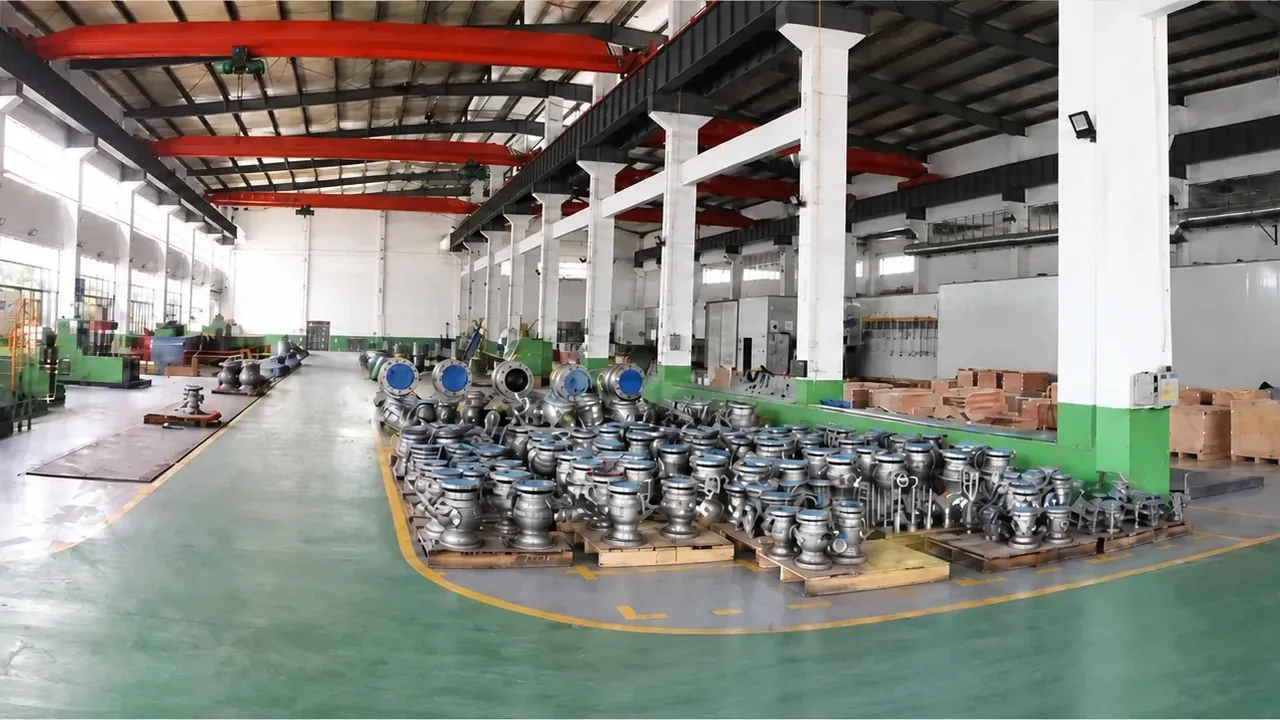
STEP 09
Assemblage dégraissé et contrôlé en particules selon procédures approuvées. Appliquer des clés dynamométriques hydrauliques étalonnées pour boulonnage croisé et calibration de course/limite.
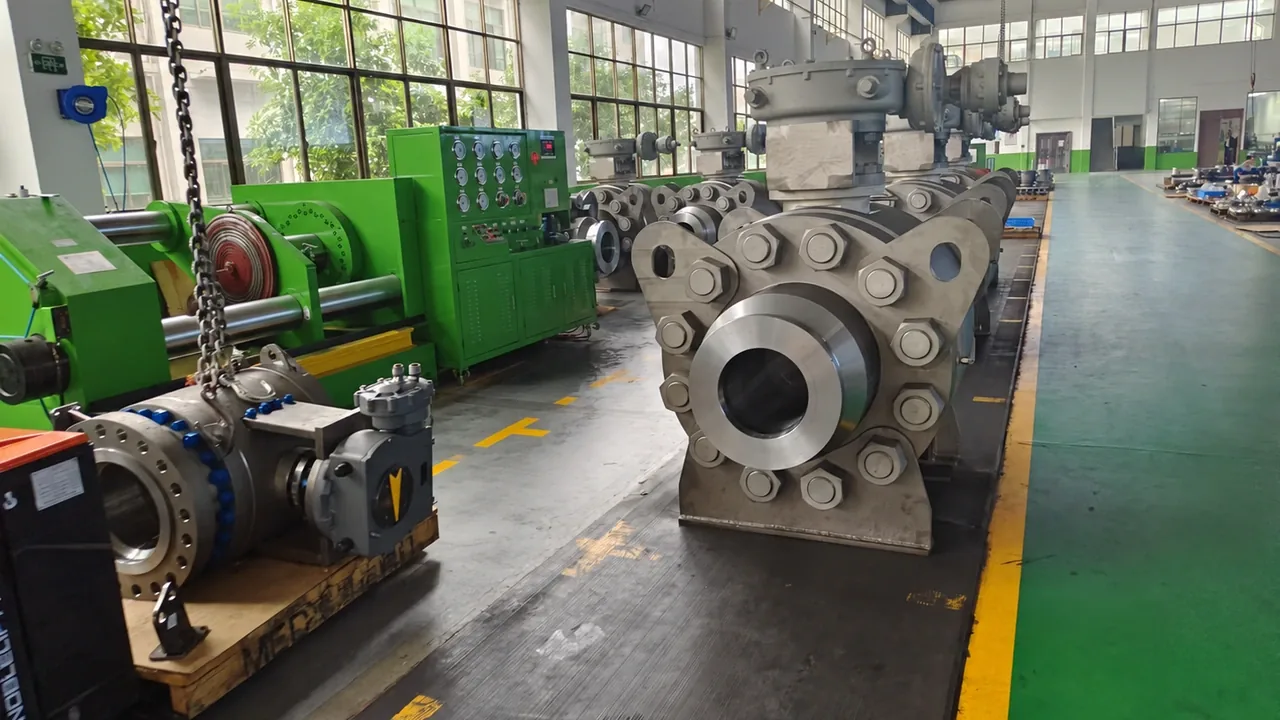
STEP 10
Essai d'acceptation 100 % selon API 598 / ISO 5208 : hydrostatique de corps (1,5× CWP), fermeture bidirectionnelle HP/BP et backseat. Fuite non admissible.
STEP 11
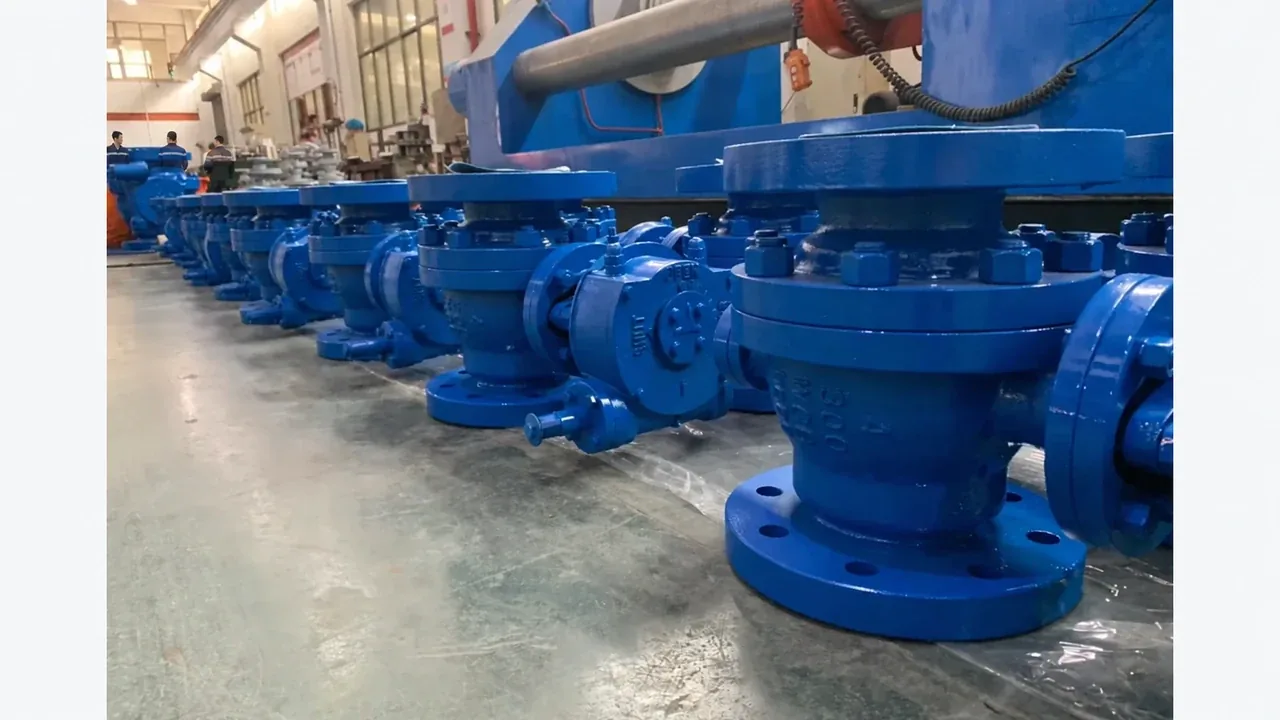
Grenaillage au profil ISO 8501-1 Sa 2.5. Appliquer un système C5-M marin/industriel 3 couches époxy-polyuréthane avec DFT numérique et plaques SS316 rivetées conformes à MSS SP-25.
STEP 12
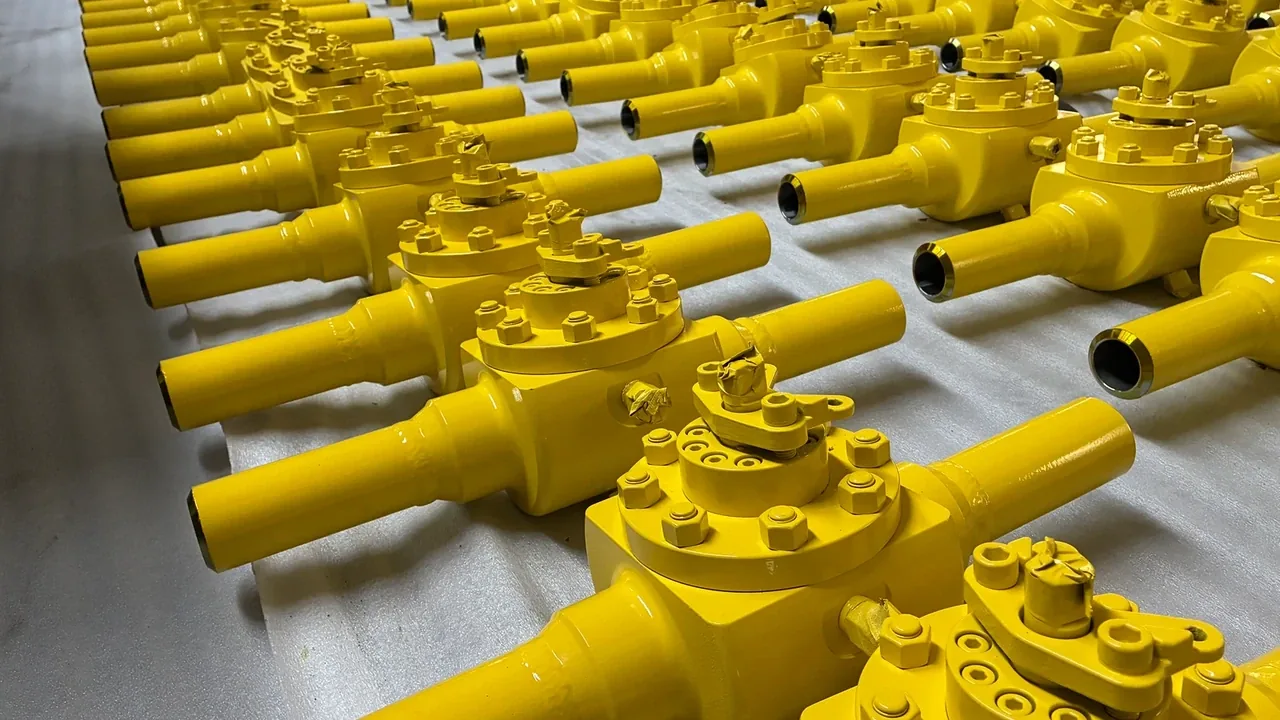
Audit dimensionnel final, protection d'extrémités et emballage export desséché. Libérer le MDR de 30 pages avec CMT 3.1 complets et courbes d'essai.
Matrice d'inspection
Chaque hold point de votre ITP a un critère pass/fail et un dossier—nous intégrons hydro, pneumatique, NDT et fichiers matière dans le MDR listé sur votre PO.
| Étape / poste d'inspection | Norme / spécification d'essai | Critère d'acceptation | Type de point de contrôle | Enregistrement livrable |
|---|---|---|---|---|
| 01. Matières premières et lopins | ASTM A216 / A105 / A182 | Vérification 100 % du poinçon de coulée, concordance chimique PMI, visuel sans défaut | H / R | MTC EN 10204 3.1 + relevé d’inspection PMI |
| 02. CND volumétrique et de surface | ASME V / ASTM E165 / E709 | Acceptation ASME VIII Div. 1 App. 4 (PT) / App. 7 (UT/RT) | W / R | Rapports CND niveau II certifiés |
| 03. Usinage critique et dimensionnel | ASME B16.34 / ASME B16.5 | Épaisseur minimale conforme, denture de bride Ra 3.2–6.3 µm | R | Rapport dimensionnel d’usinage et de rugosité |
| 04. Rechargement Stellite / Inconel | ASME IX / NACE MR0175 | WPS/PQR qualifié, épaisseur de rechargement ≥1,6 mm, 38–42 HRC | W / R | WPS/PQR + courbe PWHT + relevé de dureté |
| 05. Essai hydrostatique du corps | API 598 / API 6D / ISO 5208 | 1,5× CWP pendant la durée spécifiée ; 0 fuite ou transpiration visible | H / W | Relevé et courbe hydrostatiques étalonnés |
| 06. Essai de siège haute/basse pression | API 598 / ISO 5208 | Fermeture hydro 1,1× CWP + air 80 psi sous eau ; Rate A fuite nulle | H / W | Certificat de pression et de fuite |
| 07. Grenaillage et peinture | ISO 8501-1 / ISO 12944 | Propreté Sa 2.5 ; contrôle DFT système marin C5-M 3 couches | R / W | Relevé de profil de surface et DFT de revêtement |
| 08. Inspection finale et libération MDR | MSS SP-25 / EN 10204 3.1 | 100 % plaque rivetée SS316, bouchons d’extrémité, emballage export desséché | H | Dossier MDR maître 30 pages + libération d’expédition (IRN) |
Capacité produit OEM/ODM mise en avant
Voyez quelles familles produit relient nos contrôles usinage, essai et documentation—puis ouvrez la série qui correspond à votre line list.
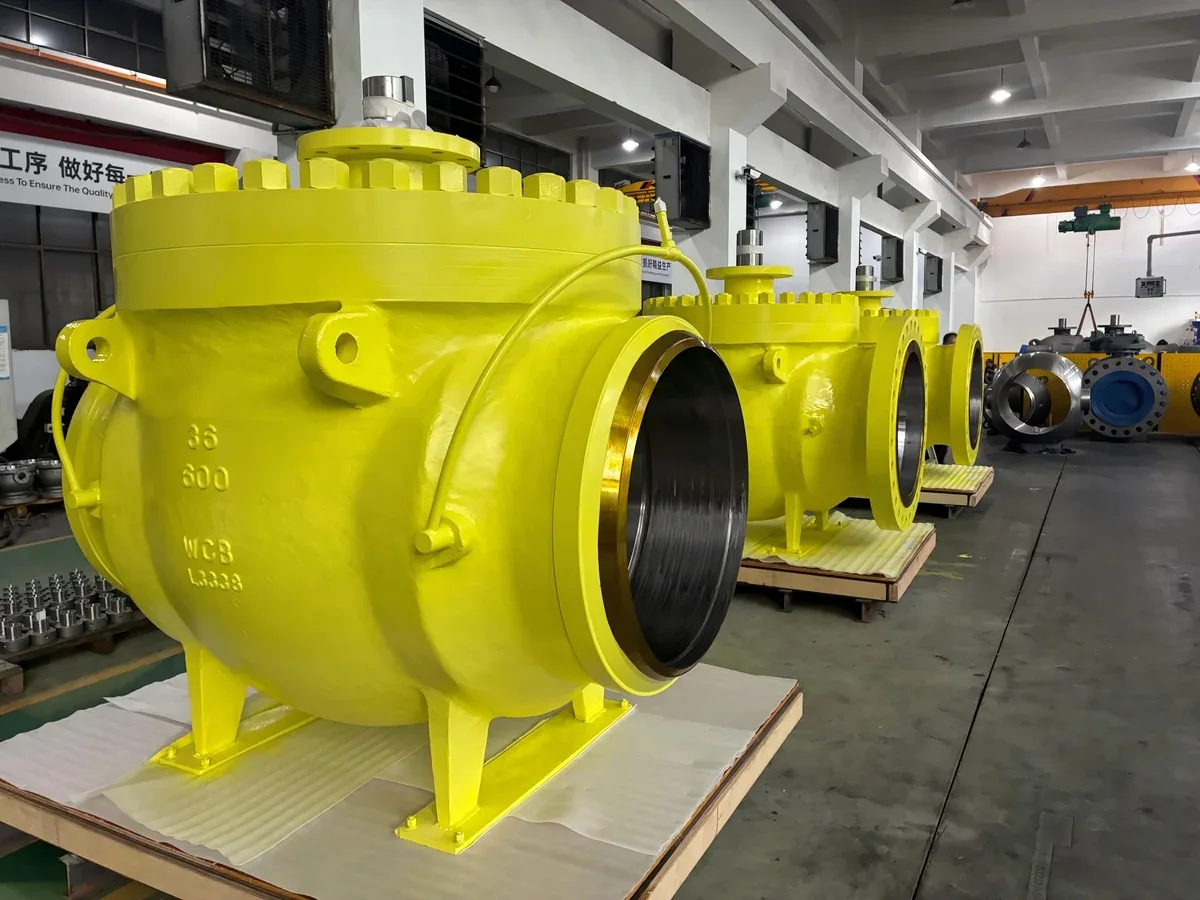
Isolation de pipelines, DBB et service sévère. Essai feu avec dossiers matière et pression complets.
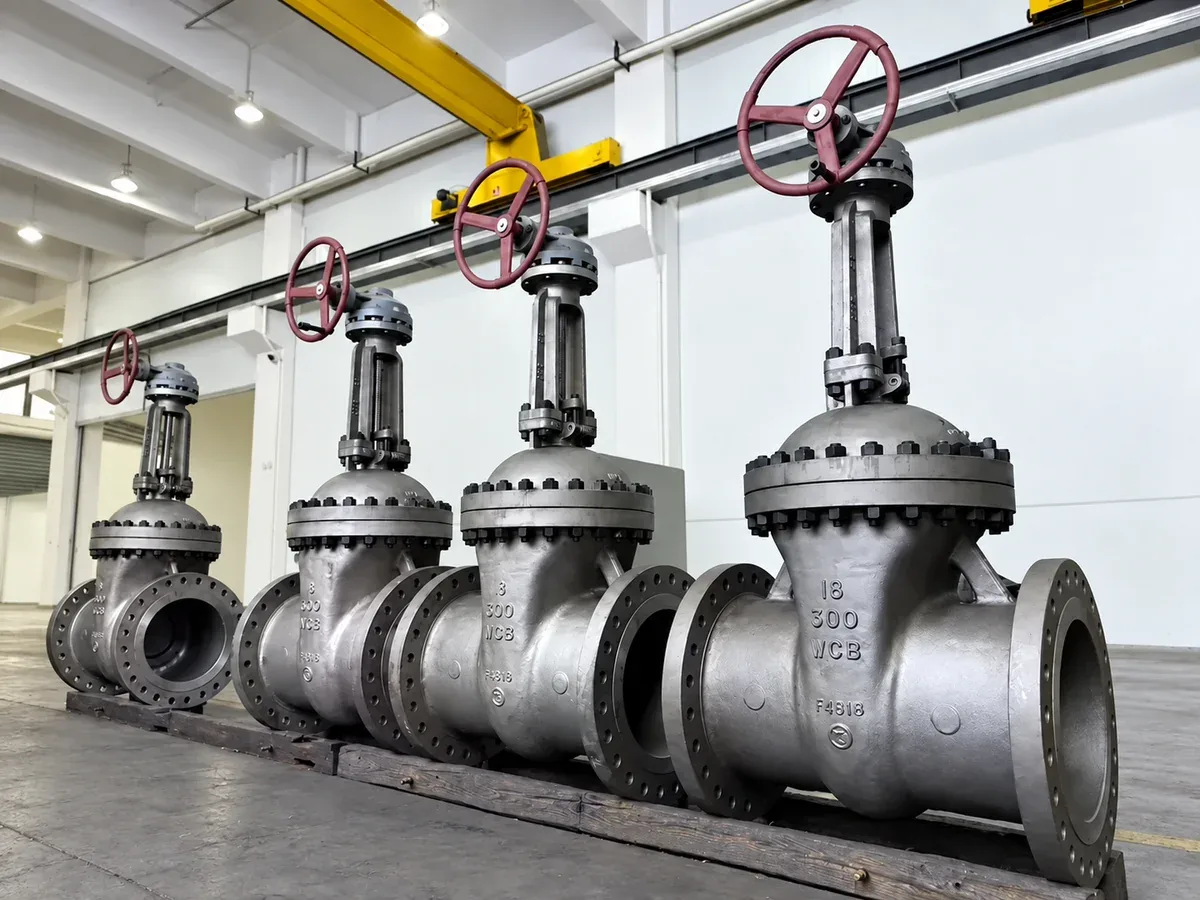
Coin flexible et passage intégral pour isolation haute intégrité sur réseaux de transmission EPC.
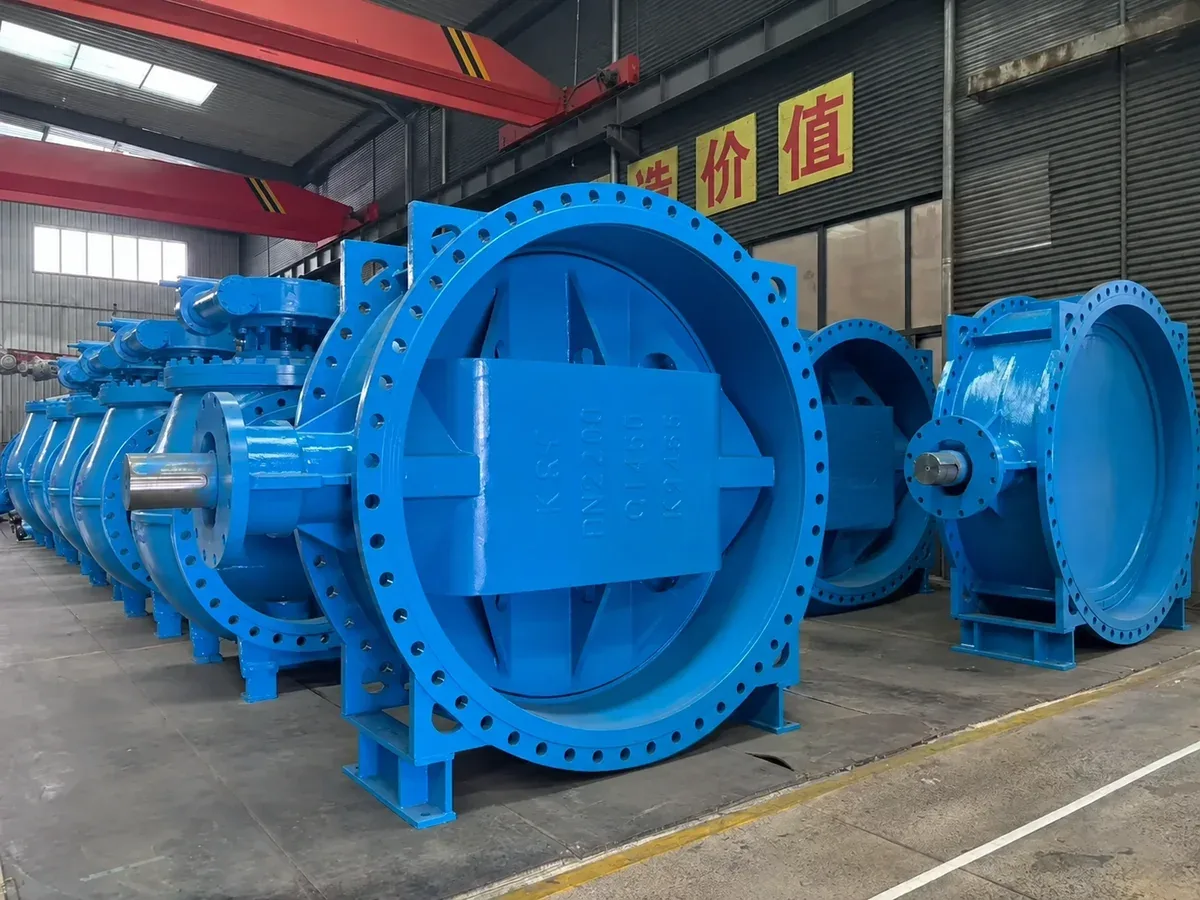
Isolation bidirectionnelle zéro fuite, faible couple, siège métal, pour grandes lignes process et utilités.
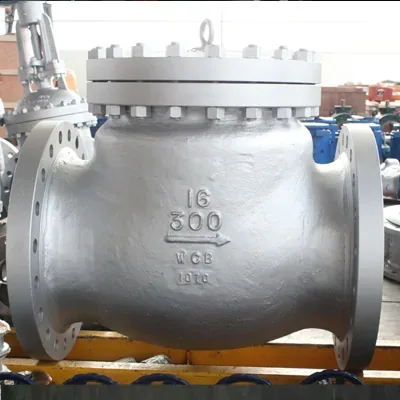
Clapets battants, double plaque et piston avec MTC 3.1, rapports CND et courbes d’essai de pression.
Support de livraison projet
We review your spec, assign the plant, track production, and match tests and records to your ITP.
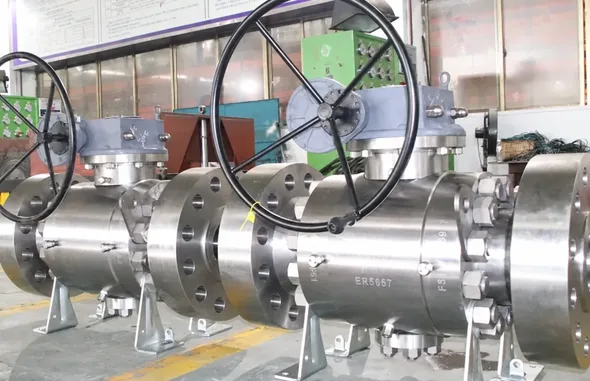
Marque privée et fourniture configurée
Marque, marquage, finition, emballage et modèles documentaires sont définis lors de la revue des exigences et ne sont libérés qu'après approbation.
Démarrer la revue d'ingénierie
We'll review your spec and tell you exactly what's in scope for engineering, ITP, and documents—before we quote.
| Table description | |||
|---|---|---|---|
| Process capability by stage, with the inspection and standards applied at each step. Used by procurement teams to scope project-level QA requirements. | |||
| Parameter | Value | Unit | Standard |
| Casting capability | Sand casting, investment casting, lost-wax; size up to 5 t single piece | 3 processes | ASTM A216 / A351 |
| Forging capability | Open-die forging up to 800 kg; ring-rolled forging up to 1500 kg | 2 processes | ASTM A105 / A182 |
| Machining capability | CNC turning, 5-axis machining, boring; tolerance ±0.05 mm | 3 processes | ISO 2768-m |
| Welding capability | SMAW, GTAW, GMAW, FCAW, PAW; WPS/PQR per ASME IX | 5 processes | ASME IX |
| Assembly & test | Bench assembly, hydrostatic 1.5× / pneumatic 1.1×, torque verification, low-emission | 5 stages | API 598 / ISO 5208 / FCI 70-2 |
| Surface treatment | Pickling, passivation, phosphating, epoxy, zinc, PTFE lining, hard-facing | 7 finishes | ISO 8503 / NACE MR0175 |
| Marking & traceability | MSS-SP-25 marking, heat number, melt trace, MTC 3.1 | 4 lines | EN 10204 3.1 |
| Quality system | Document control, CAPA, calibration, management review, internal audit | 5 pillars | ISO 9001:2015 |