Fabrico OEM / por desenho
Você fornece desenho ou ficha—fabricamos construção, materiais, interfaces, testes e documentos acordados na PO.
Certificate names match our published scope—request current PDFs and check expiry and product coverage before award.
Modelo de entrega OEM / ODM
We start from your datasheet, GA, standards, ITP, and document index—then lock the workflow in writing.
Você fornece desenho ou ficha—fabricamos construção, materiais, interfaces, testes e documentos acordados na PO.
O comprador detém a marca de mercado. O âmbito acrescenta placa, marcas, cor, embalagem e modelos documentais aprovados no produto ou especificação acordados.
O mesmo projeto pode usar ambos os modos: OEM define a base técnica de fabrico; a marca privada define como a válvula acabada é identificada e embalada para o mercado do comprador.
Consolidamos tipo de válvula, meio, tamanho, classe, materiais, normas, desenhos, pontos de inspeção e índice de documentos em uma revisão de requisitos.
Construção, trim, vedação, atuação, interfaces, marcação e lista de documentos são confirmados antes da libertação.
Para configs novas ou linhas private label acordamos ferramental, amostras ou first article antes da massa—escopo escrito na cotação.
Material recebido, usinagem, montagem, NDT no escopo e testes de pressão seguem o requirement set aprovado no congelamento de engenharia.
Marcação final, embalagem e o pacote de registos de fabrico acordado são concluídos antes da libertação.
Definição de engenharia
We begin with your project spec—FEA, CFD, and calc packages run only if you include them in the technical scope.
Confirmar a construção da válvula e identificar conflitos entre serviço, normas e fabricabilidade.
Alinhar corpo, trim, assento e vedação com pressão, temperatura, meio e corrosão.
Coordenar atuação manual, pneumática, elétrica ou hidráulica com as interfaces disponíveis.
Verificar dimensões, acesso de maquinagem, soldadura, montagem e inspeção.
Rota de fabrico
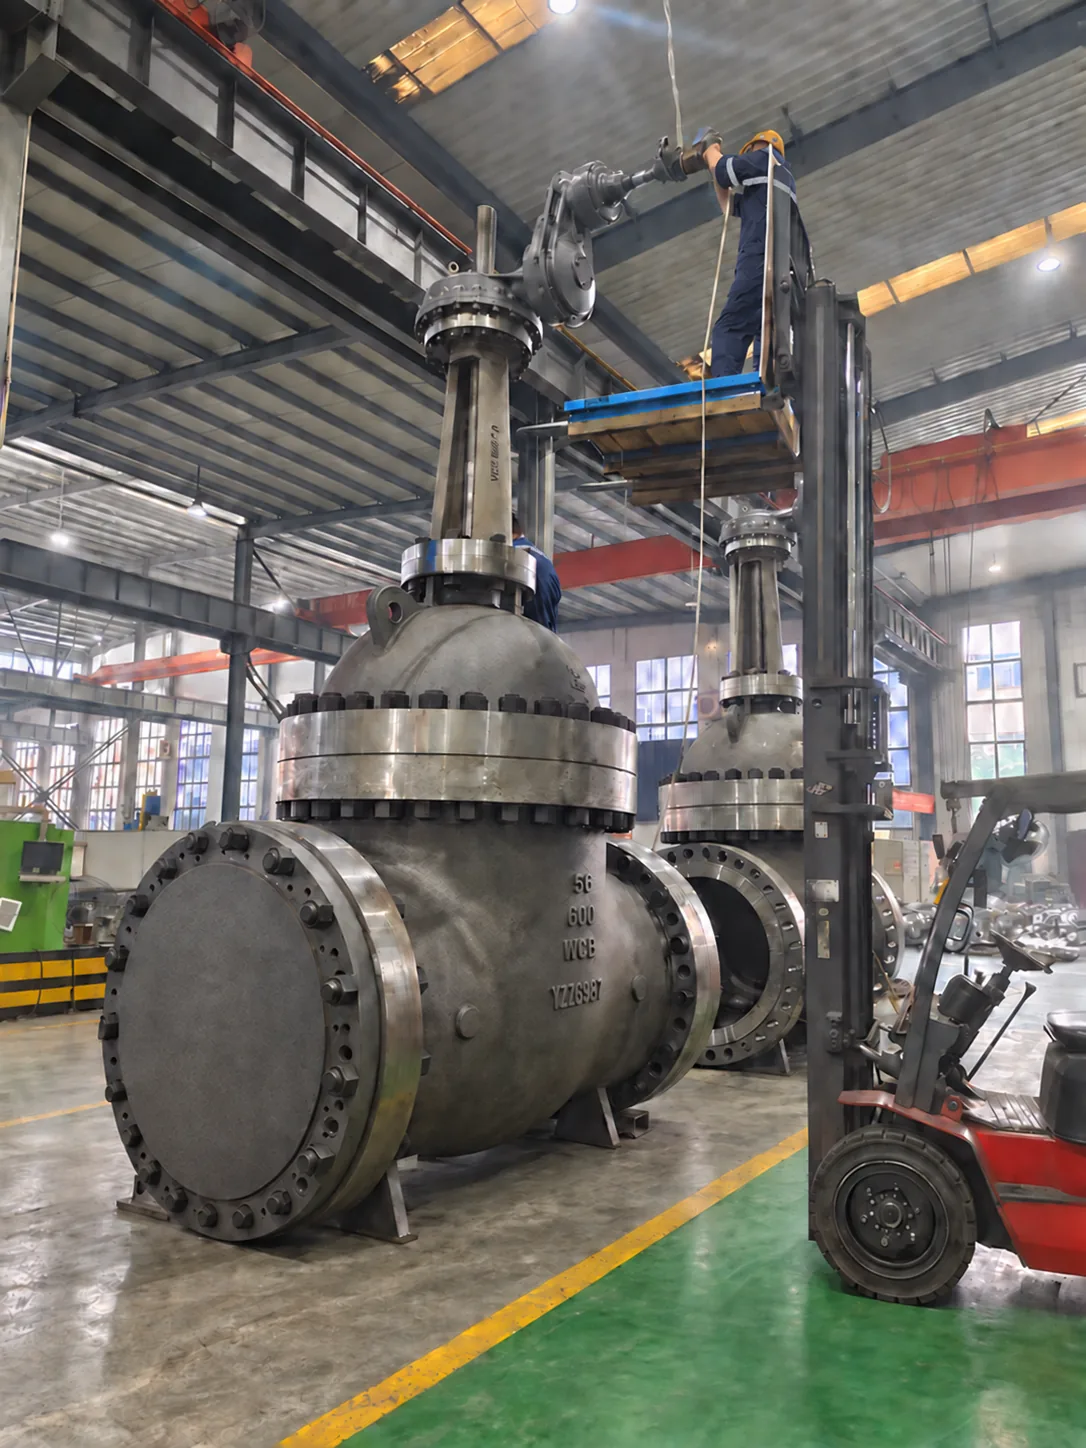
From engineering freeze through API 598 and MDR, each step has a quality gate, calibrated gear, and a record you can file.
Desenhos aprovados e ITP regem cada etapa—compilamos hidro, NDT e material na MDR antes do despacho.
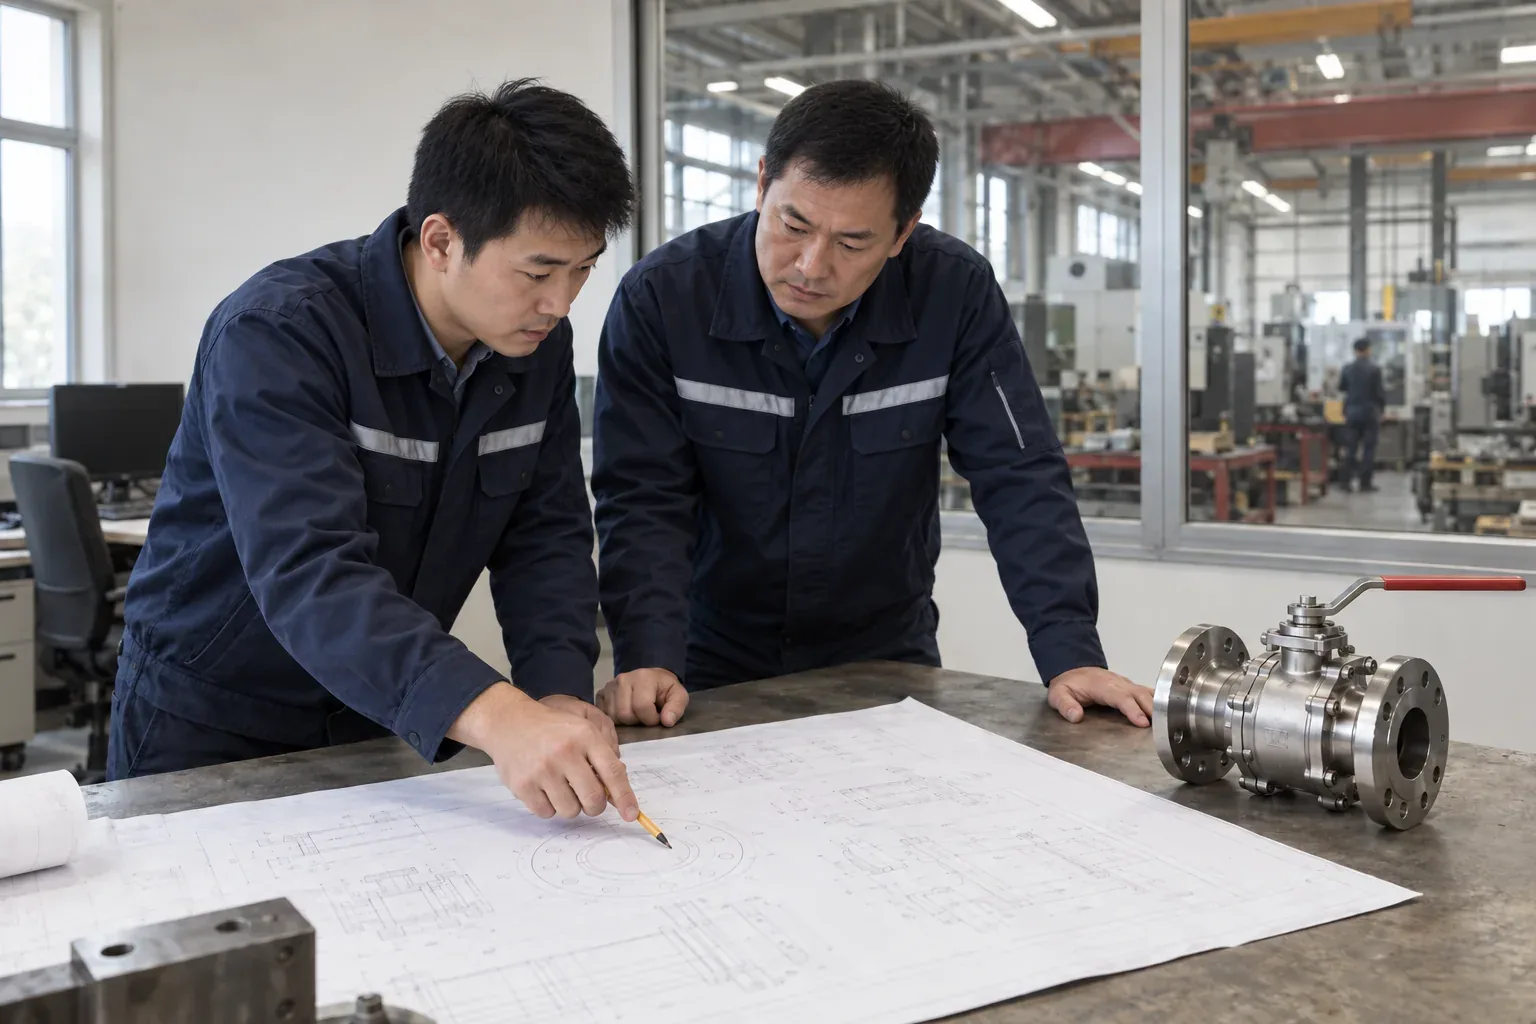
STEP 01
Congelar desenhos GA, fichas, BOM e pontos de retenção/testemunha ITP (H/W/R) aprovados. Estabelecer protocolos de rastreabilidade e matrizes QA antes da libertação de fabrico.
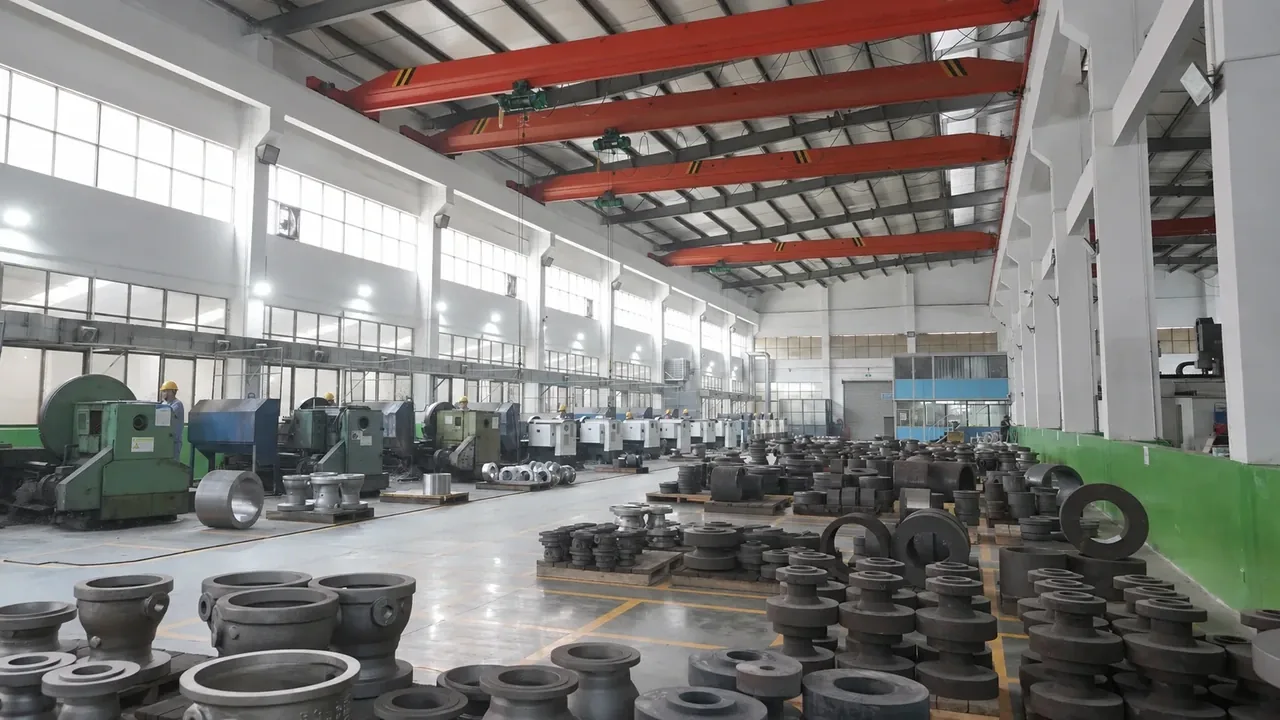
STEP 02
Monitorizar blocos de contenção de pressão de fundições auditadas. Verificar ciclos de tratamento térmico (normalização, têmpera, revenido) segundo ASTM A216/A105/A182 e arquivar curvas tempo-temperatura.
STEP 03
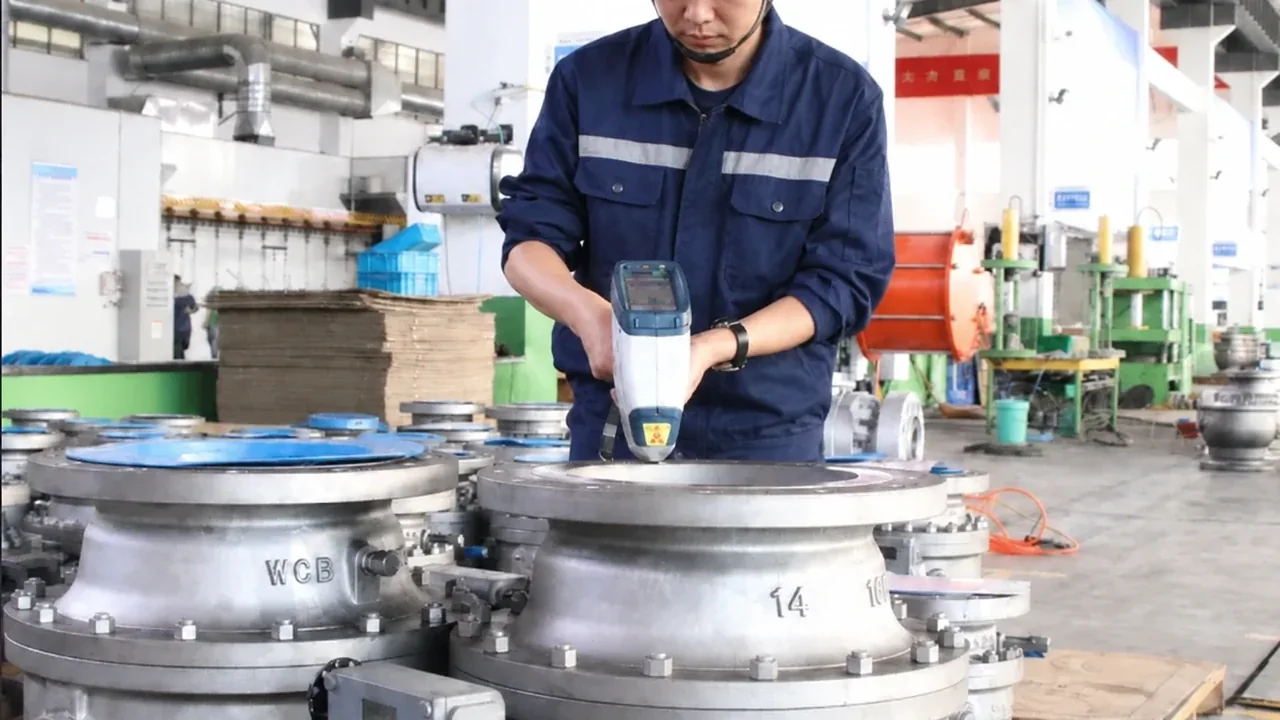
Verificação física 100% do número de corrida e espetrometria PMI portátil 100% no trim de liga/inoxidável. Conciliar certificados de laminador com EN 10204 3.1 e quarentena estrita.
STEP 04
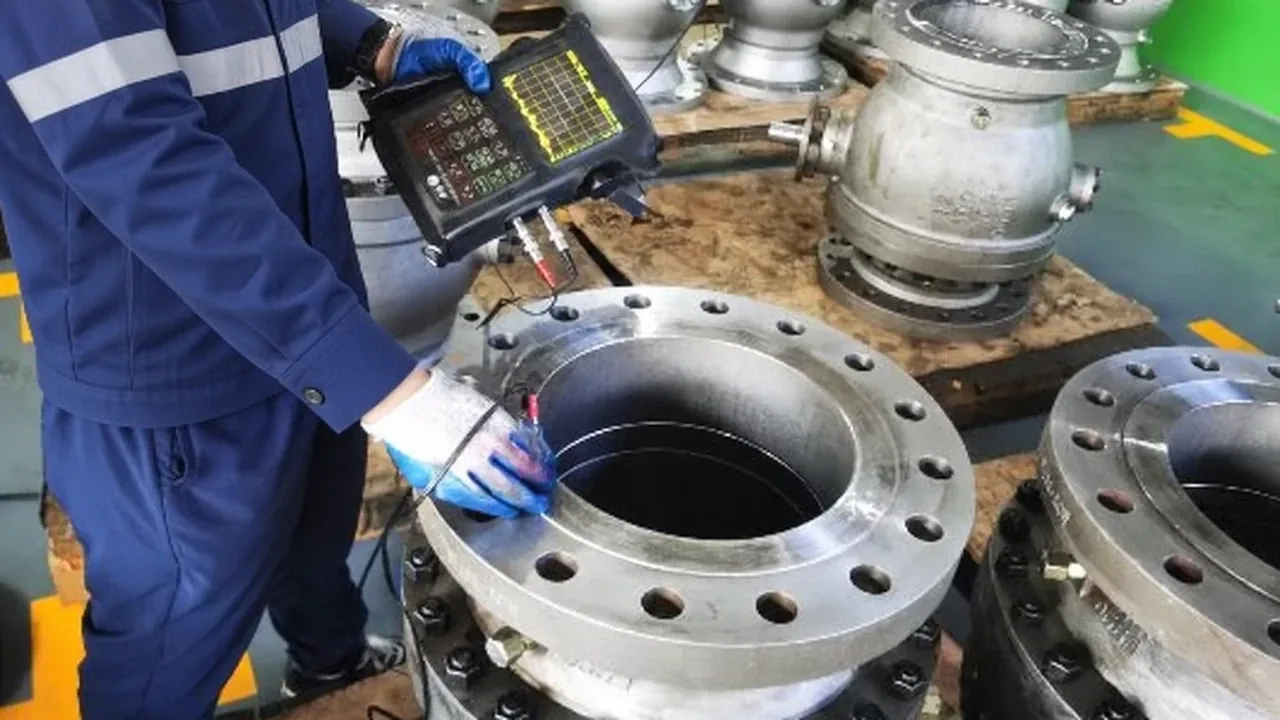
Executar END (PT/MT na superfície de fundição, UT/RT em secções críticas de parede espessa) segundo ASME V. Todas as inspeções são avaliadas por inspetores ASNT/ISO Nível II/III certificados.
STEP 05
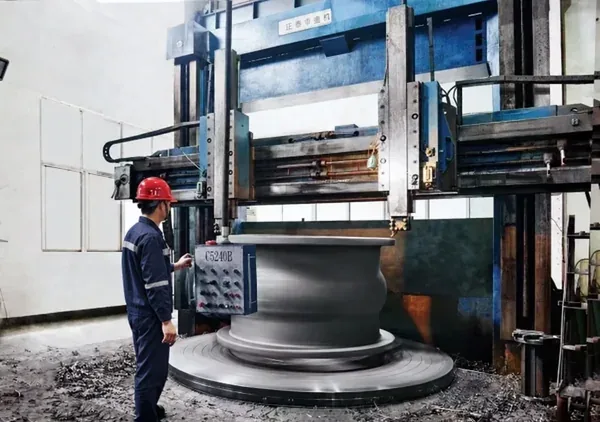
Estabelecer faces de referência, espessura mínima de parede segundo ASME B16.34 e sobremedidas de maquinagem. Manter registos permanentes de transferência do número de corrida em cada operação.
STEP 06
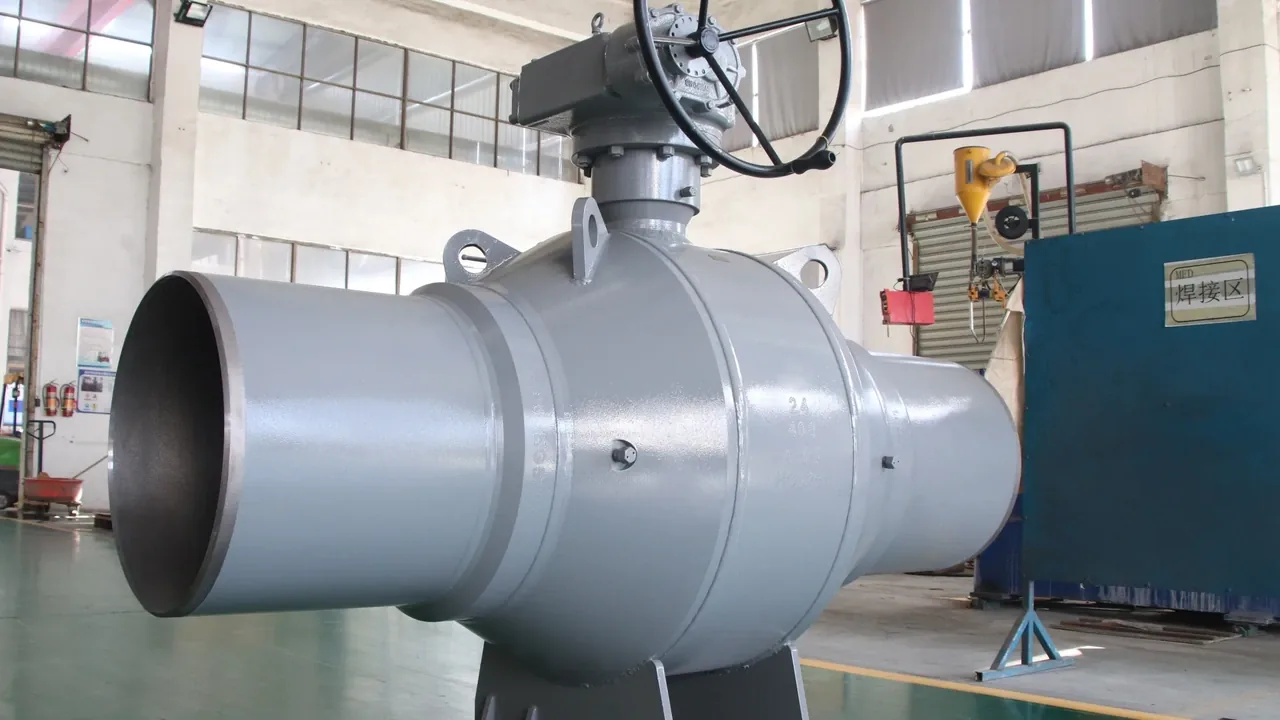
Executar revestimento Stellite / Inconel 625 nas zonas de sede segundo WPS/PQR qualificado (ASME IX). Realizar PWHT obrigatório, levantamento de dureza Rockwell e inspeção por líquidos penetrantes após soldadura.
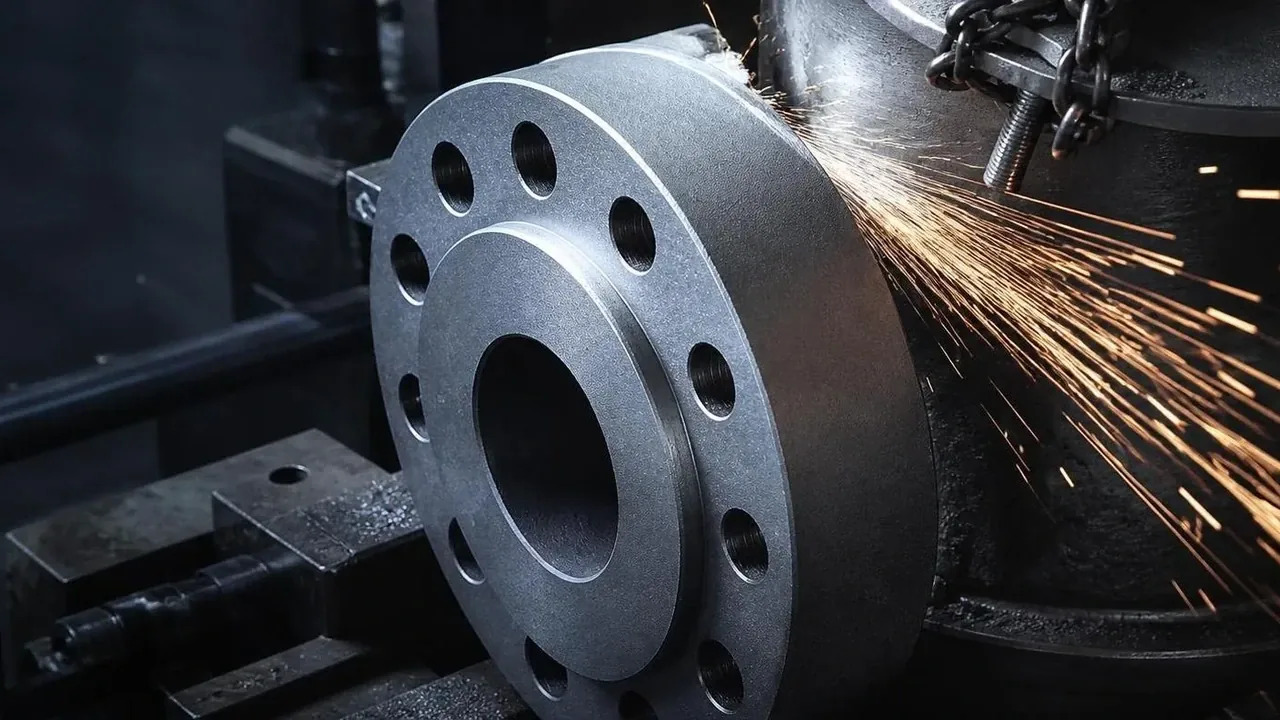
STEP 07
Maquinagem CNC de alta precisão de furos, dentes de flange (Ra 3,2–6,3 µm segundo ASME B16.5 / MSS SP-6) e retificação espelho de esferas/cunhas. Verificação 100% da área de contacto de vedação.
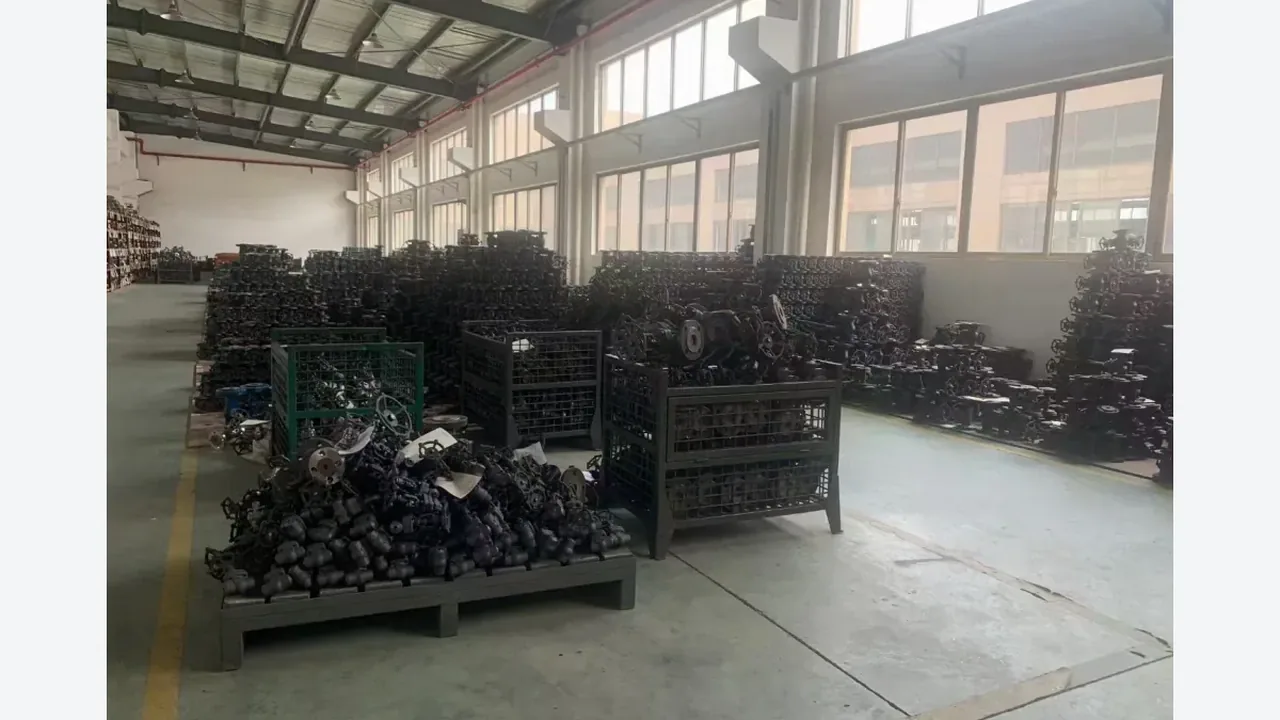
STEP 08
Verificar haste, sedes, empanque de grafite, juntas RTJ/espiral e parafusos ASTM A193 B7/A194 2H face à BOM aprovada. Verificar dureza e dimensões no trim crítico.
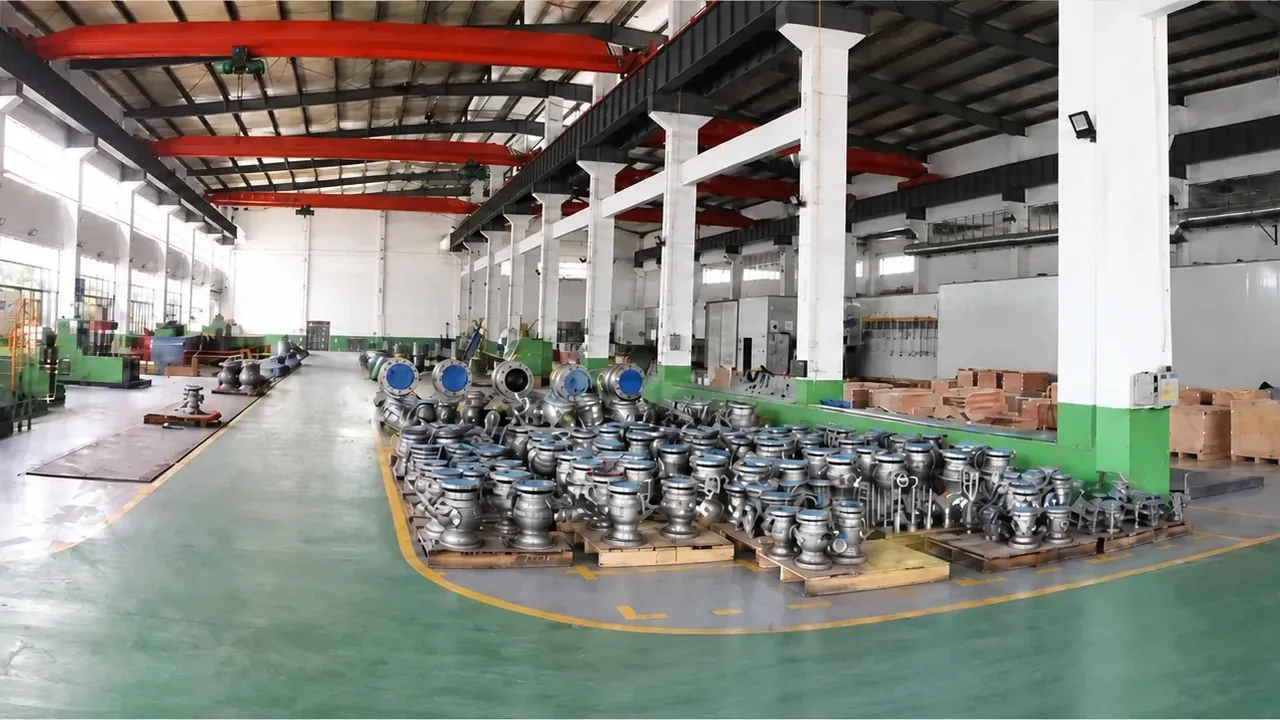
STEP 09
Montagem desengordurada e controlada em partículas segundo procedimentos aprovados. Aplicar chaves de binário hidráulicas calibradas para aparafusamento cruzado e calibração de curso/limite.
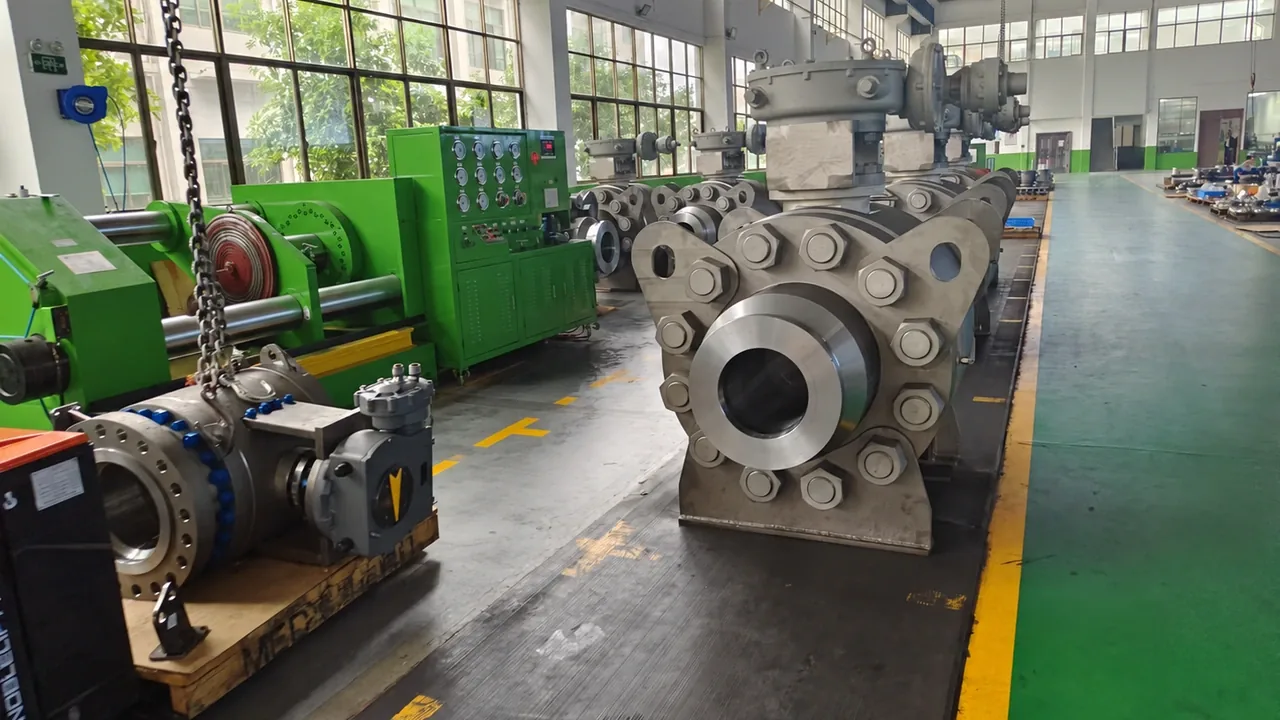
STEP 10
Ensaio de aceitação 100% segundo API 598 / ISO 5208: hidrostático de corpo (1,5× CWP), fecho bidirecional alta/baixa pressão e backseat. Fuga não admissível.
STEP 11
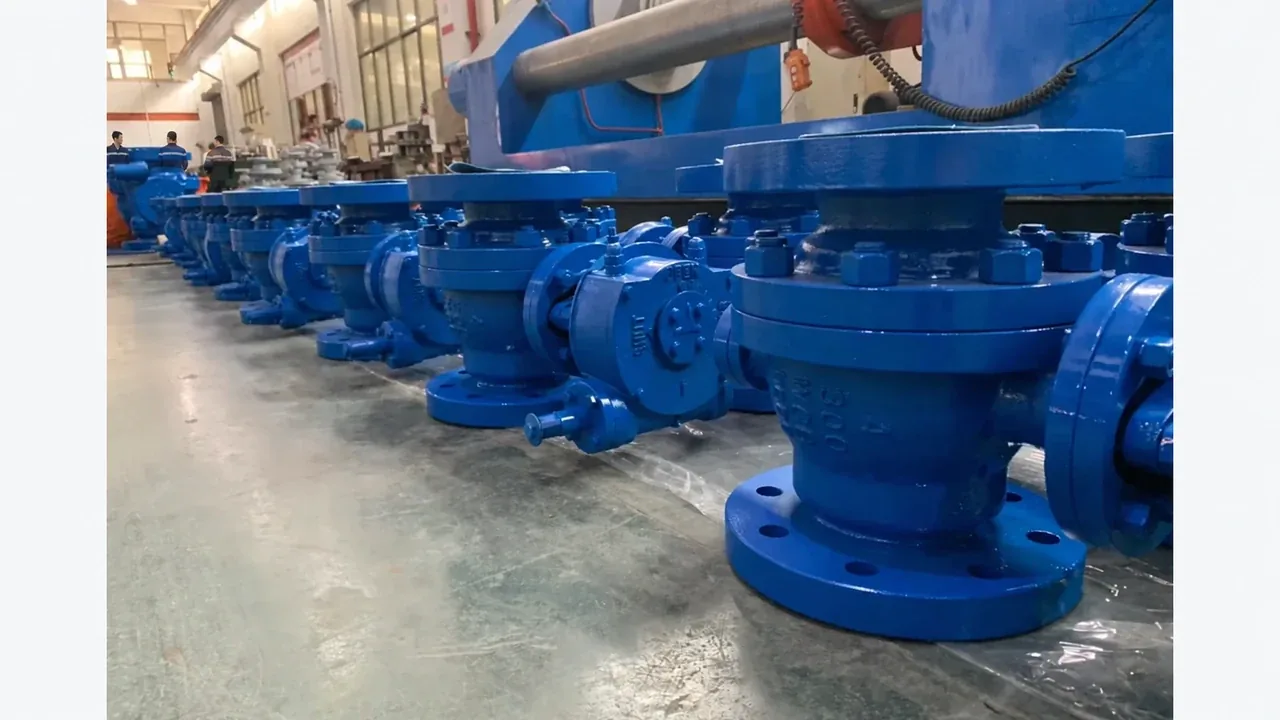
Jateamento até perfil ISO 8501-1 Sa 2.5. Aplicar sistema C5-M marinho/industrial de 3 demãos epóxi-poliuretano com DFT digital e placas SS316 rebitadas conformes a MSS SP-25.
STEP 12
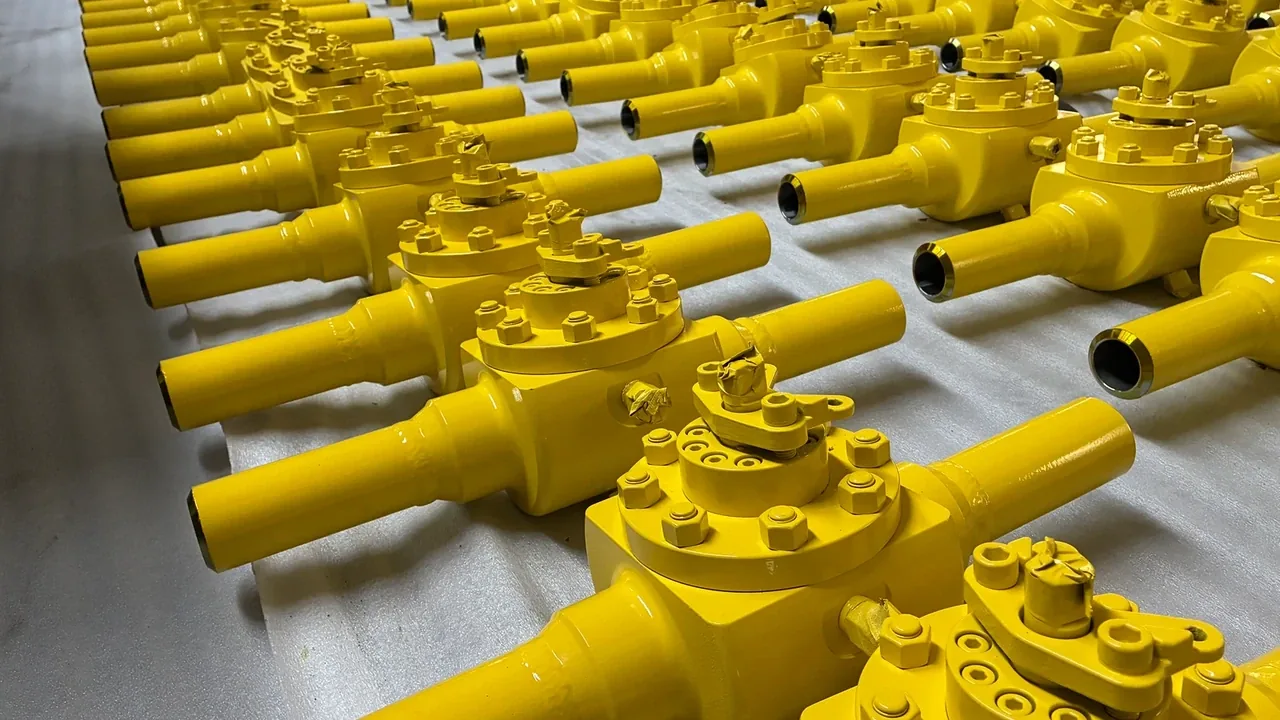
Auditoria dimensional final, proteção das extremidades e embalagem de exportação dessecada. Libertar o MDR de 30 páginas com CMT 3.1 completos e curvas de ensaio.
Matriz de inspeção
Cada hold point da ITP tem critério pass/fail e registro—consolidamos hidro, pneumático, NDT e arquivos de material na MDR da PO.
| Etapa / item de inspeção | Norma / especificação de ensaio | Critério de aceitação | Tipo de ponto de controlo | Registo entregável |
|---|---|---|---|---|
| 01. Matéria-prima e blocos | ASTM A216 / A105 / A182 | Verificação 100% do carimbo de corrida, correspondência química PMI, visual sem defeitos | H / R | MTC EN 10204 3.1 + registo de inspeção PMI |
| 02. END volumétrico e de superfície | ASME V / ASTM E165 / E709 | Aceitação ASME VIII Div. 1 Ap. 4 (PT) / Ap. 7 (UT/RT) | W / R | Relatórios de ensaio NDT Nível II certificados |
| 03. Maquinagem crítica e dimensional | ASME B16.34 / ASME B16.5 | Espessura mínima de parede cumprida, serrilha da flange Ra 3.2–6.3µm | R | Relatório dimensional de maquinagem e rugosidade |
| 04. Revestimento Stellite / Inconel | ASME IX / NACE MR0175 | WPS/PQR qualificado, espessura de revestimento ≥1.6 mm, 38–42 HRC | W / R | WPS/PQR + curva PWHT + relatório de dureza |
| 05. Ensaio hidrostático do corpo | API 598 / API 6D / ISO 5208 | 1.5× CWP durante o tempo especificado; 0 fuga ou sudação visível | H / W | Registo e gráfico hidrostático calibrados |
| 06. Ensaio de sede alta/baixa pressão | API 598 / ISO 5208 | Fecho hidrostático 1.1× CWP + ar 80 psi debaixo de água; Rate A fuga zero | H / W | Certificado de pressão e fuga |
| 07. Jateamento e pintura | ISO 8501-1 / ISO 12944 | Limpeza Sa 2.5; verificação DFT do sistema marinho C5-M de 3 camadas | R / W | Registo de perfil de superfície e DFT de revestimento |
| 08. Inspeção final e libertação MDR | MSS SP-25 / EN 10204 3.1 | 100% chapa rebitada SS316, tampas de extremidade, embalagem de exportação com dessecante | H | Dossier MDR mestre de 30 páginas + libertação de expedição (IRN) |
Capacidade de produto OEM/ODM em destaque
Veja quais famílias ligam aos nossos controles de usinagem, teste e documentos—abra a série que combina com sua line list.
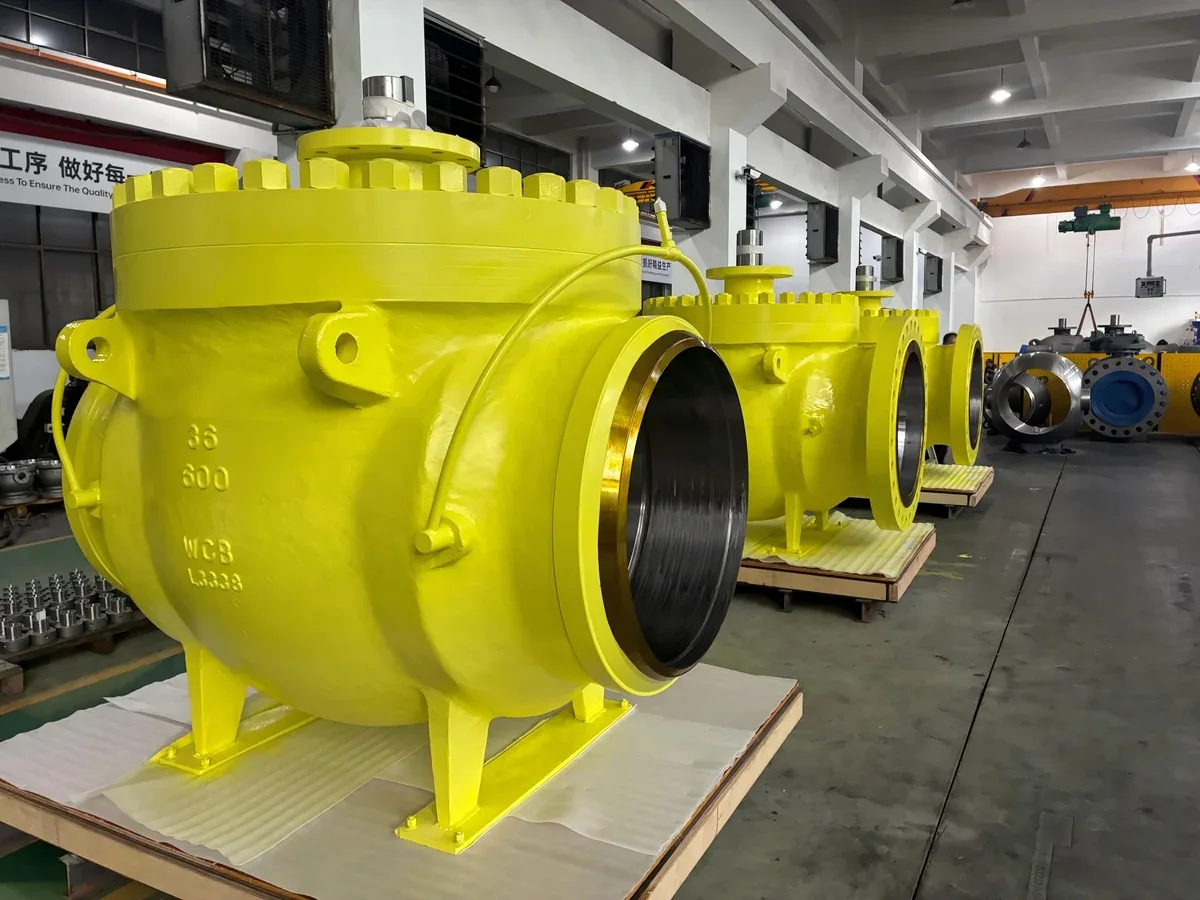
Isolamento de pipelines, DBB e serviço severo. Ensaio contra fogo com registos completos de material e pressão.
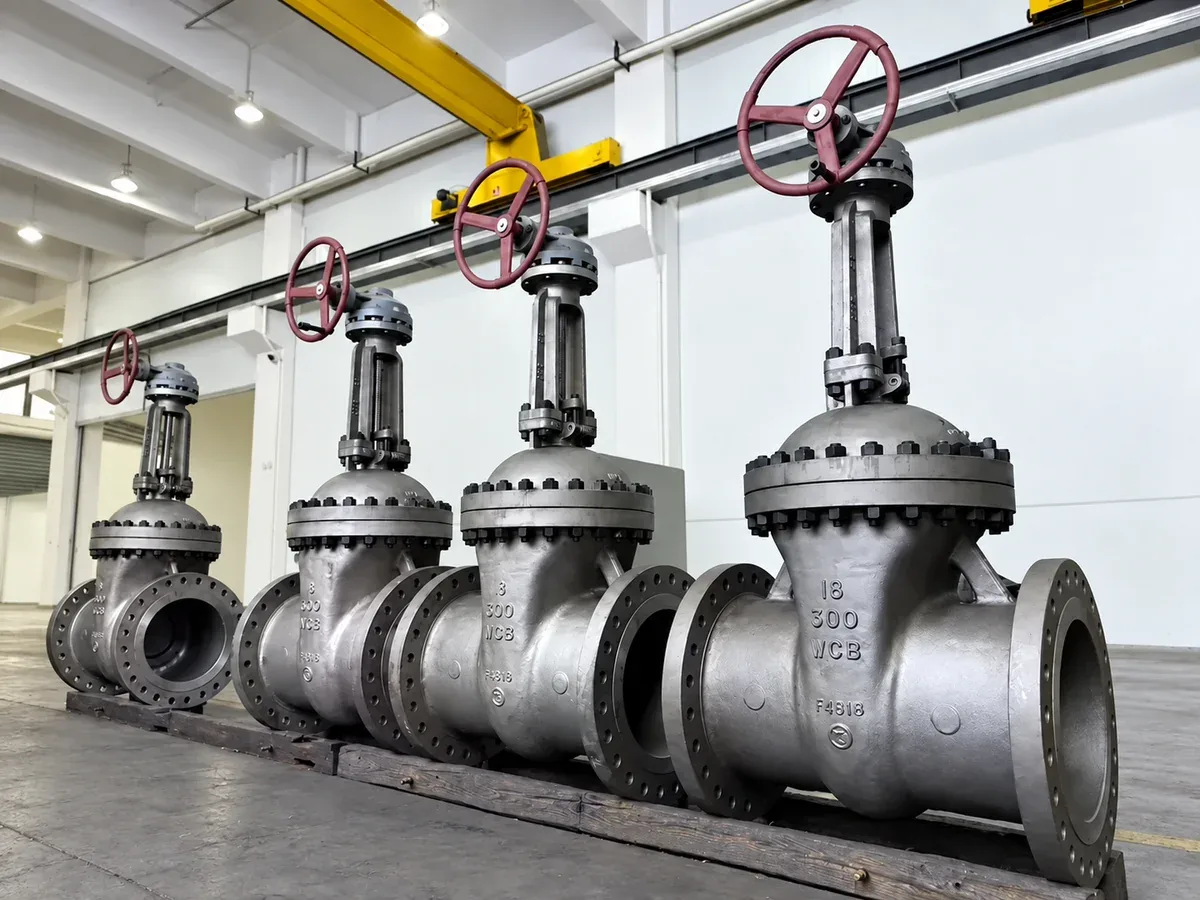
Cunha flexível e passagem reta para isolamento de alta integridade em sistemas de transmissão EPC.
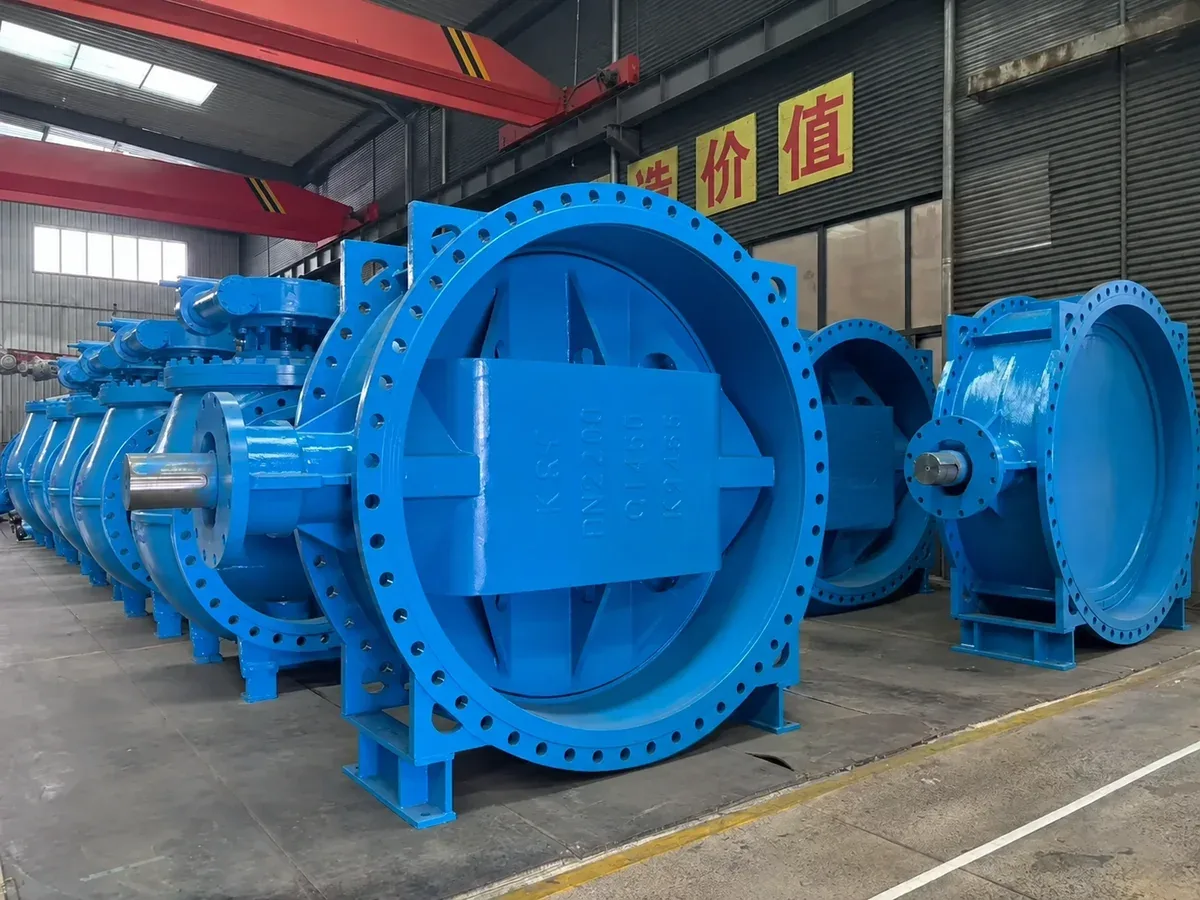
Isolamento bidirecional de fuga zero e baixo binário, assento metálico, para linhas de processo e utilidade de grande diâmetro.
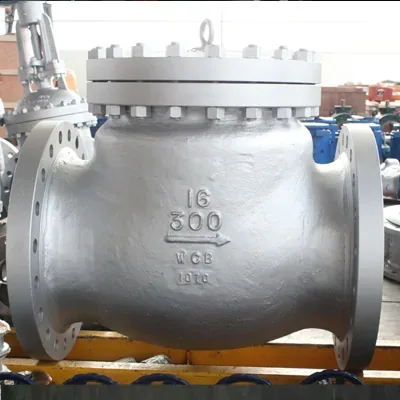
Retenção swing, dupla placa e pistão com MTC 3.1, relatórios NDT e gráficos de ensaio de pressão.
Apoio à entrega de projeto
We review your spec, assign the plant, track production, and match tests and records to your ITP.
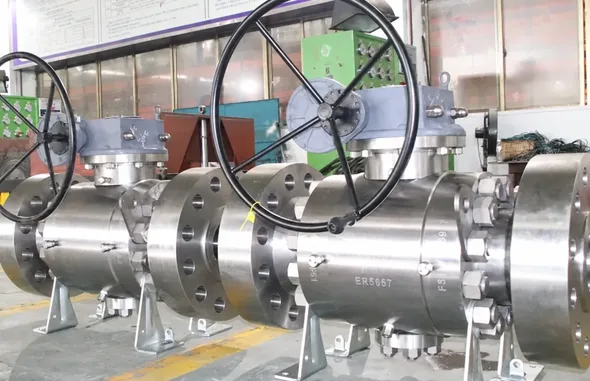
Marca privada e fornecimento configurado
Marca, marcação, acabamento, embalagem e modelos documentais são definidos na revisão de requisitos e libertados apenas após aprovação.
Iniciar a revisão de engenharia
We'll review your spec and tell you exactly what's in scope for engineering, ITP, and documents—before we quote.
| Table description | |||
|---|---|---|---|
| Process capability by stage, with the inspection and standards applied at each step. Used by procurement teams to scope project-level QA requirements. | |||
| Parameter | Value | Unit | Standard |
| Casting capability | Sand casting, investment casting, lost-wax; size up to 5 t single piece | 3 processes | ASTM A216 / A351 |
| Forging capability | Open-die forging up to 800 kg; ring-rolled forging up to 1500 kg | 2 processes | ASTM A105 / A182 |
| Machining capability | CNC turning, 5-axis machining, boring; tolerance ±0.05 mm | 3 processes | ISO 2768-m |
| Welding capability | SMAW, GTAW, GMAW, FCAW, PAW; WPS/PQR per ASME IX | 5 processes | ASME IX |
| Assembly & test | Bench assembly, hydrostatic 1.5× / pneumatic 1.1×, torque verification, low-emission | 5 stages | API 598 / ISO 5208 / FCI 70-2 |
| Surface treatment | Pickling, passivation, phosphating, epoxy, zinc, PTFE lining, hard-facing | 7 finishes | ISO 8503 / NACE MR0175 |
| Marking & traceability | MSS-SP-25 marking, heat number, melt trace, MTC 3.1 | 4 lines | EN 10204 3.1 |
| Quality system | Document control, CAPA, calibration, management review, internal audit | 5 pillars | ISO 9001:2015 |