OEM- / zeichnungsgebundene Fertigung
Вы предоставляете чертёж или datasheet — изготавливаем конструкцию, материалы, интерфейсы, испытания и документы, согласованные в PO.
Certificate names match our published scope—request current PDFs and check expiry and product coverage before award.
OEM-/ODM-Liefermodell
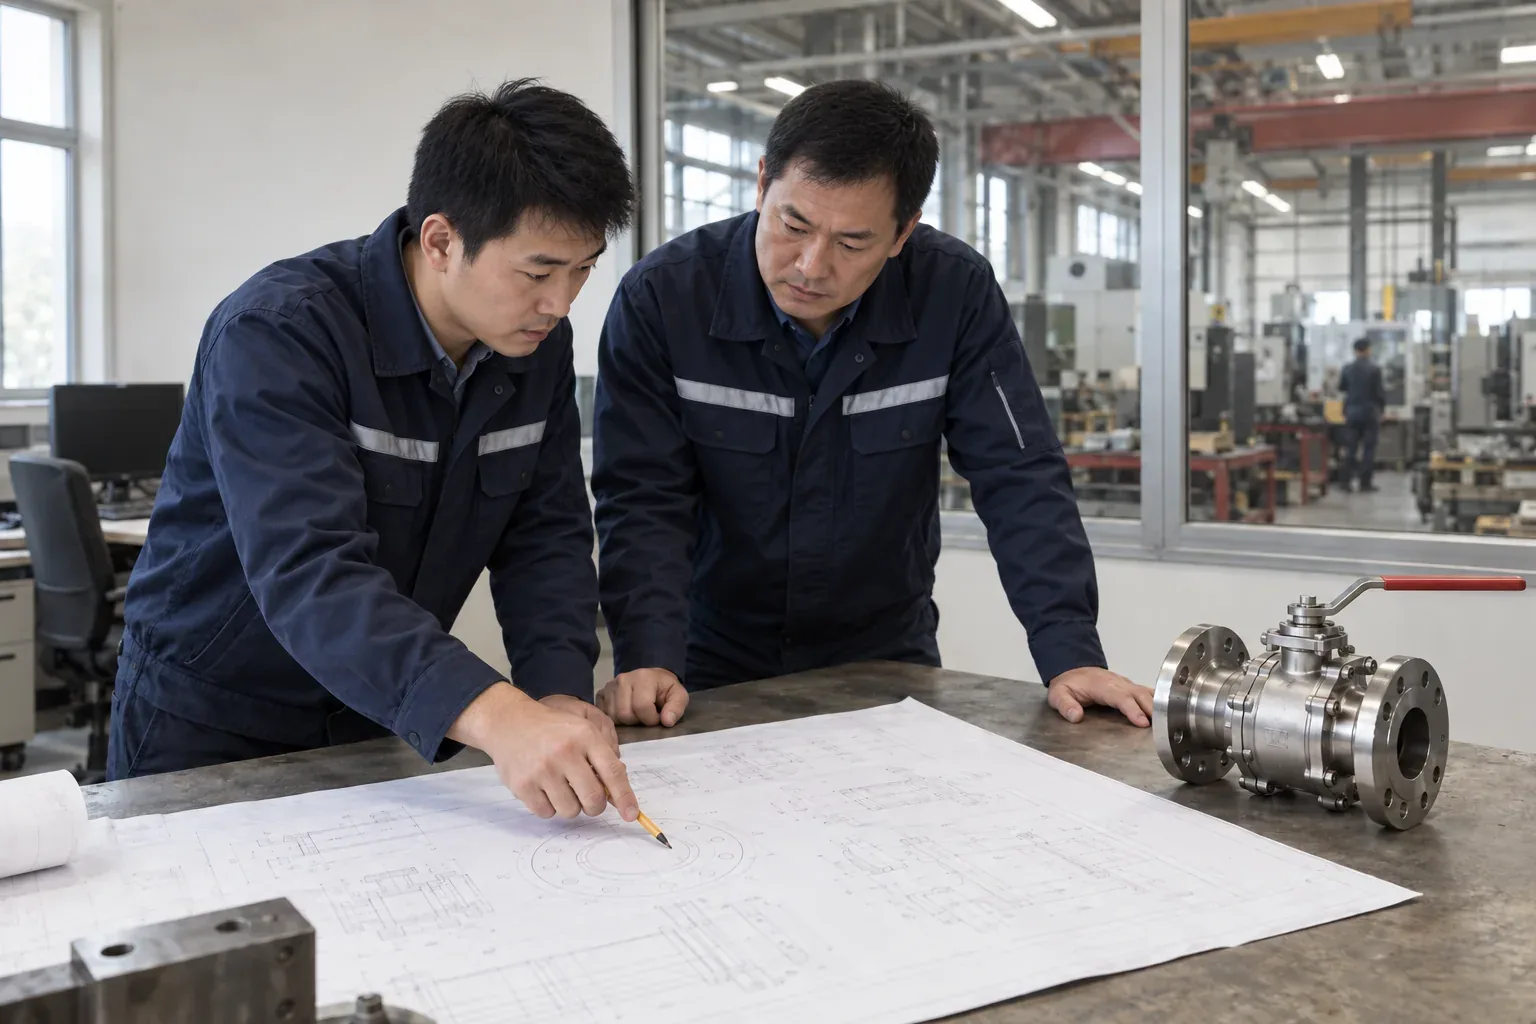
We start from your datasheet, GA, standards, ITP, and document index—then lock the workflow in writing.
Вы предоставляете чертёж или datasheet — изготавливаем конструкцию, материалы, интерфейсы, испытания и документы, согласованные в PO.
Der Käufer besitzt die Marktmarke. Der Umfang ergänzt freigegebene Typenschilder, Kennzeichnungen, Farbe, Verpackung und Dokumentvorlagen auf dem vereinbarten Produkt oder der Spezifikation.
Ein Projekt kann beide Modi nutzen: OEM definiert die technische Fertigungsbasis; Private Label definiert, wie die fertige Armatur für den Markt des Käufers gekennzeichnet und verpackt wird.
Сводим тип арматуры, среду, размер, класс, материалы, стандарты, чертежи, точки инспекции и document index в одном requirement review.
Konstruktion, Innenteile, Dichtung, Antrieb, Schnittstellen, Kennzeichnung und Dokumentenliste werden vor Freigabe bestätigt.
Для новых конфигураций или private label согласуем оснастку, образцы или first-article до серии — объём прописан в котировке.
Входной материал, мехобработка, сборка, NDT в объёме и pressure tests — по набору требований, одобренному на engineering freeze.
Endkennzeichnung, Verpackung und das vereinbarte Fertigungsaktenpaket werden vor Freigabe abgeschlossen.
Engineering-Definition
We begin with your project spec—FEA, CFD, and calc packages run only if you include them in the technical scope.
Konstruktion bestätigen und Konflikte zwischen Betrieb, Normen und Fertigbarkeit erkennen.
Gehäuse, Innenteile, Sitz und Dichtung an Druck, Temperatur, Medium und Korrosion ausrichten.
Hand-, Pneumatik-, Elektro- oder Hydraulikantrieb mit verfügbaren Schnittstellen abstimmen.
Maße, Bearbeitungszugang, Schweißen, Montage und Prüfung prüfen.
Fertigungspfad
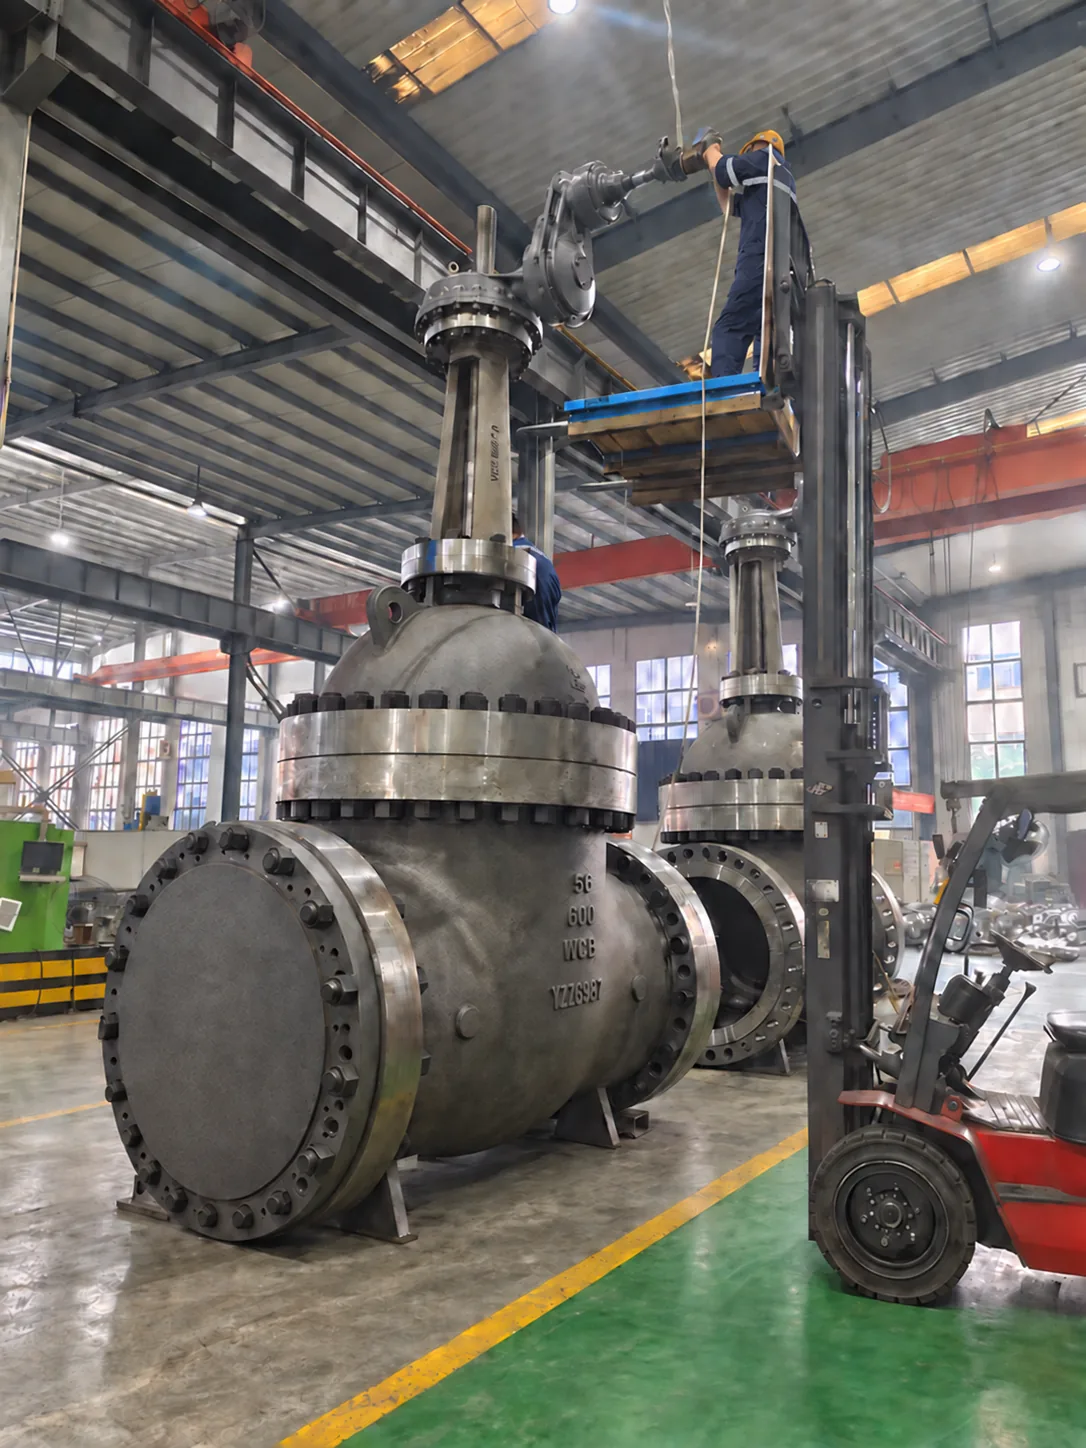
From engineering freeze through API 598 and MDR, each step has a quality gate, calibrated gear, and a record you can file.
Утверждённые чертежи и ITP управляют каждым этапом — собираем гидро, NDT и material records в MDR до dispatch.
STEP 01
Freigegebene GA-Zeichnungen, Datenblätter, Stückliste und ITP-Hold-/Witness-Punkte (H/W/R) einfrieren. Vor Fertigungsfreigabe Rückverfolgbarkeit und QA-Prüfmatrix festlegen.
STEP 02
Druckhaltende Vorblöcke aus auditierten Gießereien überwachen. Wärmebehandlungszyklen (Normalisieren, Härten, Anlassen) nach ASTM A216/A105/A182 prüfen und Zeit-Temperatur-Kurven archivieren.
STEP 03
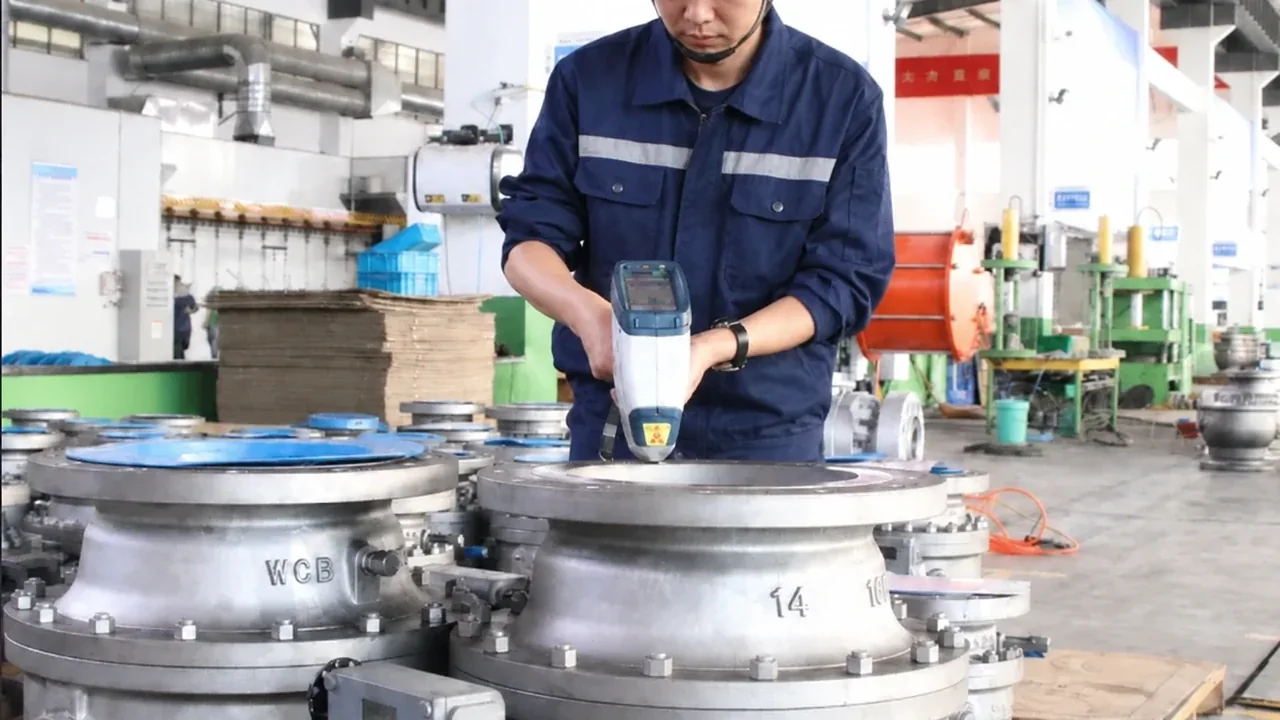
100 % physische Chargenprüfung und 100 % tragbare PMI-Spektrometrie an Legierungs-/Edelstahl-Innenteilen. Werkszeugnisse gegen EN 10204 3.1 abgleichen und strikt quarantänisieren.
STEP 04
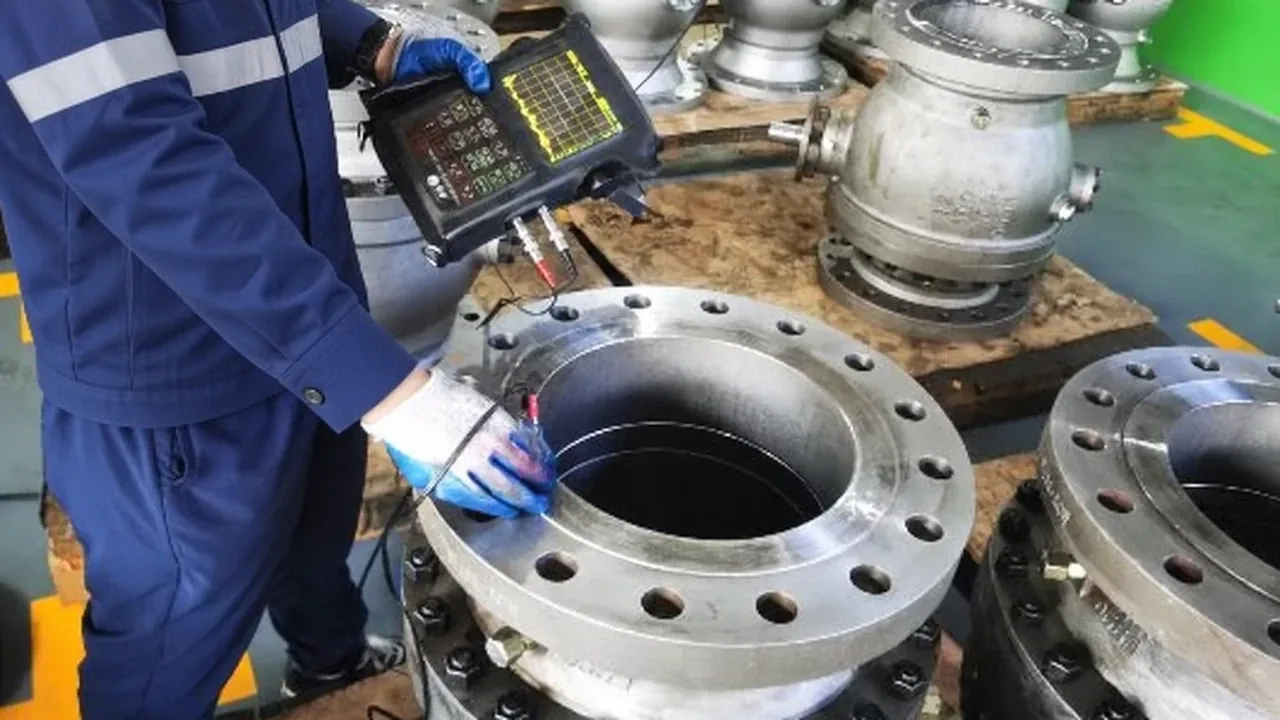
ZfP nach ASME V ausführen (PT/MT an Gussoberflächen, UT/RT an dickwandigen kritischen Stellen). Alle Prüfungen bewerten zertifizierte ASNT/ISO-Stufe-II/III-Prüfer.
STEP 05
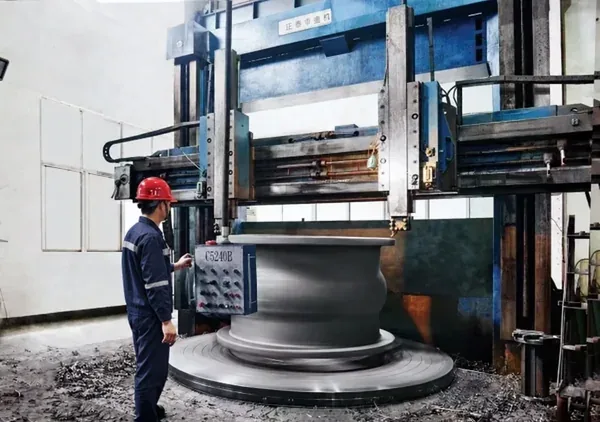
Bezugsflächen, Mindestwanddicke nach ASME B16.34 und Bearbeitungszugaben festlegen. Permanente Chargenübertragungsprotokolle bei jedem Bearbeitungsschritt führen.
STEP 06
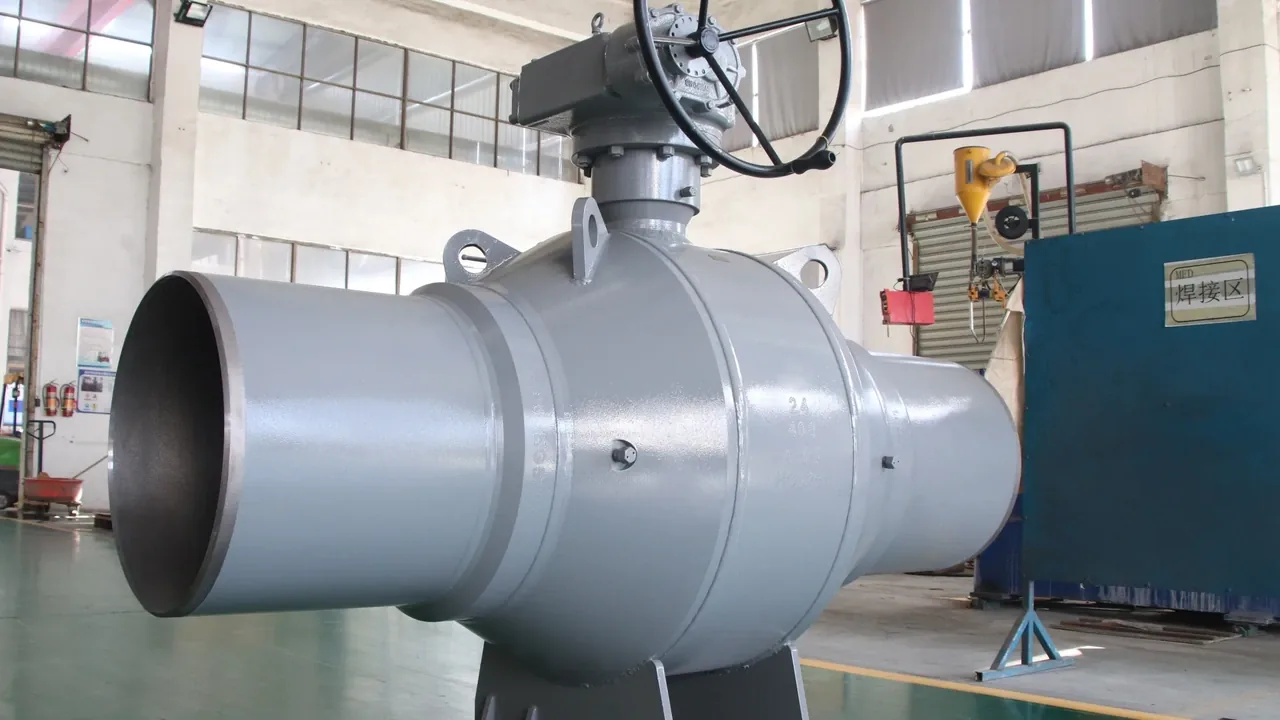
Stellite-/Inconel-625-Auftragschweißen an Sitzflächen nach qualifiziertem WPS/PQR (ASME IX). Pflicht-PWHT, Rockwell-Härteprüfung und Eindringprüfung nach dem Schweißen.
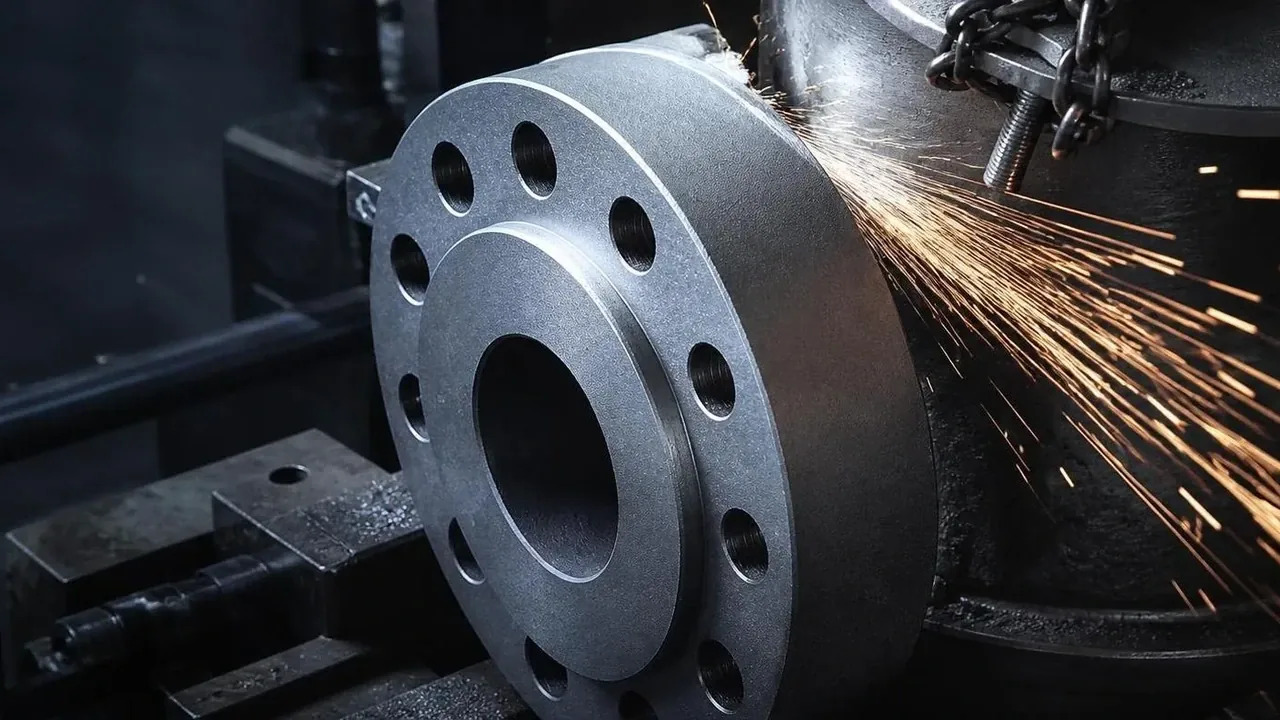
STEP 07
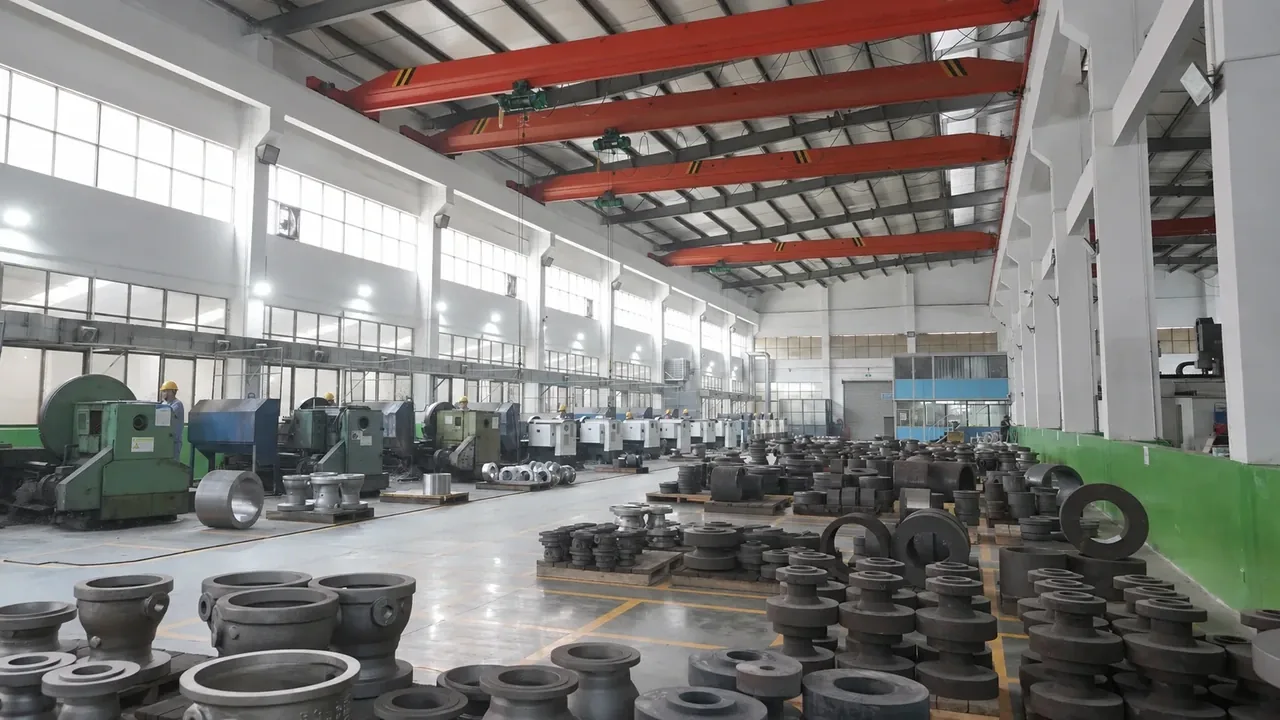
Hochpräzise CNC-Bearbeitung von Bohrungen, Flanschzähnen (Ra 3,2–6,3 µm nach ASME B16.5 / MSS SP-6) und Spiegelanschliff von Kugeln/Keilen. 100 % Prüfung der Dichtfläche.
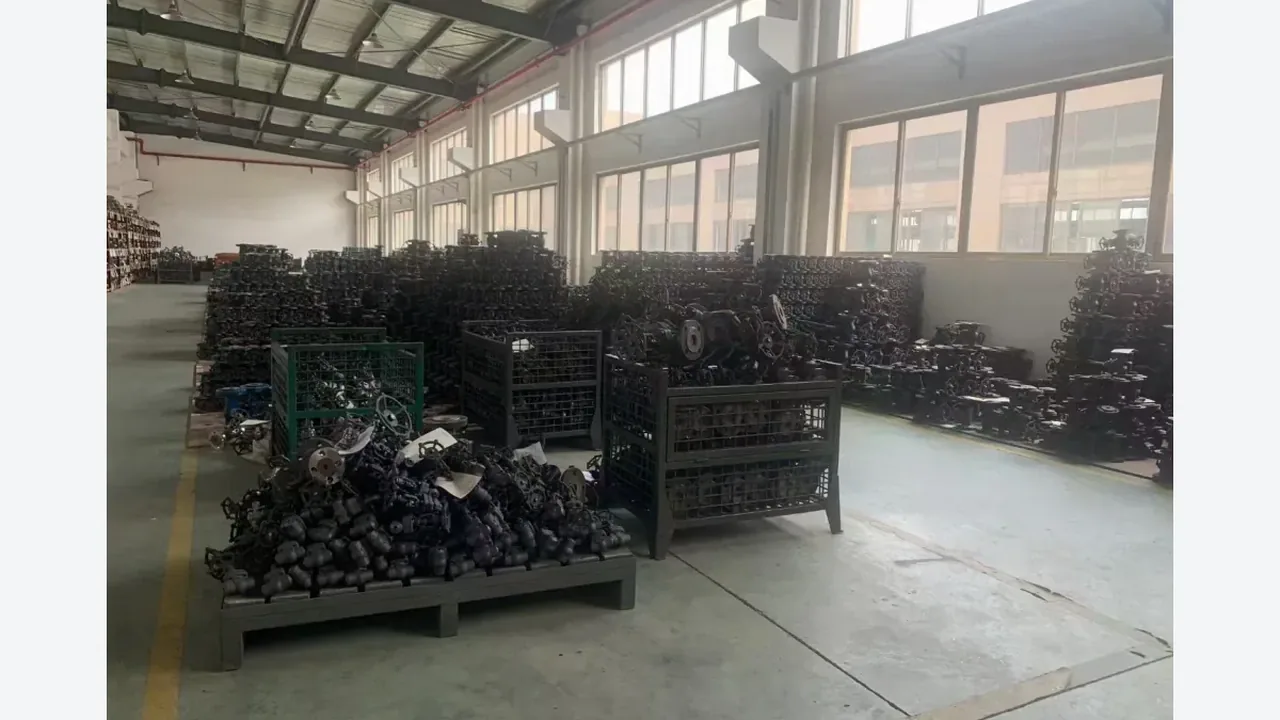
STEP 08
Spindel, Sitze, Graphitpackung, RTJ-/Spiraldichtungen und ASTM-A193-B7/A194-2H-Schrauben gegen freigegebene Stückliste prüfen. Härte und Maße kritischer Innenteile verifizieren.
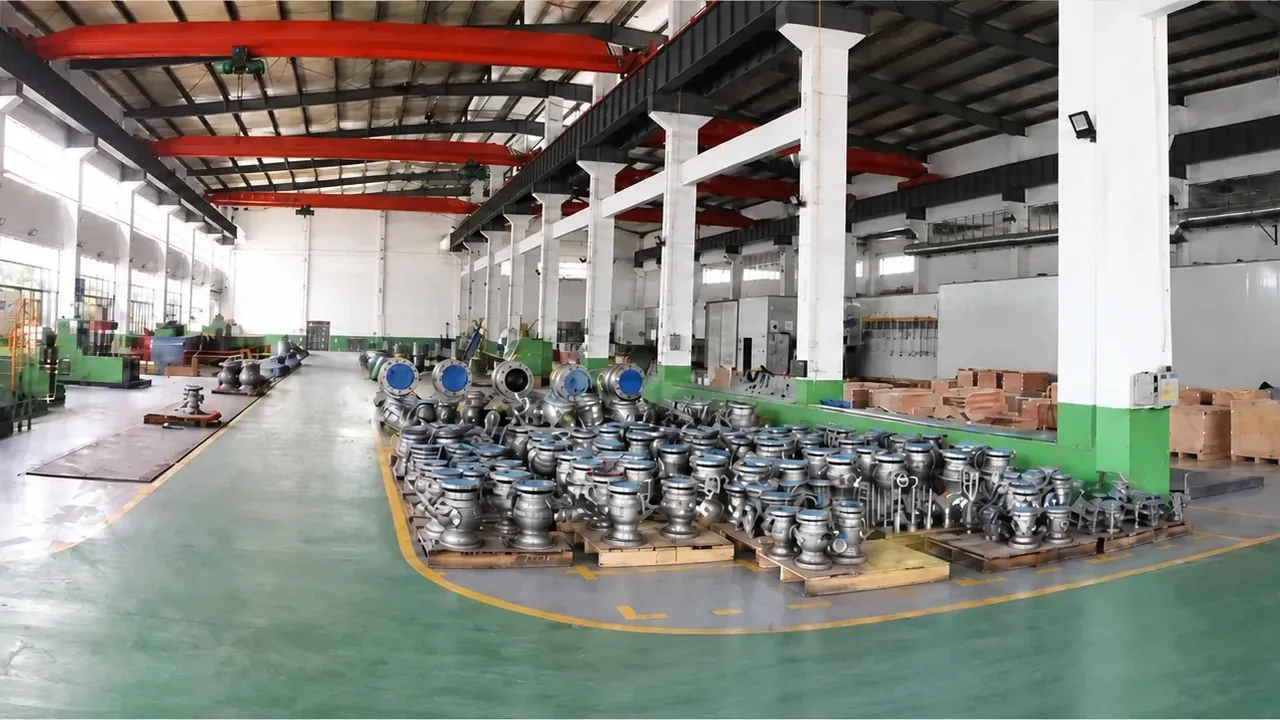
STEP 09
Entfettete, partikelkontrollierte Montage nach freigegebenen Verfahren. Kalibrierte hydraulische Drehmomentschlüssel für Kreuzverschraubung und Hub-/Endlagenkalibrierung.
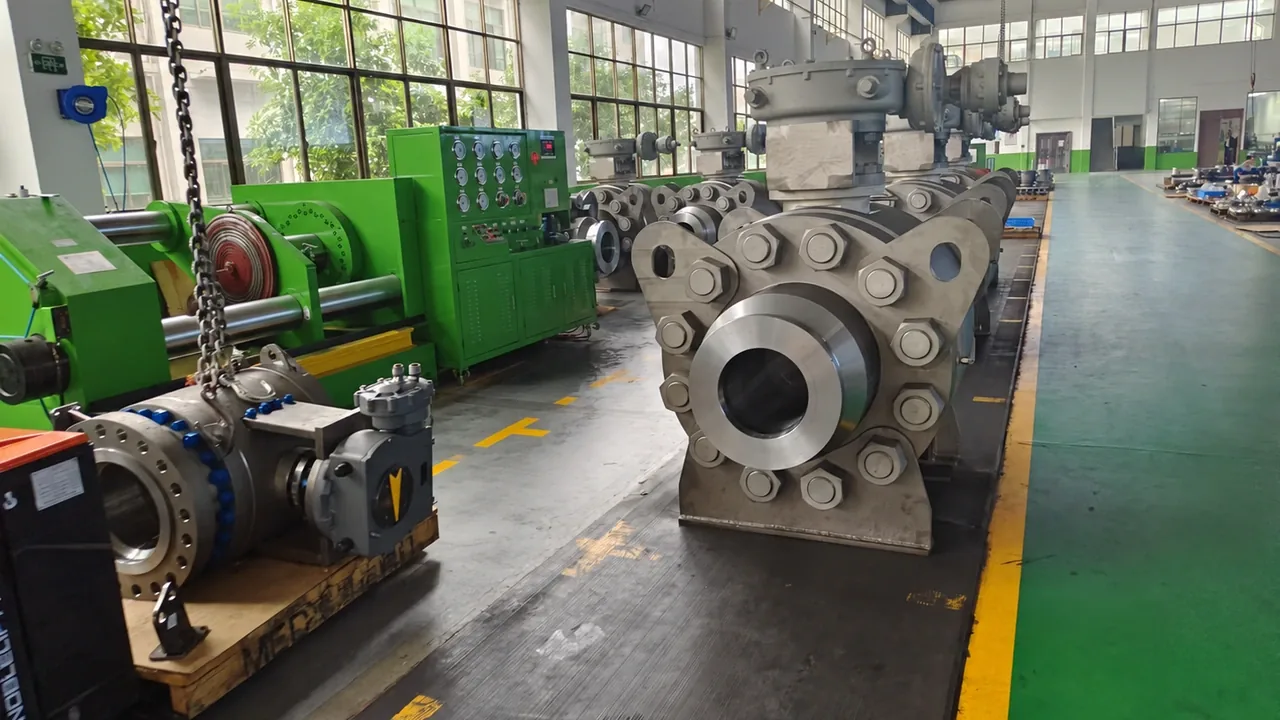
STEP 10
100 % Werksabnahme nach API 598 / ISO 5208: Gehäuse-Hydro (1,5× CWP), bidirektionaler Hoch-/Niederdruckschluss und Backseat. Keine zulässige Leckage.
STEP 11
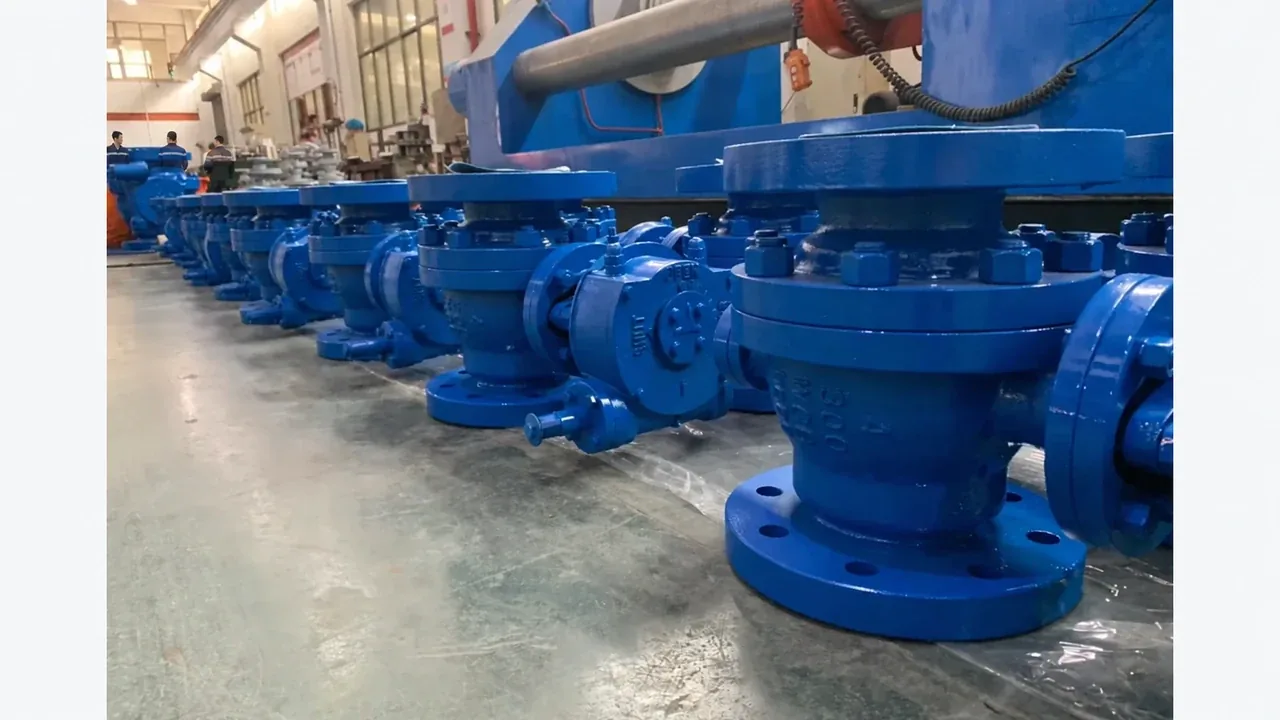
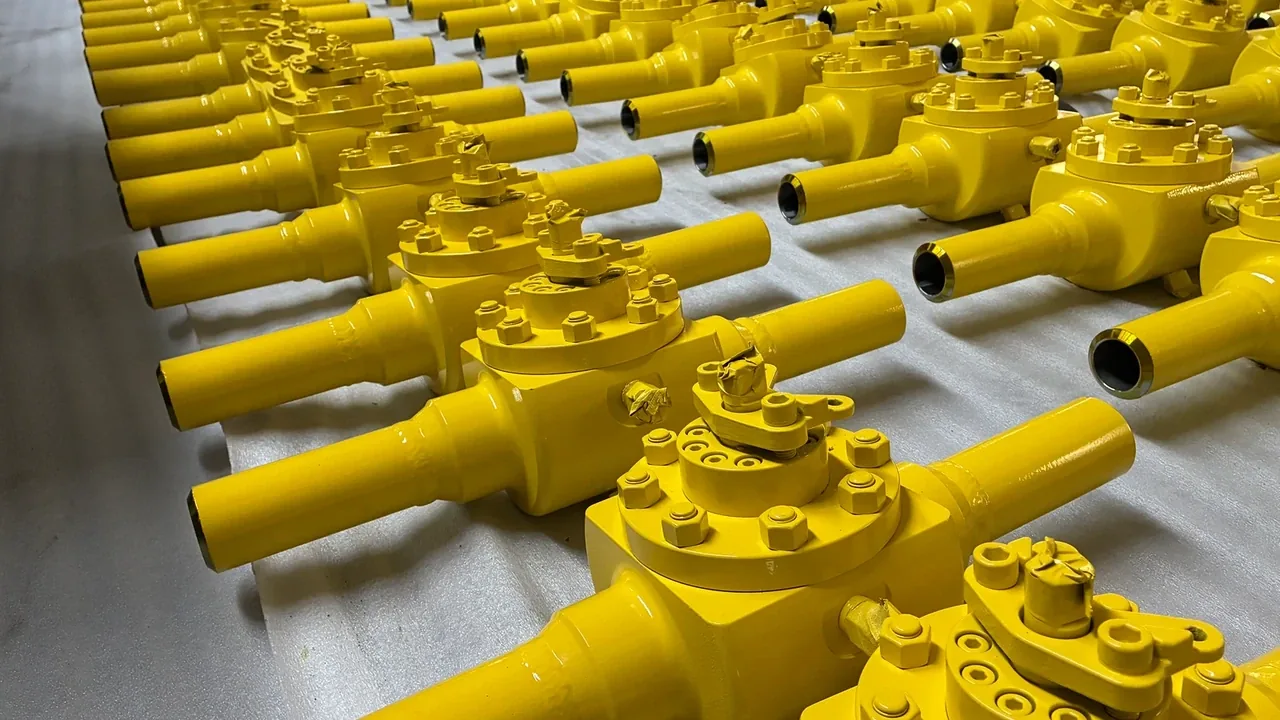
Strahlen auf ISO 8501-1 Sa 2.5. C5-M-Marine-/Industriesystem 3-lagig Epoxid-Polyurethan mit digitaler DFT und MSS-SP-25-konformen genieteten SS316-Schildern.
STEP 12
Finale Maßprüfung, Endenschutz und getrocknete Exportverpackung. 30-seitigen MDR mit vollständigen 3.1-WZD und Prüfkurven freigeben.
Prüfmatrix
У каждой hold point в ITP — критерий pass/fail и запись; объединяем гидро, пневматику, NDT и material files в MDR из PO.
| Stufe / Prüfposition | Prüfnorm / Spezifikation | Annahmekriterium | Art des Kontrollpunkts | Liefernachweis |
|---|---|---|---|---|
| 01. Rohstoffe und Vorblöcke | ASTM A216 / A105 / A182 | 100 % Chargenstempelprüfung, PMI-Chemieabgleich, fehlerfreie Sichtprüfung | H / R | EN 10204 3.1 MTC + PMI-Prüfprotokoll |
| 02. Volumen- und Oberflächen-ZfP | ASME V / ASTM E165 / E709 | Annahme ASME VIII Div. 1 Anh. 4 (PT) / Anh. 7 (UT/RT) | W / R | Zertifizierte ZfP-Berichte Stufe II |
| 03. Kritische Bearbeitung und Maße | ASME B16.34 / ASME B16.5 | Mindestwanddicke eingehalten, Flanschverzahnung Ra 3,2–6,3 µm | R | Maß- und Rauheitsbericht der Bearbeitung |
| 04. Stellite- / Inconel-Auftragschweißen | ASME IX / NACE MR0175 | Qualifizierte WPS/PQR, Auftragdicke ≥1,6 mm, 38–42 HRC | W / R | WPS/PQR + PWHT-Kurve + Härteprotokoll |
| 05. Gehäuse-Wasserdruckprüfung | API 598 / API 6D / ISO 5208 | 1,5× CWP über die festgelegte Haltezeit; 0 sichtbare Leckage/Schwitzung | H / W | Kalibriertes hydrostatisches Prüfprotokoll und Diagramm |
| 06. Hoch-/Niederdruck-Sitzprüfung | API 598 / ISO 5208 | 1,1× CWP hydro + 80 psi Luft unter Wasser; Rate A Nullleckage | H / W | Druck- und Leckageprüfzeugnis |
| 07. Strahlen und Lackieren | ISO 8501-1 / ISO 12944 | Sa 2.5 Sauberkeit; DFT-Prüfung des 3-Schicht-Marine-C5-M-Systems | R / W | Oberflächenprofil- und Beschichtungs-DFT-Protokoll |
| 08. Endprüfung und MDR-Freigabe | MSS SP-25 / EN 10204 3.1 | 100 % SS316-genietetes Typenschild, Endkappen, getrocknete Exportverpackung | H | 30-seitiges Master-MDR + Versandfreigabe (IRN) |
Hervorgehobene OEM/ODM-Produktfähigkeit
Посмотрите, какие семейства связаны с нашим контролем мехобработки, испытаний и документов — затем откройте серию под ваш line list.
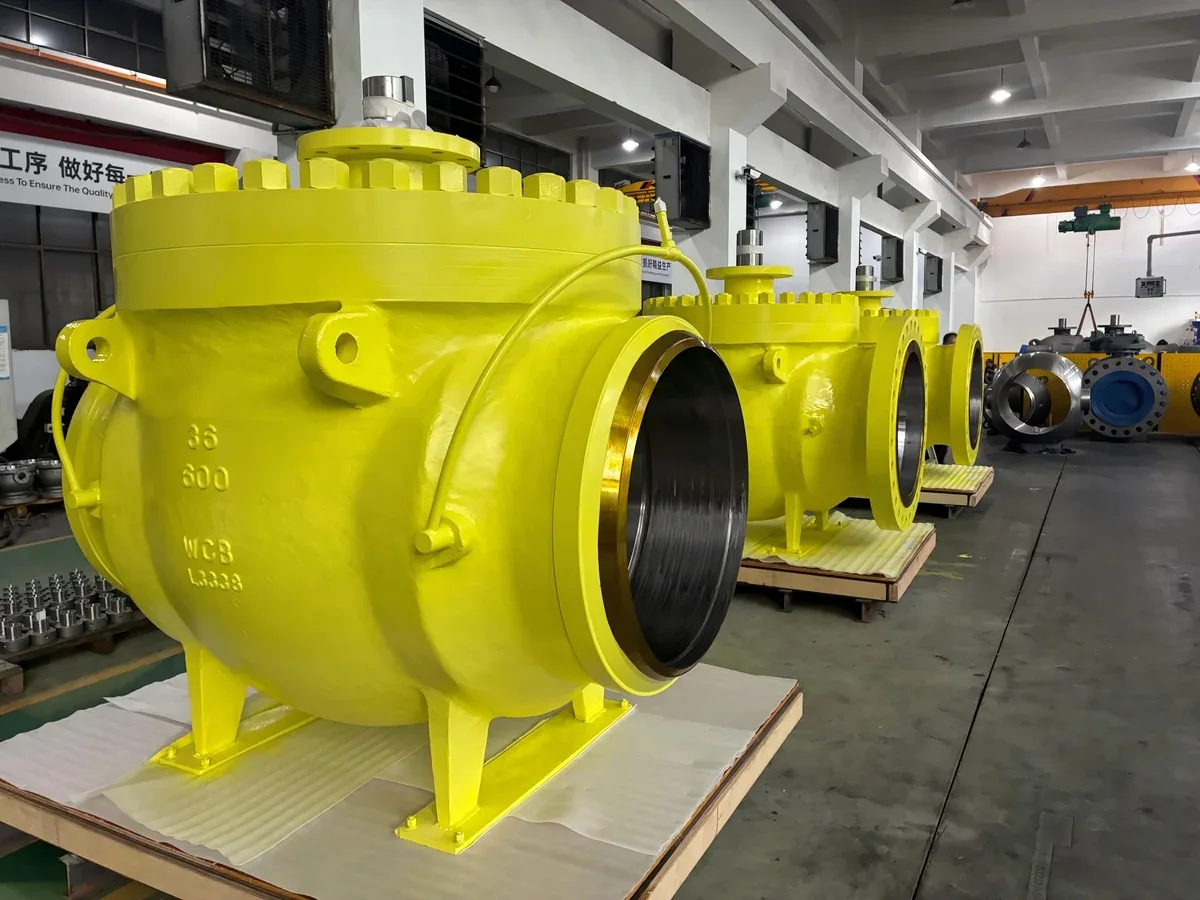
Pipeline-Absperrung, DBB und Schwerbetrieb. Brandsicher geprüft mit vollständigen Werkstoff- und Druckaufzeichnungen.
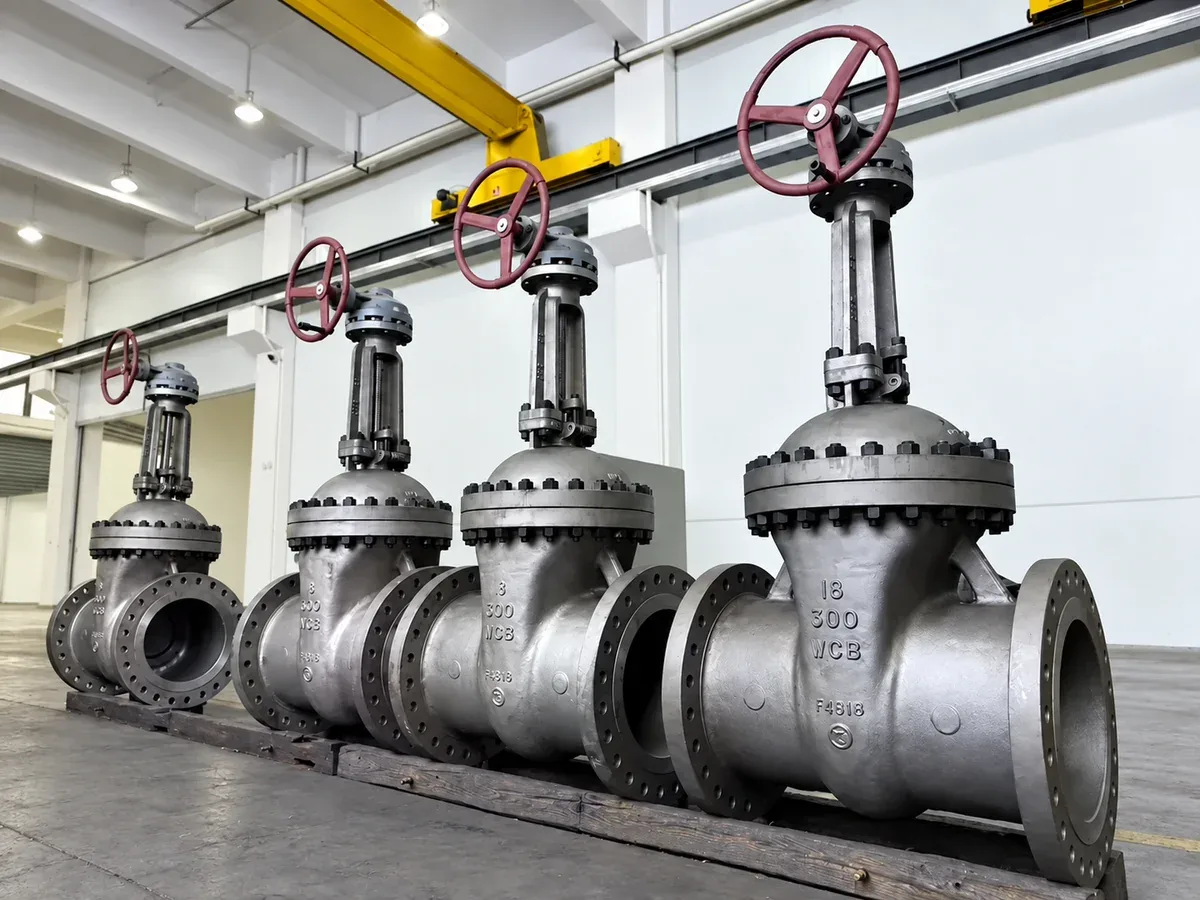
Flexibler Keil und Durchgangsausführung für hochintegrale Absperrung in EPC-Übertragungssystemen.
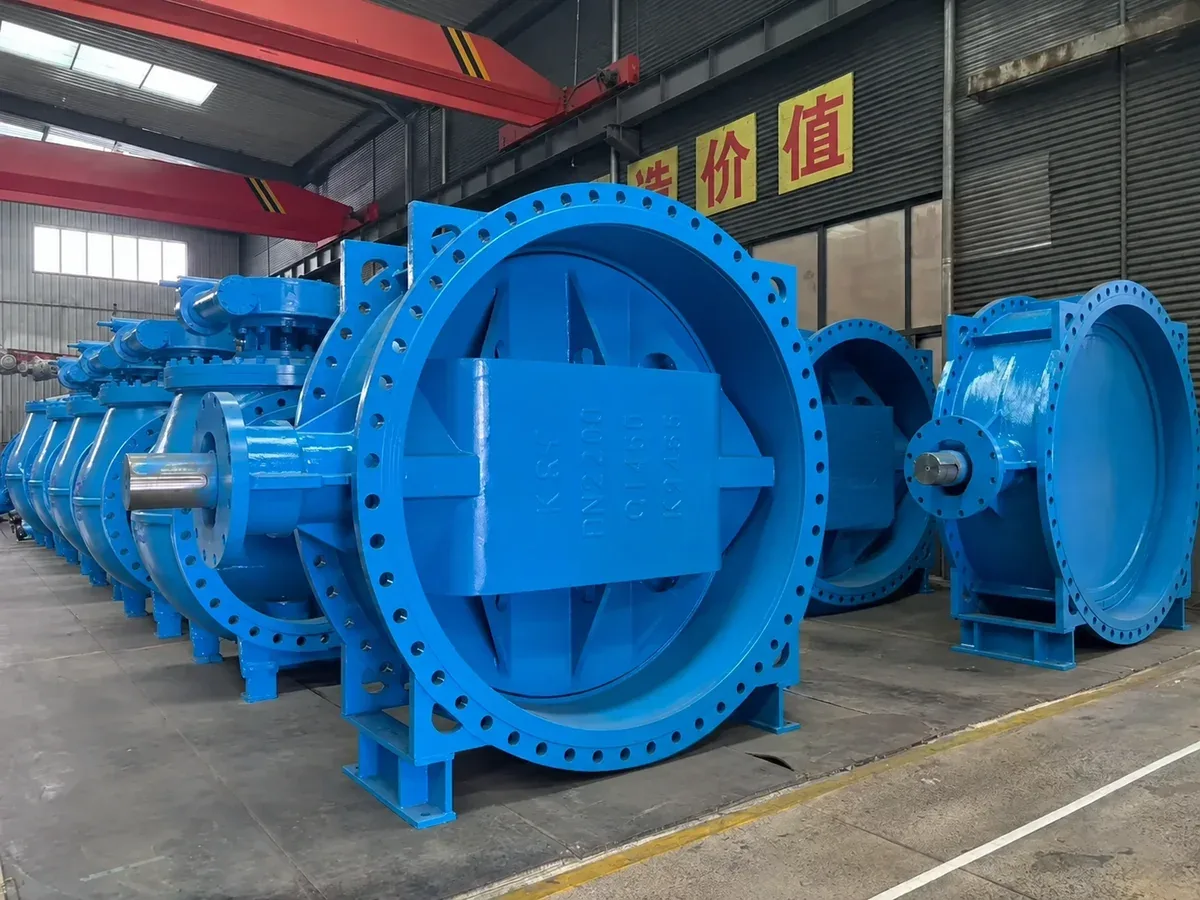
Bidirektionale Nullleckage, niedriges Drehmoment, Metallsitz für große Prozess- und Versorgungsleitungen.
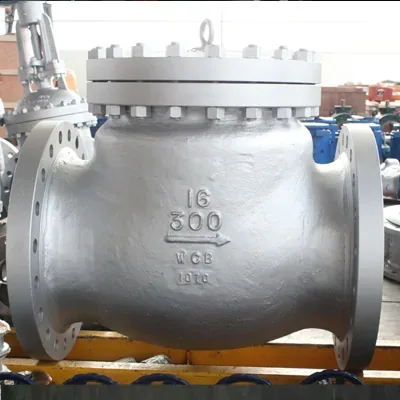
Swing-, Doppelplatten- und Kolbenrückschlagventile mit MTC 3.1, ZfP-Berichten und Druckprüfdiagrammen.
Unterstützung der Projektlieferung
We review your spec, assign the plant, track production, and match tests and records to your ITP.
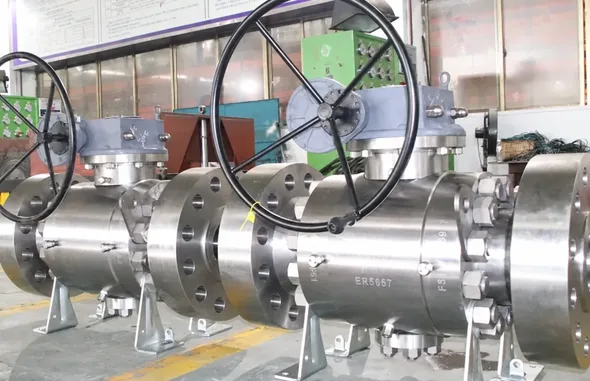
Private Label und konfigurierte Lieferung
Marke, Kennzeichnung, Oberfläche, Verpackung und Dokumentvorlagen werden in der Anforderungsprüfung definiert und erst nach Freigabe ausgegeben.
Engineering-Prüfung starten
We'll review your spec and tell you exactly what's in scope for engineering, ITP, and documents—before we quote.
| Table description | |||
|---|---|---|---|
| Process capability by stage, with the inspection and standards applied at each step. Used by procurement teams to scope project-level QA requirements. | |||
| Parameter | Value | Unit | Standard |
| Casting capability | Sand casting, investment casting, lost-wax; size up to 5 t single piece | 3 processes | ASTM A216 / A351 |
| Forging capability | Open-die forging up to 800 kg; ring-rolled forging up to 1500 kg | 2 processes | ASTM A105 / A182 |
| Machining capability | CNC turning, 5-axis machining, boring; tolerance ±0.05 mm | 3 processes | ISO 2768-m |
| Welding capability | SMAW, GTAW, GMAW, FCAW, PAW; WPS/PQR per ASME IX | 5 processes | ASME IX |
| Assembly & test | Bench assembly, hydrostatic 1.5× / pneumatic 1.1×, torque verification, low-emission | 5 stages | API 598 / ISO 5208 / FCI 70-2 |
| Surface treatment | Pickling, passivation, phosphating, epoxy, zinc, PTFE lining, hard-facing | 7 finishes | ISO 8503 / NACE MR0175 |
| Marking & traceability | MSS-SP-25 marking, heat number, melt trace, MTC 3.1 | 4 lines | EN 10204 3.1 |
| Quality system | Document control, CAPA, calibration, management review, internal audit | 5 pillars | ISO 9001:2015 |